

In den extremen Umgebungen der Luft- und Raumfahrt und der hochpräzisen Welt medizinischer Implantate können wenige Mikrometer Dichteabweichung den Unterschied zwischen lebenslanger Leistungsfähigkeit und katastrophalem Strukturversagen ausmachen. Während das traditionelle einachsige Matrizenpressen der Industrie jahrzehntelang gute Dienste geleistet hat, hinterlässt es häufig verborgene „weiche Zentren“ und innere Spannungen. Das kaltisostatische Pressen (CIP) beseitigt diese Schwachstellen durch die Ausübung omnidirektionaler Kräfte und gewährleistet eine 100%ige Dichtegleichmäßigkeit über komplexe Geometrien hinweg - damit ist es die unverzichtbare Wahl für die Werkstofftechnik des 21. Jahrhunderts.
Als herausragendes Verfahren der Pulvermetallurgie und keramischen Formgebung bietet das kaltisostatische Pressen die einzigartige Möglichkeit, hochintegrale, nahezu endkonturnahe Bauteile herzustellen, die den strengsten Sicherheitsstandards der Welt entsprechen. In diesem ausführlichen Überblick untersuchen wir die Mechanik der CIP-Technologie, ihre vergleichbaren Vorteile und ihre transformative Rolle in der modernen Industrie.
1. Definition des kaltisostatischen Pressens: Die Physik der Gleichmäßigkeit
Kaltisostatisches Pressen (CIP) ist ein Verfahren zur Werkstoffverarbeitung, bei dem gleichmäßiger Druck aus allen Richtungen auf ein pulverförmiges Material ausgeübt wird, das sich in einer flexiblen Form befindet. Durch die Verwendung eines flüssigen Mediums (typischerweise Wasser oder Öl) nutzt das Verfahren das Pascalsche Gesetz, um sicherzustellen, dass jeder Quadratmillimeter der Bauteiloberfläche die gleiche Kraft erhält.
Im Gegensatz zum mechanischen Pressen, das durch die Reibung zwischen dem Pulver und den Stahlwänden der Matrize begrenzt wird, beseitigt das isostatische Pressen Dichtegradienten. Das Ergebnis ist ein „Grünling“ mit vollkommen gleichmäßiger innerer Struktur, der zum Sintern oder zur hochpräzisen Bearbeitung bereit ist.
2. Der CIP-Prozess: Technische Präzision Schritt für Schritt
Um zu verstehen, wie die Technologie des kaltisostatischen Pressens in einer Produktionsumgebung funktioniert, müssen wir den vierstufigen Zyklus betrachten:
-
Pulverbefüllung: Hochreine Metall- oder Keramikpulver werden in eine elastomere Form (aus Gummi oder Urethan) eingefüllt.
-
Abdichtung und Eintauchen: Die Form wird hermetisch abgedichtet, um das Eindringen von Flüssigkeit zu verhindern, und in einen Hochdruckbehälter eingesetzt.
-
Druckbeaufschlagung: Das Fluid wird unter Druck gesetzt - häufig bis zu 60.000 psi (400 MPa). Das Pulver wird zu einer festen Masse verdichtet.
-
Druckabbau: Der Druck wird allmählich abgebaut, um einen „Druckabbau-Schock“ zu vermeiden, der das Teil beschädigen könnte.

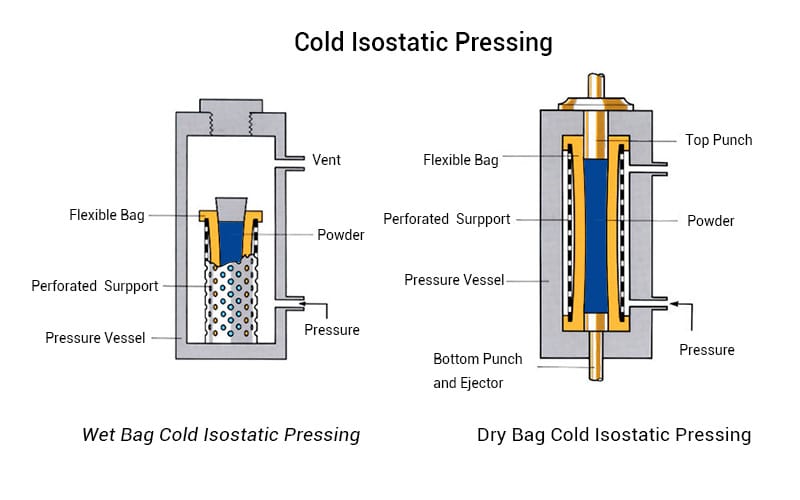
3. Technologischer Vergleich: CIP mit Nassbeutel vs. CIP mit Trockenbeutel
Je nachdem, ob das Ziel die Prototypenfertigung oder die Massenproduktion ist, wählen Ingenieure zwischen zwei primären isostatischen Pressverfahren:
| Merkmal | CIP mit Nassbeutel | CIP mit Trockenbeutel |
| Werkzeuge | Flexible, herausnehmbare Formen | Formen fest im Behälter installiert |
| Teilekomplexität | Extrem hoch (komplexe 3D-Formen) | Mittel (symmetrische Formen) |
| Zykluszeit | Länger (manuelle Handhabung) | Kürzer (hochautomatisiert) |
| Volumen | Niedrig bis mittel (chargenweise) | Hoch (kontinuierlich) |
| Typisches Produkt | Große Luft- und Raumfahrtrohlinge | Zündkerzenisolatoren, Rohre |
4. Die wichtigsten Leistungsvorteile: Warum sich Ingenieure für CIP entscheiden
Die Einführung von kaltisostatischen Pressdienstleistungen wird von mehreren entscheidenden Leistungsfaktoren vorangetrieben:
-
Keine Dichtegradienten: Beseitigt die bei herkömmlichem Pressen häufig auftretenden „weichen Zentren“ und ermöglicht dadurch ein vorhersehbares Schrumpfen während des Sinterns.
-
Near-Net-Shape-Fähigkeit: Reduziert Materialverschwendung und die Nachbearbeitungszeit, was für teure Materialien wie Titan oder Wolfram entscheidend ist.
-
Große Seitenverhältnisse: CIP kann Teile mit einem Verhältnis von Länge zu Durchmesser herstellen, das weit über das hinausgeht, was mit mechanischen Pressen möglich ist.
-
Verbesserte Grünfestigkeit: Die Komponenten sind robust genug, um vor dem Brennen CNC-bearbeitet zu werden, wodurch das Risiko spröder Brüche deutlich sinkt.

5. CIP in der Praxis: Luft- und Raumfahrt und Verteidigung
Im Luft- und Raumfahrtsektor ist das kaltisostatische Verdichten für Komponenten, die extremen thermischen und mechanischen Belastungen ausgesetzt sind, unverzichtbar.
-
Raketendüsen und Bugkegel: Durch die Verwendung feuerfester Metalle wie Wolfram und Molybdän ermöglicht CIP die Herstellung massiver Teile mit hoher Dichte, die der Hitze des Wiedereintritts standhalten.
-
Turbinenblätter: Durch die Sicherstellung einer gleichmäßigen Dichte im „grünen“ Zustand verhindert CIP die Bildung innerer Hohlräume, die bei hohen Drehzahlen zu einem katastrophalen Versagen führen könnten.
-
Titanblöcke: CIP ist häufig der erste Schritt bei der Herstellung hochreiner Titanlegierungen für strukturelle Komponenten von Flugzeugrümpfen.
6. CIP in der Praxis: Medizinische Implantate und Biokeramiken
Die Medizinbranche verlangt 100%ige Zuverlässigkeit. Medizinische Keramikkomponenten, die mittels CIP hergestellt werden, gelten als Goldstandard für Langzeitimplantate.
-
Gelenkersatz: Keramische Hüftkugeln und Knieeinsätze erfordern absolute Gleichmäßigkeit, um Verschleißpartikel zu vermeiden. CIP stellt sicher, dass zirkonoxidverstärktes Aluminiumoxid (ZTA) die für eine Lebensdauer von 20 Jahren erforderliche Bruchzähigkeit aufweist.
-
Zahnimplantate: Zirkonoxidkronen und -brücken werden mittels CIP geformt, um die Transluzenz natürlicher Zähne bei gleichzeitiger Stahlfestigkeit zu erreichen.
-
Chirurgische Instrumente: Keramische Skalp thetengriffe und -komponenten mit hoher Härte werden durch isostatisches Pressen geformt und bieten dadurch eine überlegene Haltbarkeit.
7. Vergleichende Analyse: CIP vs. HIP
Ein häufiger Grund für Verwirrung ist der Unterschied zwischen kaltisostatischem Pressen (CIP) und heißisostatischem Pressen (HIP). Obwohl sie auf derselben physikalischen Grundlage beruhen, unterscheiden sich ihre Aufgaben im Fertigungsablauf.
-
CIP (kalt): Wird hauptsächlich zum Formen und Gestalten von Pulver zu einem festen Grünling eingesetzt. Der Prozess findet bei Raumtemperatur statt.
-
HIP (heiß): Wird zur Verdichtung bereits vorhandener Bauteile oder zur Beseitigung innerer Porosität in Gussteilen eingesetzt. Der Prozess findet bei hohen Temperaturen (bis zu 2000 °C) unter Verwendung von Gas statt.
Strategische Erkenntnis: Die meisten hochwertigen Luft- und Raumfahrtbauteile werden zur Formgebung CIP unterzogen, anschließend gesintert und schließlich durch HIP auf 100 % der theoretischen Dichte verdichtet.

8. Werkstoffvielfalt beim isostatischen Pressen
Die Technologie des kaltisostatischen Pressens ist mit einer großen Bandbreite technischer Werkstoffe kompatibel:
-
Keramiken: Aluminiumoxid, Zirkonoxid, Siliziumkarbid, Hydroxylapatit.
-
Metalle: Titan, Edelstahl, Wolfram, Stellite.
-
Verbundwerkstoffe: Kohlenstoff-Kohlenstoff-Verbundwerkstoffe und spezielle PTFE- (Teflon-)Formen.
9. Der grüne Vorteil: Warum CIP eine nachhaltige Fertigungsoption ist
In der heutigen Kreislaufwirtschaft ist das kaltisostatische Pressen ein Eckpfeiler der nachhaltigen Fertigung:
- Nahezu kein Materialabfall: Als Near-Net-Shape-Verfahren verwendet CIP nur die genau benötigte Pulvermenge. Im Gegensatz zur subtraktiven Bearbeitung, bei der bis zu 70 % eines Rohblocks aus Titan verloren gehen können, minimiert CIP den Ausschuss.
- Energieeffizienz: Da CIP bei Raumtemperatur betrieben wird, ist sein Energiebedarf deutlich geringer als bei thermischen Verfahren wie Gießen oder heißisostatischem Pressen (HIP).
- Wiederverwendbarkeit des Pulvers: Überschüssiges Pulver kann zurückgewonnen und wiederverwendet werden, wodurch ein Kreislaufproduktionssystem entsteht.
- Vermeidung giftiger Schmierstoffe: Beim CIP wird häufig recyceltes Wasser als Druckmedium verwendet, wodurch der Einsatz aggressiver chemischer Schmierstoffe entfällt, die beim herkömmlichen Matrizenpressen verwendet werden.
10. Häufig gestellte Fragen (FAQ)
Welche maximale Größe können CIP-Teile haben?
Druckbehälter können einen Durchmesser von mehreren Metern haben und dadurch die Herstellung massiver Keramikrohre oder großer Metallblöcke mit einem Gewicht von mehreren Tonnen ermöglichen.
Sind die Werkzeuge teuer?
Im Vergleich zu den Kosten von Stahlmatrizen für das uniaxiale Pressen, die mehrere Millionen Dollar betragen können, sind die flexiblen Elastomerformen beim kaltisostatischen Pressen sehr kostengünstig, insbesondere bei Kleinserien oder komplexen Projekten.
Wie wirkt sich CIP auf die abschließende Oberflächenqualität aus?
Da die Form flexibel ist, weist die Oberfläche eines CIP-Teils typischerweise eine leicht strukturierte Oberfläche auf. Aufgrund der hohen Grünfestigkeit lässt sich das Teil jedoch problemlos zu einer glatten Oberfläche bearbeiten, bevor es in den Brennofen kommt.
11. Fazit: Der strategische Wert von CIP
Auf dem Weg in eine Zukunft mit individueller medizinischer Versorgung und effizienterem Luftverkehr wird die Bedeutung des kaltisostatischen Pressens (CIP) weiter zunehmen. Indem es einen Weg zu fehlerfreien Materialien und komplexen Geometrien bietet, bleibt es das Rückgrat der modernen Werkstoffwissenschaft.
Für Ingenieure und Einkäufer bedeutet die Wahl des richtigen Partners für isostatisches Pressen mehr als nur Druck - entscheidend ist das Verständnis des Zusammenspiels von Pulverchemie, Formdesign und abschließendem Sintern.


Teilen:
Medizinische Keramiken vs. Metalle: Warum Biokeramiken der neue Goldstandard für Implantate sind
Präzises Metallpulverpressen für die Medizintechnik: ISO 13485-zertifizierte Spitzenqualität für biokompatible Teile