

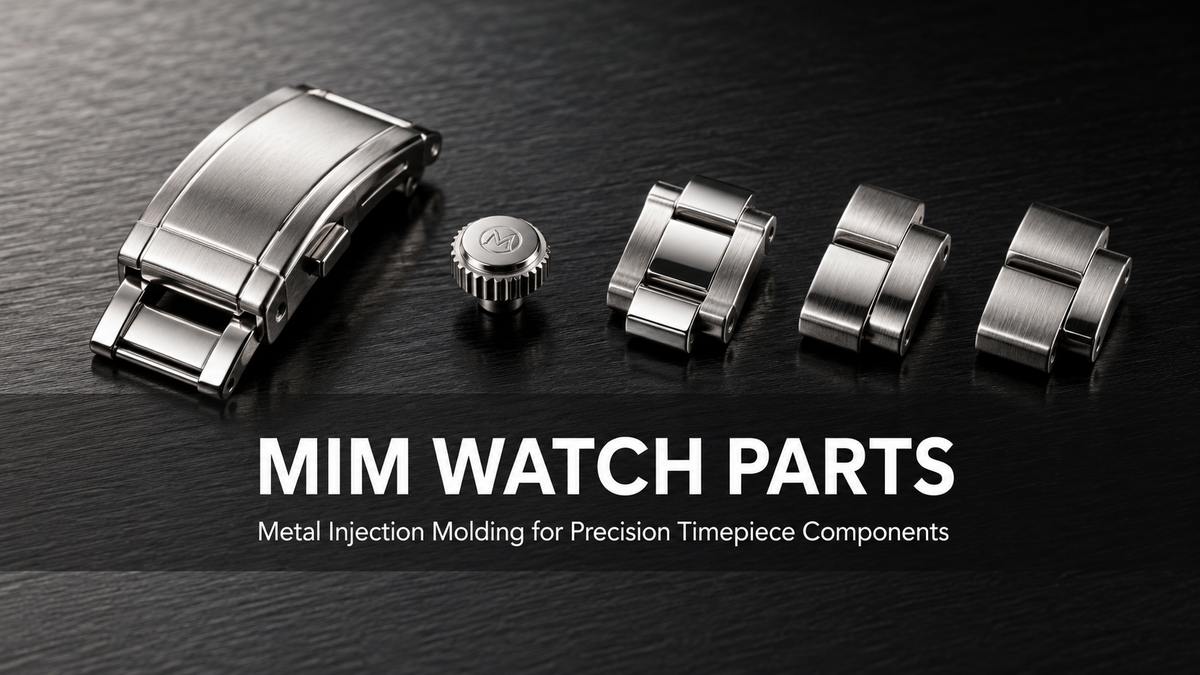
Die Uhrenindustrie - von Massenmarkt-Armbanduhren für Verbraucher bis hin zu hochwertigen Smartwatches - ist auf kleine, geometrisch komplexe Metallkomponenten angewiesen, die in großen Stückzahlen benötigt werden. MIM-Uhrenteile werden durch Metallspritzguss hergestellt, ein Fertigungsverfahren, das die Gestaltungsfreiheit des Spritzgusses mit den Materialeigenschaften von gesintertem Stahl oder Titan verbindet.
Uhrenkomponenten eignen sich hervorragend für MIM. Schließen werden über mehrere ineinandergreifende Merkmale gefaltet und verriegelt. Kronen verfügen über gerändelte Oberflächen, abgestufte Durchmesser und enge Anforderungen an die Passgenauigkeit. Armbandglieder müssen über Tausende von Teilen pro Charge hinweg einheitlich sein. Diese Eigenschaften - komplexe Geometrie, hohe Stückzahlen und strenge Anforderungen an das Erscheinungsbild - sind genau die Bereiche, in denen MIM gegenüber der CNC-Bearbeitung den größten Mehrwert bietet.
Dieser Artikel behandelt, welche Uhrenteile üblicherweise im MIM-Verfahren hergestellt werden, welche Materialien zum Einsatz kommen, wie MIM im Vergleich zu alternativen Fertigungsverfahren abschneidet und was bei der Entwicklung von Uhrenkomponenten im Metallspritzguss zu beachten ist.

Welche Uhrenteile werden typischerweise im MIM-Verfahren hergestellt?
MIM wird sowohl bei traditionellen mechanischen Uhren als auch bei modernen Smartwatches eingesetzt. Die spezifischen Komponenten variieren je nach Marke und Produktklasse, doch die folgenden Uhrenteile werden am häufigsten im Metallspritzguss hergestellt.
Uhrenschließen und Faltschließen
Uhrenschließen - darunter Faltschließen, Butterfly-Faltschließen und Druckknopf-Öffnungsmechanismen - gehören zu den am häufigsten im MIM-Verfahren hergestellten Uhrenteilen. Eine einzelne Faltschließe kann aus drei bis fünf ineinandergreifenden Metallteilen bestehen, die jeweils über Falzlaschen, Präzisionsstifte, Federschlitze und polierte Außenflächen verfügen. Die Herstellung dieser Merkmale durch CNC-Bearbeitung würde mehrere Aufspannungen pro Teil erfordern. MIM formt den komplexen Körper mit nahezu endkonturnaher Geometrie in einem einzigen Formgebungsschritt; anschließend werden Kontaktflächen und sichtbare Flächen nachbearbeitet.
Uhrenkronen und Drücker
Uhrenkronen benötigen gerändelte oder geriffelte Außenflächen für sicheren Halt, eine abgestufte Innenbohrung zur Aufnahme des Rohrs sowie einen präzisen Außendurchmesser für die Abdichtung. Chronographen-Drücker stellen ähnliche Anforderungen - zylindrische Körper, innenliegende Federn und enge Maßtoleranzen. Beide Komponenten sind klein, typischerweise mit einem Durchmesser von weniger als 8 mm, und werden in Stückzahlen benötigt, bei denen die individuelle CNC-Bearbeitung unwirtschaftlich ist. MIM fertigt die vollständige Form in einem einzigen Zyklus; die Bohrung des Kronenrohrs und die Drückerbohrung werden nach dem Sintern durch zusätzliches Schleifen endbearbeitet.
Armbandglieder und Verbinder
Armbandglieder werden in sehr hohen Stückzahlen mittels MIM hergestellt, insbesondere für Edelstahluhren im mittleren Preissegment. Jedes Glied muss eine gleichbleibende Geometrie, glatte Außenflächen und präzise Abmessungen der Stiftbohrungen für die Armbandmontage aufweisen. MIM eignet sich besonders gut, weil die Geometrie - gebogene Außenfläche, innerer Hohlraum, zwei Durchgangsbohrungen - vollständig in der Form hergestellt werden kann und die Chargenkonstanz gesinterter Teile eine zuverlässige Montage über Tausende von Stück gewährleistet.
Komponenten von Uhrengehäusen
Während hochwertige Uhrengehäuse typischerweise CNC-bearbeitet oder geschmiedet werden, werden Gehäuseböden, Bandanbindungen und Einsätze für Mittelgehäuse von Uhren im mittleren Segment häufig mittels MIM hergestellt. Gehäuseböden mit Gravurmustern, Schraubgewinden und Sitzen für Saphirkristallgläser können durch MIM geformt werden; anschließend werden nach dem Sintern die Dichtungsnuten und Gewinde durch eine zusätzliche Bearbeitung gefertigt.
Strukturteile von Smartwatches
Moderne Smartwatch-Plattformen - darunter Geräte großer Unterhaltungselektronikmarken - verwenden MIM in großem Umfang für digitale Kronen, Seitentasten, Bandanbindungen und innere Strukturhalterungen. Diese Teile erfordern enge Toleranzen, biokompatible Materialien und ein gleichbleibendes kosmetisches Erscheinungsbild bei Stückzahlen von mehreren Millionen pro Jahr. MIM ist das Standardherstellungsverfahren für diese Kategorie von Smartwatch-Komponenten.
Warum sich MIM besonders für die Herstellung von Uhrenkomponenten eignet
Komplexe Geometrie in einem einzigen Formgebungsschritt
Uhrenkomponenten weisen regelmäßig Geometrien auf, die sich nur schwer effizient bearbeiten lassen: gerändelte Oberflächen, gebogene Profile, innere Hohlräume, Durchgangsbohrungen in mehreren Winkeln und dünne Wände. MIM bildet all diese Merkmale in einem einzigen Spritzzyklus. Dadurch entfallen die Bearbeitungsfolgen mit mehreren Aufspannungen, die die Stückkosten erhöhen und Maßabweichungen zwischen den Aufspannungen verursachen.
Serienproduktion und Chargenkonstanz
Uhrenmarken im mittleren und Einstiegssegment benötigen typischerweise jährlich Zehntausende bis Millionen von Komponenten. Bei diesen Stückzahlen amortisiert MIM die Werkzeugkosten schnell und liefert eine gleichbleibende Teilegeometrie über verschiedene Chargen hinweg. Sobald die Form und die Sinterparameter validiert sind, ist die Maßabweichung zwischen Chargen vorhersehbar und kontrollierbar - eine wichtige Voraussetzung für Armbandmontagelinien und Verschlussmechanismen, bei denen die Austauschbarkeit der Teile unerlässlich ist.
Oberflächenveredelung als Ausgangspunkt
MIM-Oberflächen im gesinterten Zustand weisen eine gleichmäßige, feinkörnige Struktur auf, die einen guten Ausgangspunkt für eine uhrentaugliche Oberflächenveredelung bietet. Polieren, Bürsten, PVD-Beschichten und DLC-Beschichten sind mit MIM-Edelstahloberflächen kompatibel. Die Gleichmäßigkeit der gesinterten Oberfläche - im Vergleich zu bearbeiteten Oberflächen mit Werkzeugspuren - sorgt dafür, dass die Polierergebnisse bei großen Serien konsistenter ausfallen.

Materialauswahl für MIM-Uhrenteile
Die Materialauswahl hängt von der Funktion des Bauteils, den erforderlichen mechanischen Eigenschaften, dem Oberflächenveredelungsverfahren und dem Preissegment des Endprodukts ab.
316L-Edelstahl
316L ist das am häufigsten verwendete Material für MIM-Teile in der Uhrenindustrie. Es ist korrosionsbeständig, biokompatibel bei Hautkontakt und eignet sich gut zum Polieren und für PVD-Beschichtungen. Die typische Zugfestigkeit im gesinterten Zustand beträgt 480–520 MPa und ist ausreichend für Schließen, Kronen, Armbandglieder und Gehäuseböden, die keine strukturelle Last tragen.
316L ist die bevorzugte Wahl für in großen Stückzahlen gefertigte Uhrenkomponenten, bei denen Korrosionsbeständigkeit, Hautverträglichkeit und einheitliche kosmetische Eigenschaften im Vordergrund stehen.
17-4PH-Edelstahl
17-4PH wird gewählt, wenn neben der Korrosionsbeständigkeit eine höhere mechanische Festigkeit erforderlich ist. Nach dem Sintern und der Alterung auf den Zustand H900 liegt die Zugfestigkeit über 1.000 MPa. Dadurch eignet es sich für Federmechanismen von Schließen, Kronen von Smartwatches, die wiederholten Kräften durch den Benutzer ausgesetzt sind, sowie Bandbefestigungselemente an Sportuhren, die regelmäßig Stoß- und Zugbelastungen ausgesetzt sind.
17-4PH lässt sich ähnlich wie 316L polieren und mit PVD beschichten. Bei Komponenten, bei denen sowohl die Optik als auch die mechanische Leistung wichtig sind, wird es häufig gegenüber 316L bevorzugt.
Titanlegierung (Ti-6Al-4V)
Titanium-MIM wird bei hochwertigen Leichtbauuhren eingesetzt, bei denen die Gewichtsreduzierung ein Designziel ist. Ti-6Al-4V weist im Vergleich zu Edelstahl eine etwa 45 % geringere Dichte auf und bietet gleichzeitig eine gute Festigkeit sowie eine hervorragende Korrosionsbeständigkeit. Zudem ist es hochgradig biokompatibel und daher für Uhrenkomponenten geeignet, die über längere Zeit mit der Haut in Kontakt kommen.
Titanium-MIM erfordert kontrolliertere Sinterbedingungen und ist typischerweise mit höheren Material- und Verarbeitungskosten verbunden als Edelstahl-MIM. Es eignet sich am besten für Uhren im mittleren bis hohen Preissegment, bei denen geringes Gewicht ein Verkaufsargument ist.
Optionen für die Oberflächenbearbeitung von MIM-Uhrenteilen
Uhrenkomponenten haben sichtbare Oberflächen, die die wahrgenommene Produktqualität direkt beeinflussen. Die folgenden Bearbeitungsoptionen sind mit MIM-Uhrenteilen aus Edelstahl und Titan kompatibel:
- Hochglanzpolitur - für hochglänzende Oberflächen an Schließen, Gehäuseböden und Armbandgliedern
- Gebürstete / satinierte Oberfläche - für eine matte, gerichtete Textur an Gehäuseflanken, Hörnern und mittleren Armbandgliedern
- PVD-Beschichtung - Gold-, Roségold-, Schwarz- und IP-Farbbeschichtungen für dekorative Oberflächen
- DLC-Beschichtung (Diamond-Like Carbon) - für kratzfeste schwarze Oberflächen bei hochwertigen Sport- und Smartwatch-Komponenten
- IP-Beschichtung - für eine einheitliche Farbabstimmung bei Baugruppen aus mehreren Komponenten
- Passivierung - zur Verbesserung der Korrosionsbeständigkeit von 316L-Teilen
Kombinierte Oberflächen - beispielsweise eine gebürstete Oberseite mit polierten Fasen - sind bei MIM-Uhrenteilen durch selektives Abdecken und aufeinanderfolgende Bearbeitungsschritte möglich.
MIM vs. CNC-Bearbeitung für Uhrenkomponenten
Die CNC-Bearbeitung wird weiterhin für hochwertige mechanische Uhrenkomponenten und für Prototypen in frühen Entwicklungsphasen eingesetzt. Der Vergleich zwischen MIM und CNC hängt hauptsächlich von Stückzahl, geometrischer Komplexität und Toleranzanforderungen ab.
- Komplexe Geometrie: Mit MIM lassen sich gerändelte Oberflächen, gekrümmte Profile und Innenmerkmale in einem Schritt fertigen; CNC erfordert mehrere Aufspannungen, wodurch Kosten und aufspannungsbedingte Abweichungen steigen
- Stückkosten bei größeren Stückzahlen: Bei Mengen von mehr als 5.000 Stück pro Jahr ist MIM aufgrund kurzer Zykluszeiten und der nahezu endkonturnahen Fertigung typischerweise kostengünstiger; die CNC-Kosten sinken bei steigenden Stückzahlen nicht wesentlich
- Oberflächenbearbeitung: Sowohl MIM- als auch CNC-Teile erfordern eine nachgelagerte Bearbeitung für eine uhrentaugliche Optik; gesinterte MIM-Oberflächen sind gleichmäßig und konsistent, wodurch sich die Polierzeit verkürzen kann
- Toleranzen: Gesintertes MIM erreicht ±0.3–0.5% des Nennmaßes; kritische Abmessungen wie Rohrbohrungen, Dichtungsnuten und Stiftlöcher werden nach dem Sintern durch eine nachgelagerte CNC-Bearbeitung fertigbearbeitet
- Prototyping: CNC wird für Prototypen in kleinen Stückzahlen bevorzugt, bevor MIM-Werkzeuge in Auftrag gegeben werden
In der Uhrenindustrie ist es üblich, das Design zunächst mit CNC-Prototypen zu validieren und anschließend MIM-Werkzeuge zu entwickeln, sobald das Design bestätigt und eine Serienproduktion geplant ist.

Anwendungsfall: Faltschließe mit Doppeldruckknopf aus 316L-Edelstahl
Bei einem typischen Projekt benötigte eine Uhrenmarke eine Faltschließe mit Doppeldruckknopf aus 316L-Edelstahl für eine Uhr mit Edelstahlarmband. Die Schließe bestand aus zwei Hauptteilen: einem Faltbügel und einem Rahmenkörper. Der Bügel umfasste einen Gelenkstiftkanal, zwei Druckknopfaussparungen, Federschlitze und eine polierte Außenfläche. Der Rahmen umfasste den Butterfly-Öffnungsmechanismus und Schlitze zur Befestigung des Armbands.
Die Abmessungen der Teile betrugen etwa 38 mm × 18 mm × 6 mm für den Rahmen und 36 mm × 16 mm × 3,5 mm für den Bügel. Beide Teile hatten gekrümmte Außenflächen, die nach der Produktion hochglanzpoliert werden mussten.
Die CNC-Bearbeitung dieser Teile hätte aufgrund der Gelenkkanäle, Federschlitze und des gekrümmten Profils vier bis fünf Aufspannungen pro Stück erfordert und erheblichen Materialabfall verursacht. Nach Prüfung der Zeichnungen empfahlen wir, beide Teile aus 316L im MIM-Verfahren zu entwickeln, mit anschließendem Schleifen der Bohrungen der Stiftkanäle und der Kanten der Bandschlitze, gefolgt von Hochglanzpolieren.
Die Entwicklungsphasen umfassten:
- Erstmuster: 100 Sätze zur Maßprüfung und zur Prüfung der Montagepassung
- Pilotserie: 2.000 Sätze zur Validierung des Veredelungsprozesses und zur Freigabe durch die Marke
- Produktion: vierteljährliche Bestellungen von 8.000–12.000 Sätzen
Zu den wichtigsten Kontrollpunkten während der Produktion gehörten der Durchmesser des Stiftkanals, die Ebenheit des Bügels nach dem Polieren, die gleichbleibende Tiefe der Druckknopfaussparungen und die Prüfung des kosmetischen Erscheinungsbilds nach der PVD-Beschichtung. Alle Produktionschargen erfüllten die Maß- und Erscheinungsanforderungen der Marke.
Welche Angaben Sie für ein Angebot für MIM-Uhrenteile bereitstellen sollten
Um zu beurteilen, ob ein Uhrenteil für MIM geeignet ist, und ein genaues Angebot zu erstellen, stellen Sie bitte Folgendes bereit:
- 2D-Zeichnung mit allen Toleranzen, kritischen Maßen und Angaben zur Oberflächenbeschaffenheit
- 3D-Modell im STEP-, STP-, X_T- oder IGS-Format
- Materialspezifikation – 316L, 17-4PH oder Ti-6Al-4V
- Erforderliche Oberflächenbeschaffenheit und etwaige Beschichtungsanforderungen (PVD, DLC, gebürstet, poliert)
- Prototypenmenge, Menge der Pilotserie und geschätzter Jahresbedarf
- Montagekontext – wie das Teil mit angrenzenden Komponenten verbunden wird
- Anforderungen an Dokumentation zu Hautkontakt oder Biokompatibilität
Wenn Sie unsicher sind, ob MIM für Ihr Uhrenteil das richtige Verfahren ist, senden Sie uns die Zeichnung und die Produktionsmenge. Wir können Geometrie, Toleranzen und Volumen prüfen, um das geeignetste Fertigungsverfahren und den passenden Ansatz für die Oberflächenveredelung zu empfehlen.
FAQ
Welche Uhrenteile können mit MIM hergestellt werden?
Zu den gängigen, im MIM-Verfahren hergestellten Uhrenteilen gehören Schließen, Faltschließen, Kronen, Chronographendrücker, Armbandglieder, Gehäuseböden, Bandanstoßkomponenten und Strukturteile für Smartwatches wie digitale Kronen und Befestigungsteile für Armbänder.
Welches Material eignet sich am besten für MIM-Uhrenteile?
316L-Edelstahl ist aufgrund seiner Korrosionsbeständigkeit, Biokompatibilität und Eignung für Polieren und PVD-Beschichten die häufigste Wahl für MIM-Teile in der Uhrenindustrie. 17-4PH wird gewählt, wenn eine höhere Festigkeit erforderlich ist. Titan Ti-6Al-4V wird für hochwertige Leichtbauanwendungen eingesetzt.
Können MIM-Uhrenteile die für die Uhrenindustrie erforderliche Oberflächenqualität erreichen?
Ja. MIM-Oberflächen im Sinterzustand können gemäß den Standards der Uhrenindustrie hochglanzpoliert, gebürstet, PVD-beschichtet oder DLC-beschichtet werden. Die gleichmäßige Kornstruktur von gesintertem Edelstahl bietet eine konsistente Ausgangsoberfläche, die sich gut polieren lässt. Kombinierte Oberflächen - beispielsweise gebürstete Seiten mit polierten Fasen - sind durch selektive Bearbeitungsschritte möglich.
Wie schneidet MIM im Vergleich zur CNC-Bearbeitung bei Uhrenkomponenten ab?
MIM ist bei komplexen Uhrenkomponenten ab einem Volumen von etwa 5.000 Stück pro Jahr kostengünstiger als CNC-Bearbeitung. Mit MIM lassen sich komplexe Geometrien wie gerändelte Oberflächen, Innenkonturen und gekrümmte Profile in einem einzigen Formgebungsschritt herstellen. CNC eignet sich besser für Prototypen, Kleinserienteile oder Komponenten, bei denen alle kritischen Toleranzen ohne nachgelagerte Bearbeitung eingehalten werden müssen.
Wie hoch ist die typische Mindestbestellmenge für MIM-Uhrenteile?
MIM-Uhrenteile erfordern in der Regel zunächst eine Investition in Werkzeuge. Danach können je nach Komponente Produktionschargen von einigen Hundert bis zu mehreren Tausend Stück gestartet werden. Für die anfängliche Entwicklung werden Erstmuster in der Regel in Mengen von 50-200 Stück hergestellt, um Maßhaltigkeit und Montage zu überprüfen, bevor auf Pilot- und Serienproduktion umgestellt wird.
MIM ist ein etabliertes Fertigungsverfahren für Uhrenkomponenten in verschiedenen Preisklassen - von erschwinglichen Verbraucheruhren bis hin zu hochwertigen Smartwatch-Plattformen. Wenn Sie wissen, welche Uhrenteile sich für MIM eignen, welche Materialien und Oberflächen verfügbar sind und wie der Entwicklungsprozess abläuft, können Uhrenmarken und Beschaffungsteams die Produktion effizienter planen. Wenn Sie eine Zeichnung eines Uhrenkomponenten haben, senden Sie sie uns für eine Prozessprüfung und ein Angebot.


Teilen:
Kundenspezifische Keramik-Isolierkomponenten für drahtlose Fleischthermometer-Sonden
MIM-Rohstoffbeispiele für Metallpulverspritzguss