

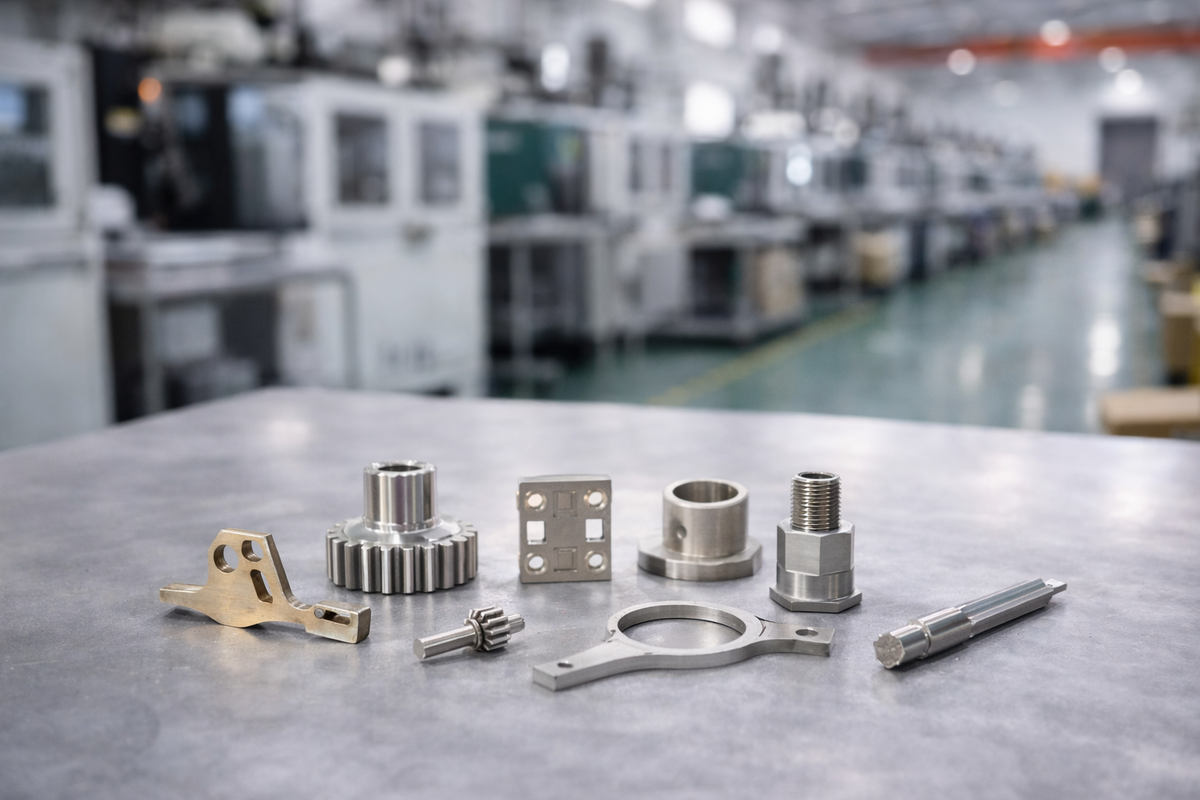
In der heutigen hochpräzisen Fertigung hat sich das Metal Injection Molding (MIM) als bevorzugte Lösung für kleine, komplexe Metallteile in großen Stückzahlen etabliert. Es verbindet die Präzision der CNC-Bearbeitung mit der Produktivität des Kunststoffspritzgießens, insbesondere bei medizinischen Geräten, Unterhaltungselektronik, Automobilkomponenten und Industriewerkzeugen.
Wenn Sie mehr über die MIM-Technologie erfahren möchten, tauchen wir Schritt für Schritt tief in die MIM-Technologie ein: worum es geht, für wen sie geeignet ist, wann sie anderen Verfahren überlegen ist und wie man dafür konstruiert.

Was ist Metal Injection Molding (MIM)?
Metal Injection Molding (MIM), auf Deutsch Metallpulverspritzgießen, ist ein Fertigungsverfahren, das die Formflexibilität des Kunststoffspritzgießens mit der Festigkeit von Metall verbindet. Anstatt einen massiven Metallblock zu bearbeiten, beginnt MIM mit feinem Metallpulver, formt daraus ein „kunststoffähnliches“ Ausgangsmaterial, spritzt es in eine Form und sintert es anschließend zu einem dichten Metallteil.
Dadurch eignet sich MIM besonders für die Herstellung kleiner, komplexer Metallteile, deren Produktion mit herkömmlicher CNC-Bearbeitung oder Gießen sehr teuer oder zeitaufwendig wäre.
Der 4‑Schritte-MIM-Prozess
Eine einfache Möglichkeit, MIM zu verstehen, besteht darin, es in vier Hauptphasen zu unterteilen:
-
Vorbereitung des Ausgangsmaterials Feine Metallpulver (typischerweise <20μm) werden mit einem thermoplastischen Bindemittel gemischt, um ein „Ausgangsmaterial“ herzustellen. Diese Mischung verhält sich beim Formen wie Kunststoff. Deshalb können beim MIM gewöhnliche Spritzgießmaschinen und Formen verwendet werden.
-
Spritzgießen Das Ausgangsmaterial wird erhitzt und in den Formhohlraum einer Stahlform eingespritzt. In diesem Stadium wird das Teil als „grünes Teil“ bezeichnet - es hat dieselbe Form wie das Endprodukt, ist jedoch etwa 15–20 % größer, da es später schrumpft.
-
Entbindern Das Bindemittel wird sorgfältig entfernt, in der Regel durch thermische oder katalytische Verfahren. Dieser Schritt ist sehr empfindlich und muss streng kontrolliert werden. Nach dem Entbindern wird das Teil als „braunes Teil“ bezeichnet und ist noch porös.
-
Sintern Das braune Teil wird in einem Ofen mit kontrollierter Atmosphäre erhitzt. Die Metallpartikel verschmelzen miteinander, das Teil schrumpft auf seine endgültige Größe, und die Dichte erreicht etwa 96–98 % der theoretischen Dichte. Nach dem Sintern weist das Teil mechanische Eigenschaften auf, die denen von geschmiedetem oder gewalztem Metall nahekommen.

Im Vergleich zu herkömmlichen Fertigungsverfahren kann MIM geometrisch komplexe, kleine Metallteile mit weniger Nachbearbeitungsschritten und deutlich geringeren Stückkosten bei hohen Produktionsvolumen herstellen.
Welche Arten von Teilen eignen sich für MIM?
Nutzer, die nach „MIM-Technologie“ suchen, fragen sich meist: „Kann MIM mein Teil tatsächlich herstellen?“ In der Praxis eignet sich MIM am besten für:
-
Kleine Metallteile, typischerweise mit einem Gewicht von 0,1–50 g (der „Sweet Spot“).
-
Produktion in großen Stückzahlen, üblicherweise 5.000 Teile pro Jahr oder mehr.
-
Komplexe Geometrien — Innenmerkmale, dünne Wände, Hinterschneidungen und Formen mit Merkmalen in mehreren Richtungen, die wirtschaftlich nur schwer zu bearbeiten sind.
-
Schwer zu bearbeitende Materialien wie Edelstahl, Titan oder Werkzeugstahl.
Häufige Anwendungsbeispiele sind:
-
Medizinprodukte: chirurgische Instrumente, kleine Implantatkomponenten, Dentalinstrumente und Instrumentengriffe.
-
Unterhaltungselektronik: Smartphone-Halterungen, Kameramodule, Steckverbinder und kleine Gehäuse.
-
Automobilindustrie: kleine Zahnräder, Sensorteile, Komponenten von Kraftstoffsystemen und Befestigungselemente.
-
Uhren und Luxusgüter: Gehäuse, Lünetten, Verschlüsse und kleine Dekorationsteile.
-
Industriewerkzeuge: kleine verschleißfeste Einsätze, Zahnräder und Befestigungselemente.
Wenn Ihr Teil kleiner als ein Golfball ist, über komplexe Innen- oder Merkmale in mehreren Richtungen verfügt und eine hohe mechanische Festigkeit benötigt, ist MIM sehr wahrscheinlich ein geeigneter Kandidat.
MIM vs. CNC vs. Druckguss: Welches Verfahren sollten Sie wählen?
Wenn Menschen nach „MIM vs. CNC“, „MIM vs. Druckguss“ oder „Welches Verfahren eignet sich besser für kleine Metallteile?“ suchen, wünschen sie sich in der Regel einen klaren, praxisnahen Vergleich. Die folgende einfache Tabelle zeigt die wichtigsten Unterschiede.
| Merkmal | MIM-Technologie | CNC-Bearbeitung | Druckguss |
| Geometrische Komplexität | Extrem hoch | Mittel | Mittel bis hoch |
| Materialauswahl | Edelstahl, Ti, Werkzeugstahl | Nahezu alle Metalle | Überwiegend Al, Zn oder andere Nichteisenmetalle |
| Maßtoleranz | ±0,3 % bis ±0,5 % | ±0,005 mm (sehr eng) | ±0,1–0,3 mm (abhängig von der Legierung) |
| Typische Losgröße | >5.000 Teile/Jahr | 1–500 Teile/Jahr | >10.000 Teile/Jahr |
| Optimal geeignete Teilegröße | Klein, komplex (0,1–50 g) | Klein bis groß, jede Geometrie | Mittelgroß bis groß, einfache bis mittelschwere Form |
| Oberflächenrauheit (Ra) | 0,8–1,6 μm | 0,4–3,2 μm | 1,6–3,2 μm |
Diese Tabelle zeigt, dass MIM bei kleinen, komplexen Metallteilen in großen Stückzahlen seine Stärken ausspielt, während CNC für kleine Stückzahlen oder sehr enge Toleranzen besser geeignet ist und Gießen sich besser für größere, einfachere Komponenten eignet.
Wann MIM die bessere Wahl ist
Verwenden Sie MIM, wenn:
-
Ihr Design ist klein, filigran und erfordert eine hohe Festigkeit.
-
Sie planen eine Produktion in großen Stückzahlen (5.000+ Einheiten/Jahr).
-
Sie verwenden Edelstahl, Titan oder Werkzeugstähle, die teuer oder schwer zu bearbeiten sind.
-
Sie möchten die Kosten pro Teil im Vergleich zur CNC-Bearbeitung senken.
Wann CNC die bessere Wahl ist
CNC-Bearbeitung ist in der Regel die bessere Wahl, wenn:
-
Sie benötigen nur kleine Serien oder Prototypen (1–500 Stück).
-
Ihr Teil weist sehr enge Toleranzen oder besondere Materialanforderungen auf.
-
Sie erwarten häufige Konstruktionsänderungen und möchten Investitionen in Formen vermeiden.
Wann Gießen sinnvoll ist
Gießen (Druckguss oder Feinguss) ist oft die bessere Wahl, wenn:
-
Ihre Teile sind größer oder mittelgroß.
-
Die Geometrie ist relativ einfach.
-
Sie arbeiten mit Nichteisenmetallen wie Aluminium oder Zink.
Konstruktion für MIM: Wichtige Konstruktionsregeln (DFM)
Wenn Sie für das Metallspritzgießen konstruieren, müssen Sie gute Regeln für das fertigungsgerechte Konstruieren (DFM) befolgen. Andernfalls besteht während des Sinterns das Risiko von Verzug, Rissen oder schlechter Oberflächenqualität, wodurch Ausschussraten und Kosten steigen können.
Wandstärke und Gleichmäßigkeit
Versuchen Sie, die Wandstärke möglichst gleichmäßig zu halten. Ein typischer praxisgerechter Bereich liegt bei 1,0–3,0 mm. Dicke Bereiche können zu Einfallstellen oder inneren Hohlräumen führen, da das Zentrum langsamer abkühlt. Sehr dünne Wände (<0,5 mm) lassen sich beim Spritzgießen möglicherweise nicht vollständig füllen oder können nach dem Sintern spröde werden.
Entformungsschrägen und Verrundungen
Fügen Sie Entformungsschrägen von mindestens 0,5°–1,0° hinzu, damit sich das Grünteil leicht aus der Form auswerfen lässt. Vermeiden Sie scharfe Ecken. Verwenden Sie stattdessen Verrundungen und Radien, um den Materialfluss zu verbessern und Spannungskonzentrationen zu reduzieren. Diese einfachen Änderungen können die Teilequalität erheblich verbessern und das Risiko von Rissen verringern.
Grenzen für Gewicht und Größe
MIM ist für Kleinteile und nicht für große Gussteile optimiert. Der optimale Gewichtsbereich liegt bei 0,1 g bis 50 g. Teile bis etwa 200–250 g sind möglich, aber bei größeren Komponenten werden CNC-Bearbeitung oder Gießen aufgrund der höheren Material- und Werkzeugkosten oft kostengünstiger.
Eine Konstruktion innerhalb dieser Bereiche verbessert nicht nur die Fertigungseignung, sondern erhöht auch die Wahrscheinlichkeit, niedrigere Kosten pro Teil und eine stabile Qualität bei der Großserienproduktion zu erzielen.
Welche Materialien können mit MIM hergestellt werden?
Ein wichtiger Grund, warum Menschen nach „MIM-Technologie“ suchen, ist, dass sie mit schwer zu bearbeitenden Metallen wie Titan oder Edelstahl arbeiten. MIM ist für diese MIM-Materialien besonders attraktiv, da lange Bearbeitungszyklen und hoher Werkzeugverschleiß vermieden werden.
Zu den gängigen MIM-Materialien gehören:
-
Edelstahl 316L – Hervorragende Korrosionsbeständigkeit, weit verbreitet für medizinische Geräte, Uhrengehäuse und Unterhaltungselektronik.
-
17‑4PHEdelstahl – Hohe Festigkeit, geeignet für chirurgische Instrumente, Zahnräder und hochbeanspruchte Komponenten.
-
Titanlegierungen (Ti‑6Al‑4V) – Leicht und biokompatibel, ideal für medizinische Implantate und Befestigungselemente in der Luft- und Raumfahrt.
-
Niedriglegierte Stähle – Verwendet für hochfeste Strukturkomponenten in der Automobilindustrie, in Werkzeugen und in Industrieanlagen.
-
Wolfram-Schwerlegierungen – Hohe Dichte, verwendet für Ausgleichsgewichte, Schwingungsdämpfer und Strahlenschutz.
Wenn Ihr Teil aus einem dieser Werkstoffe besteht und klein, komplex und in großen Stückzahlen benötigt wird, ist MIM sehr wahrscheinlich eine gute Option.
Wann ist MIM günstiger als CNC?
Eine sehr häufige Frage in Suchmaschinen lautet: „MIM vs. CNC: Was ist günstiger?“ Die Antwort hängt hauptsächlich von der Stückzahl und der Komplexität des Teils ab.
Anfängliche Werkzeugkosten
MIM erfordert Stahlformen, die je nach Größe und Komplexität normalerweise zwischen 3.000–10.000 $ kosten. Bei der CNC-Bearbeitung fallen keine Formkosten an, aber die Bearbeitungszeit pro Teil kann hoch sein, insbesondere bei komplexen Geometrien.
Break-even-Punkt
Für Bei einer Kleinserienproduktion (unter 2.000 Stück/Jahr) ist CNC in der Regel günstiger, da keine Formen bezahlt werden müssen. Bei einer Großserienproduktion (5.000+ Stück/Jahr) sinken die Stückkosten von MIM aufgrund der kurzen Zykluszeiten (etwa 15–30 Sekunden pro Schuss) schnell. In vielen Fällen kann MIM die Kosten pro Teil im Vergleich zur CNC-Bearbeitung bei großen Stückzahlen um 30–60 % senken.
Wenn Sie also eine Serienproduktion kleiner Metallteile planen, ist MIM häufig die kostengünstigste Lösung, insbesondere für komplexe Komponenten aus Edelstahl oder Titan.
Häufige Probleme bei MIM und deren Behebung
Auch wenn Ihr Design gut ist, bringt MIM einige besondere Herausforderungen mit sich. Hier finden Sie die häufigsten Probleme sowie Möglichkeiten, sie zu vermeiden oder zu beheben.
Schrumpfung kontrollieren
MIM-Teile schrumpfen während des Sinterns um etwa 15–20 %. Daher müssen die Formhohlräume größer als das Endteil ausgelegt werden, und Konstrukteure müssen Skalierungsfaktoren und Simulationssoftware verwenden, um die endgültigen Abmessungen präzise vorherzusagen. Gute Lieferanten verwenden eine präzise Skalierung, stabile Sinterbedingungen und eine strenge Prozesskontrolle, um die Endtoleranzen innerhalb von ±0.3%–0.5% zu halten.
Oberflächenfinish und Nachbearbeitung
MIM erzeugt von Natur aus eine gute Oberfläche „im Sinterzustand“ mit Ra 0.8–1.6 μm. Für ästhetische Konsumprodukte wie Uhren oder Smartphone-Teile wird häufig eine zusätzliche Nachbearbeitung eingesetzt:
-
Polieren für glatte, glänzende Oberflächen.
-
PVD-Beschichtung für Farbe, Härte und Korrosionsbeständigkeit.
-
Eloxieren oder Beschichten für spezielle Oberflächen oder zur Markenkennzeichnung.
Diese Schritte können sowohl das Erscheinungsbild als auch die funktionale Leistung verbessern, ohne die zugrunde liegende Geometrie zu verändern.
Verzug und Verformung
Verzug tritt meist bei ungleichmäßigen Wandstärken, scharfen Ecken oder einer unzureichenden Binderentfernung auf. Ein gutes Design (DFM), eine kontrollierte Entbinderung und stabile Sinterbedingungen helfen, Verformungen zu minimieren. Eine regelmäßige Prozessüberwachung und Teileprüfung sind entscheidend, um die Ausbeute hoch und den Ausschuss niedrig zu halten.
Ist die MIM-Technologie für Ihr Teil geeignet?
Wenn Sie sich noch fragen: „Ist MIM das Richtige für mich?“, hilft Ihnen diese kurze Checkliste bei der Entscheidung:
-
Ihr Teil ist klein - typischerweise im Bereich von 0.1g–50g.
-
Die Geometrie ist komplex - mit inneren Strukturen, dünnen Wänden oder Hinterschnitten.
-
Sie benötigen hohe mechanische Festigkeit und gute Maßgenauigkeit.
-
Sie planen eine Großserienproduktion (in der Regel mehr als 5.000 Einheiten pro Jahr).
-
Sie verwenden Edelstahl, Titan oder Werkzeugstahl.
Wenn die meisten dieser Punkte zutreffen, ist MIM für Ihre Anwendung im Jahr 2026 und darüber hinaus sehr wahrscheinlich die beste Option.
So starten Sie mit MIM
Wenn Sie sich für MIM-Technologie für kleine Metallteile interessieren, können Sie folgende Schritte unternehmen:
-
Senden Sie Ihr CAD-Modell an einen MIM-Lieferanten zur schnellen Prüfung.
-
Bitten Sie um einen Kostenvergleich zwischen MIM und CNC für Ihr Zielvolumen.
-
Bitten Sie um DFM-Feedback - gute Lieferanten schlagen kleine Designänderungen vor, die die Ausbeute verbessern und Kosten senken.
-
Bestellen Sie Muster oder Prototypen, bevor Sie sich für die Serienproduktion entscheiden.
Ein einfaches Gespräch und einige Muster können Ihnen helfen zu verstehen, ob MIM wirklich zu Ihrem Projekt passt - und wie viel Sie langfristig sparen können.
Partnerschaft mit XY-GLOBAL: MIM-Technologie überzeugt
Bei XY-GLOBAL liefern wir - unterstützt durch 15 Jahre MIM-Erfahrung und zertifiziert nach ISO 9001 & ISO 13485 - umfassenden MIM-Service aus einer Hand, vom Design und Prototyping bis zur Serienproduktion. Profitieren Sie von 0 MOQ-Flexibilität, 3-Tage-Prototypen und 7-Tage-Mustern sowie von über 50 Materialoptionen wie Edelstahl, Titan und Keramik mit Toleranzen bis zu ±0.001mm. Unsere fortschrittliche Stahlformtechnologie gewährleistet hochpräzise medizinische Mikroteile, glatte Oberflächen und zuverlässige Qualität - schneller und kostengünstiger als Branchenstandards.
Kontaktieren Sie XY-GLOBAL noch heute für ein kostenloses MIM-Angebot und erfahren Sie, wie wir Ihre Vision von Präzisionsteilen in Rekordzeit Wirklichkeit werden lassen!


Teilen:
Top 10 Metallpulverspritzguss-Unternehmen 2026: Globaler Leitfaden
Materialien für das Keramikspritzgießen: So wählen Sie das richtige Material aus