

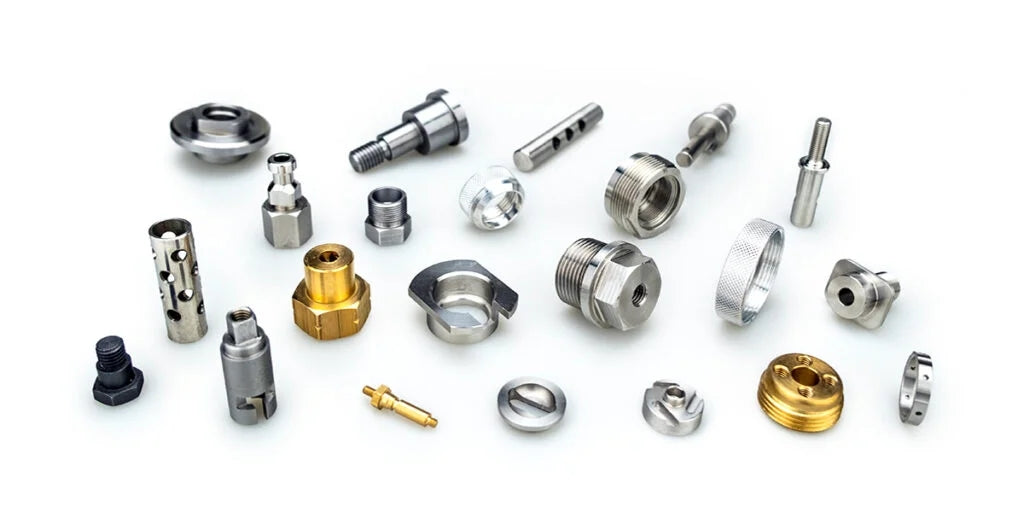
Moderne Fertigung erfordert zunehmend Metallkomponenten , die klein, komplex und äußerst präzise sind. Herkömmliche Fertigungsverfahren wie CNC-Bearbeitung oder Gießen können zwar robuste Teile herstellen, stoßen jedoch häufig an ihre Grenzen, wenn die Konstruktion komplexe Geometrien oder enge Toleranzen erfordert.

Hier wird der Edelstahlspritzguss zu einer leistungsstarken Lösung.
Edelstahlspritzguss bezeichnet die Verwendung der Metal-Injection-Molding-(MIM)-Technologie zur Herstellung von Edelstahlkomponenten mit hoher Präzision und gleichbleibenden mechanischen Eigenschaften. Durch die Kombination der Designflexibilität des Kunststoffspritzgusses mit der Festigkeit metallischer Werkstoffe ermöglicht dieses Verfahren die Herstellung komplexer Teile in großem Maßstab bei gleichzeitig hervorragender Maßgenauigkeit.
Mit mehr als 15 Jahren Erfahrung in der MIM-Technologie ist XY-GLOBAL auf die Herstellung hochpräziser Edelstahlkomponenten für Branchen wie die folgenden spezialisiert:
-
Optik
-
Medizintechnik
-
Halbleiter
-
Telekommunikation
Durch stabile Produktionsprozesse, moderne Anlagen und verschiedene Edelstahlmaterialien kann XY-GLOBAL komplexe Produktdesigns in zuverlässige Produktionskomponenten umwandeln. Typische Teile umfassen 2-30 mm große Funktionskomponenten mit Mikrobohrungen, dünnen Wänden von etwa 0,3-0,5 mm sowie integrierten Merkmalen, für die früher zwei oder drei separate bearbeitete Teile erforderlich waren.
Was ist Edelstahlspritzguss?
Edelstahlspritzguss ist im Wesentlichen die Anwendung der Metal-Injection-Molding-(MIM)-Technologie unter Verwendung von Edelstahlpulvern.
Das Verfahren ermöglicht es Herstellern, kleine, komplexe Metallteile herzustellen, die sich sonst nur schwer oder kostspielig bearbeiten ließen.
Im Gegensatz zu herkömmlichen Metallfertigungsverfahren verwendet der Edelstahlspritzguss im MIM-Verfahren feine Metallpulver , um ein dichtes Edelstahlteil mit typischen Merkmalen wie folgenden herzustellen:
-
hohe mechanische Festigkeit
-
hervorragende Maßgenauigkeit
-
Herstellung komplexer Geometrien
-
effiziente Massenproduktion
Aufgrund dieser Vorteile werden Edelstahl-MIM-Teile in Präzisionsbranchen umfassend eingesetzt.
Kann Edelstahl im Spritzgussverfahren verarbeitet werden?
Wenn Sie neu beim Metal Injection Molding (MIM) sind, fragen Sie sich vielleicht, ob Edelstahl wirklich „wie Kunststoff geformt“ werden kann. Die kurze Antwort lautet: ja - der Mechanismus unterscheidet sich jedoch grundlegend vom Schmelzen und Abkühlen eines Polymers.
Anstatt massiven Edelstahl zu schmelzen, verwendet MIM eine Mischung aus Edelstahlpulver und Bindemittel als vorübergehend formbares Medium. Nach dem Formen des Bauteils wird das Bindemittel vorsichtig entfernt, sodass ein poröser „Braunling“ zurückbleibt, der überwiegend aus Metall besteht. Beim Sintern bei Temperaturen von typischerweise zwischen 1.200°C und 1.400°C verbinden sich die Metallpartikel, Poren schließen sich, und das Bauteil verdichtet sich und schrumpft auf seine endgültigen Abmessungen.

Beispielsweise weist ein MIM-Bauteil aus 316L-Edelstahl mit einer Sinterdichte von 7.85–7.95 g/cm³ mechanische Eigenschaften auf, die denen von gewalztem 316L sehr nahekommen: eine Zugfestigkeit von etwa 450–550 MPa, eine Streckgrenze von etwa 140–250 MPa und eine Dehnung im Bereich von 40–50 %. Diese Duktilität ist für Komponenten in medizinischen und industriellen Geräten wichtig, die zyklischen Belastungen oder gelegentlichen Überlastungen ausgesetzt sind.
MIM-Prozess für Edelstahl
| Prozessschritt | Beschreibung |
| Feedstock-Aufbereitung | Ultrafeine Edelstahlpulver (typischerweise 5–20 μm) werden mit thermoplastischen Bindemitteln gemischt, um Pellets mit etwa 60 Vol.-% Metall und 40 Vol.-% Bindemittel zu bilden, die für das Fließverhalten und die endgültige Dichte optimiert sind. |
| Spritzgießen | Der Feedstock wird erhitzt und in Präzisionsformen eingespritzt, um „Grünlinge“ zu formen, die bereits alle funktionalen Merkmale wie Gewinde, Hinterschneidungen und, sofern möglich, Mikrolöcher enthalten. |
| Entbindern | Das Bindemittel wird je nach Feedstock-System durch thermische, lösungsmittelbasierte oder katalytische Verfahren entfernt. Dabei bleibt ein zerbrechlicher „Braunling“ zurück, der hauptsächlich aus Metallpulver besteht. |
| Sintern | Die Grünlinge werden bei hohen Temperaturen (etwa 1.200–1.400°C) in kontrollierten Atmosphären gesintert, erreichen 96–99 % der theoretischen Dichte und schrumpfen auf ihre Endgröße. |
Gängige Edelstahlmaterialien für MIM
Mehrere Edelstahlsorten werden häufig in Anwendungen des Metallpulverspritzgießens mit Edelstahl eingesetzt. Nachfolgend sind die gebräuchlichsten Sorten aufgeführt.
| Material | Wichtige Eigenschaften | Typische Anwendungen |
| 304-Edelstahl | Austenitischer Edelstahl für allgemeine Anwendungen; gute Korrosionsbeständigkeit, Zugfestigkeit bei MIM typischerweise ≥480 MPa; Dehnung ≥40 % bei hoher Dichte. | Konsumgüter-Hardware, Industriegehäuse, Halterungen, Griffe. |
| 316L-Edelstahl | Kohlenstoffarmer austenitischer Edelstahl; ausgezeichnete Korrosionsbeständigkeit und Biokompatibilität; MIM-316L erreicht typischerweise eine Dichte von 7.85–7.95 g/cm³, eine Zugfestigkeit von 450–550 MPa und eine Dehnung von 40–50 %. | Medizinische Instrumente, Teile zur Fluidhandhabung, Komponenten, die aggressiven Medien ausgesetzt sind. |
| 17-4PH-Edelstahl | Ausscheidungshärtender martensitischer Edelstahl; Zugfestigkeit nach der Wärmebehandlung etwa 1.000–1.300 MPa, Härte bis etwa 40–43 HRC und in vielen MIM-Datensätzen eine Dehnung von 8–14 %. | Chirurgische Instrumente, Verriegelungsmechanismen, Komponenten für Schusswaffen, hochbelastete Präzisionsteile. |
Unter diesen Materialien ist 316L-Edelstahl eine der am häufigsten verwendeten Legierungen, da er eine ausgezeichnete Korrosionsbeständigkeit und Stabilität in medizinischen Umgebungen bietet.
Mechanische Eigenschaften von MIM-Bauteilen aus Edelstahl
Eine mögliche Sorge ist, ob spritzgegossene Edelstahlteile die Festigkeit von durch Schmieden oder Zerspanen hergestellten Teilen erreichen können.
In vielen Fällen lautet die Antwort: ja.
Nach dem Sintern können MIM-Bauteile aus Edelstahl eine ausgezeichnete mechanische Leistungsfähigkeit erreichen.
Zu den typischen Eigenschaften gehören:
| Eigenschaft | Typische Leistungswerte |
| Dichte | 96–99 % der theoretischen Dichte |
| Zugfestigkeit | Vergleichbar mit geschmiedetem Edelstahl |
| Härte | Hohe Verschleißfestigkeit |
| Korrosionsbeständigkeit | Ausgezeichnet, je nach Legierung |
Darüber hinaus bieten MIM-Bauteile häufig:
-
eine glattere Oberflächenbeschaffenheit als bei Gussbauteilen
-
höhere Maßhaltigkeit
Diese Kombination ermöglicht Edelstahlspritzguss für anspruchsvolle technische Anwendungen.
Vorteile des Edelstahlspritzgusses
Komplexe Geometrien
MIM ermöglicht die einstufige Herstellung von Gewinden, internen Strömungskanälen, Querbohrungen, seitlichen Bohrungen, Schnappverbindungen und ähnlichen Merkmalen. Bei vielen Projekten lassen sich Baugruppen, die zuvor aus 2–3 separat bearbeiteten Teilen mit anschließendem Schweißen oder Befestigen bestanden, zu einem einzigen MIM-Bauteil zusammenfassen, wodurch der Montageaufwand deutlich sinkt.
Dies zeigt sich besonders bei Bauteilen mit einer Größe von 2–30 mm, dünnen Wänden von nur 0,3–0,5 mm oder Mikromerkmalen.
Hohe Materialausnutzung
Die herkömmliche Bearbeitung aus Stangenmaterial oder Platten erzielt häufig nur Materialausnutzungsraten von 30–60 % und erzeugt erhebliche Mengen an Ausschuss.
MIM verbraucht dagegen hauptsächlich Pulver, das dem Volumen des fertigen Bauteils entspricht, und erreicht routinemäßig eine Materialausnutzung von >95 %. Dadurch eignet sich das Verfahren ideal für kostspielige Materialien wie hochlegierte Edelstähle oder Speziallegierungen.

Maßhaltigkeit in der Serienproduktion
Bei Geometrien, die sich gut für MIM eignen, erreichen die Standardtoleranzen ±0,3–0,5 % der Bauteilabmessungen; kritische kleine Merkmale können durch Prozessanpassungen und gezielte Optimierung etwa ±0,1 % erreichen.
Bei Jahresmengen von Zehntausenden bis Hunderttausenden übertrifft die wiederholbare Formfertigung die Schwankungen durch mehrschichtige CNC-Bearbeitung auf mehreren Maschinen bei Weitem.
Kosteneffizienz bei mittleren bis hohen Stückzahlen
Die Werkzeugkosten sind anfangs hoch, doch ab kumulierten Stückzahlen im Zehntausenderbereich liegen die Stückpreise oft unter denen der CNC-Bearbeitung – bei hochkomplexen kleinen Teilen sogar noch niedriger, da die Gewinnschwelle bei geringeren Stückzahlen erreicht wird.
In der Medizintechnik, Optik und Halbleiterindustrie schafft der Austausch ausgewählter spanend bearbeiteter Komponenten durch MIM während stabiler Produktionsphasen CNC-Kapazitäten für höherwertige Aufgaben frei.
Mehrere Vorteile erklären, warum Edelstahl-Metallspritzguss in der modernen Fertigung weit verbreitet ist.
Edelstahl-Metallspritzguss im Vergleich zu anderen Fertigungsverfahren
Wenn Sie verstehen, wie sich Edelstahl-Metallspritzguss von anderen Fertigungsverfahren unterscheidet, können Sie das richtige Verfahren auswählen.
| Fertigungsverfahren | Am besten geeignet für | Typischer Größenbereich | Empfohlenes Volumen | Wichtige Kompromisse |
| CNC-Bearbeitung | Hochpräzise Prototypen, kundenspezifische Teile in kleinen Stückzahlen mit extremen Toleranzen (±0,005 mm) | 1–150 mm | <5.000 Teile/Jahr | Höchste Präzision, aber bei großen Stückzahlen unwirtschaftlich; hoher Materialverlust (30–60 %) |
| Feinguss | Teile mittlerer Komplexität mit moderaten Toleranzen (±0,2 mm) | 10–200 mm | 1.000–50.000/Jahr | Gut für größere Teile, aber bei Mikromerkmalen eingeschränkt; die Oberflächenqualität erfordert eine Nachbearbeitung |
| Metallstanzen | Einfache 2D-/2,5D-Blechgeometrien, dünne Querschnitte | <5 mm dick, 5–100 mm in der Draufsicht | >100.000/Jahr | Am schnellsten bei flachen Teilen/einfachen Biegungen; nicht für echte 3D-Komplexität oder dicke Querschnitte geeignet |
| Edelstahl-MIM | Komplexe kleine 3D-Teile mit Mikromerkmalen, dünnen Wänden und integrierten Baugruppen | 2–50 mm (optimal 5–30 mm) | 10.000–500.000+/Jahr | Besonders geeignet für komplexe Geometrien; hohe Werkzeugkosten, aber schnell sinkende Stückkosten bei großen Stückzahlen |
Kurzer Entscheidungsleitfaden:
-
MIM wählen, wenn: Das Teilegewicht <50 g beträgt, Hinterschneidungen/interne Merkmale/Innengewinde vorhanden sind, der Jahresbedarf >10.000 Teile liegt und Toleranzen von ±0,3–0,5 % akzeptabel sind
-
Bei CNC bleiben, wenn: <1.000 Teile, Toleranzen enger als ±0,01 mm oder das Material sehr schwer zu bearbeiten ist
-
Wirtschaftlichkeitsberechnung: Für ein komplexes Teil mit 10 x 10 x 5 mm können die MIM-Werkzeugkosten 15–25.000 $ betragen, während die Stückkosten bei 50.000 Teilen auf 0,50–2,00 $ sinken – gegenüber 5–15 $ pro Teil beim CNC-Fräsen
Metallspritzguss mit Edelstahl schließt effektiv die Lücke zwischen spanender Bearbeitung und Stanzen.
Anwendungen: Wann ist Edelstahl-MIM sinnvoll?
Hier sind praxisnahe Beispiele aus den wichtigsten Branchen von XY-GLOBAL, die zeigen, wo MIM durch spezifische Teilearten und passende Materialien einen klaren Mehrwert bietet:
Medizinprodukte
Zu den üblichen Komponenten gehören:
- Greiferbacken
- Verriegelungsclips
- Schaftgehäuse in chirurgischen Instrumenten
- kleine mechanische Teile für Dentalinstrumente
- Strukturelemente in Endoskopen oder Ultraschallsonden
316L-MIM bietet eine hervorragende Korrosionsbeständigkeit und gute Duktilität für Teile, die wiederholt gereinigt und sterilisiert werden müssen, während 17-4PH für festere, verschleißbeständige Verriegelungs- und Antriebsmechanismen geeignet ist.
Optische Systeme
Präzisionsoptiken benötigen Fokussiermechanismen, Mikroschlitten und Positionierhalterungen, die stabile Abmessungen und Steifigkeit erfordern, um die optische Ausrichtung langfristig beizubehalten.
MIM integriert Auflageflächen, Gewindebohrungen und Schnappverbindungen in ein einziges Bauteil und übertrifft damit mehrteilige Baugruppen hinsichtlich der langfristigen Stabilität.
Halbleiterausrüstung
Viele Halbleiterkomponenten arbeiten unter Vakuum, im Reinraum oder unter korrosiven Bedingungen - dazu gehören Klemmen, Positionierstifte, Gestänge und Ventilkörper.
Edelstahl-MIM erreicht die Festigkeit und Korrosionsbeständigkeit von Schmiedematerialien und ermöglicht zugleich kompaktere Designs durch komplexe innere Geometrien.
Telekommunikation und Elektronik
Verwendet für
- HF-Steckverbinder
- kleine Gehäuse
- Abschirmstrukturen
- mechanische Verriegelungen
- Präzisionshalterungen.
Bei diesen Anwendungen bietet MIM in der Regel ein besseres Gleichgewicht zwischen Maßgenauigkeit, Kosten und Stückzahl als Präzisionsguss oder mehrstufige Bearbeitung.
Aufgrund seiner Präzision und Skalierbarkeit wird Edelstahl-Spritzguss in vielen fortschrittlichen Branchen eingesetzt.
Dank langjähriger Erfahrung in der MIM-Fertigung hat XY-GLOBAL zahlreiche Projekte in diesen Branchen unterstützt und zuverlässige Edelstahlkomponenten mit gleichbleibender Qualität geliefert.
Warum XY-GLOBAL für Edelstahl-Spritzguss wählen?
Die Auswahl des richtigen Fertigungspartners ist bei der Einführung der Edelstahl-Spritzgusstechnologie entscheidend. XY-GLOBAL bietet mehrere Vorteile:
Umfangreiche Erfahrung
-
mehr als 15 Jahre Erfahrung in der MIM-Fertigung sowie ISO 13485 und ISO 9001-Zertifizierungen.
Technischer Support
-
professionelle DFM-Analyse und Werkzeuganalyse.
-
Designoptimierung für die Fertigung
Materialkompetenz
-
große Auswahl an Edelstahllegierungen
-
stabile Materialversorgung
Qualitätskontrolle
-
moderne Prüfsysteme und Qualitätskontrollen
-
konsistente Produktionsprozesse
Für Branchen wie Optik, Medizintechnik, Halbleiter und Telekommunikation konzentriert sich XY-GLOBAL auf die Lieferung hochpräziser Edelstahlkomponenten, die auf anspruchsvolle Anwendungen zugeschnitten sind.
Fazit
Edelstahl-Spritzguss hat sich zu einer unverzichtbaren Fertigungstechnologie für die Herstellung kleiner, komplexer und leistungsfähiger Metallkomponenten entwickelt.
Durch die Kombination der Designflexibilität des Spritzgießens mit der Festigkeit von Edelstahl ermöglicht Metal Injection Molding (MIM) Herstellern die Fertigung von Teilen, die andernfalls nur schwer oder kostspielig herzustellen wären.
Da die Industrie weiterhin kleinere und präzisere Komponenten benötigt, bleibt Edelstahl-MIM eine wichtige Technologie in Bereichen wie Medizintechnik, Elektronik, Optik und Halbleiterausrüstung.
Für Unternehmen, die zuverlässige Fertigungslösungen suchen, bieten erfahrene Partner wie XY-GLOBAL das erforderliche Fachwissen und die Produktionskapazitäten, um innovative Designs in hochwertige Edelstahlkomponenten umzusetzen.
FAQ zum Edelstahl-Spritzguss
1. Kann Edelstahl wie Kunststoff spritzgegossen werden?
Ja, durch Metal Injection Molding (MIM). Feines Edelstahlpulver (5–20 μm) wird mit Bindemitteln zu einem spritzfähigen Ausgangsmaterial vermischt. Nach dem Formen entfernt das Entbindern die Bindemittel, und beim Sintern bei 1200–1400 °C verschmelzen die Partikel. Dabei schrumpfen die Teile um 14–20 % und erreichen 97–99 % der theoretischen Dichte.
2. Welche Toleranzen kann Edelstahl-MIM erreichen?
Standard: ±0.3–0.5 % des Teilemaßes (z. B. ±0.1 mm bei einem 30-mm-Teil). Kritische Merkmale wie Bohrungen oder Gewinde können mit Prozessoptimierung (gleichmäßige Wandstärken, Entformungsschrägen) ±0.1–0.2 % erreichen. Nachbearbeitung nach dem Sintern ermöglicht bei Bedarf ±0.01 mm, jedoch muss die Schrumpfung bereits im CAD berücksichtigt werden.
3. Welche Edelstahlsorten eignen sich am besten für MIM?
Top-Auswahl:
-
316L: Medizinische Qualität, Zugfestigkeit 450–550 MPa, ausgezeichnete Korrosionsbeständigkeit für die Sterilisation
-
17-4PH: Hohe Festigkeit (1000–1300 MPa nach der Wärmebehandlung), ideal für tragende Teile
-
304: Kostengünstig für den allgemeinen industriellen Einsatz Alle erreichen bei hoher Dichte Eigenschaften ähnlich wie Knetlegierungen. Bestätigen Sie die Spezifikationen des Ausgangsmaterials beim Lieferanten.
4. Für welche Größe und Komplexität eignet sich MIM am besten?
Idealer Bereich: 2–50 mm längstes Maß, <50 g Gewicht. MIM eignet sich hervorragend für dünne Wände (mindestens 0.3–0.5 mm), Hinterschneidungen, Querbohrungen, Gewinde und integrierte Baugruppen. Einfache Stäbe, sehr große Teile (>100 mm) oder Wände <0.3 mm sollten vermieden werden.
5. Wann sollte man MIM gegenüber der CNC-Bearbeitung wählen?
MIM ist überlegen bei komplexen Kleinteilen ab 10.000 Stück Jahresvolumen (z. B. chirurgischen Clips mit Gewinden). CNC ist besser für Prototypen (<1.000 Stück) oder eine Präzision von ±0.005 mm. Die Materialausnutzung bei MIM liegt bei >95 % gegenüber 30–60 % bei CNC; die Stückkosten sinken bei größeren Stückzahlen schneller.
6. Welche Oberflächenveredelungen sind bei Edelstahl-MIM möglich?
Im gesinterten Zustand: Ra 1.6–3.2 μm (glatter als beim Gießen). Zusätzlich sind Passivierung (verbesserter Korrosionsschutz), Elektropolieren (Ra <0.8 μm für medizinische Anwendungen), Kugelstrahlen oder Gleitschleifen möglich. PVD-/TiN-Beschichtungen können nach dem Sintern aufgebracht werden.


Teilen:
Bearbeitung kleiner Teile: Vom Rapid Prototyping bis zur skalierbaren medizinischen Produktion
Metallpulvermetallurgie: Nicht das richtige Verfahren für jedes Bauteil, aber ein starkes Verfahren für die richtigen Bauteile