

MIM-Fertigung, kurz für Metal Injection Molding, ist ein fortschrittliches pulvermetallurgisches Verfahren, das Kunststoffspritzgießen mit Hochtemperatursintern kombiniert, um kleine, komplexe und hochdichte Metallbauteile herzustellen. Da die Industrie zunehmend miniaturisierte und hochpräzise Teile verlangt, hat sich die MIM-Fertigung zu einer äußerst effizienten und kostengünstigen Alternative zur konventionellen Zerspanung und traditionellen Pulvermetallurgie entwickelt.
Im Gegensatz zur schwerkraftgespeisten Pulverkompaktierung spritzt die MIM-Fertigung mit Bindern vermischte feine Metallpulver unter hohem Druck in Formen mit mehreren Kavitäten ein. Dadurch können Ingenieure komplexe Geometrien herstellen, die mit CNC-Bearbeitung oder der konventionellen PM andernfalls unmöglich oder zu teuer wären.

Abbildung 1: Der MIM-Prozess
Das MIM-Fertigungsverfahren verstehen
Der entscheidende Vorteil der MIM-Fertigung liegt in ihrer Fähigkeit, Formfreiheit mit der Möglichkeit zur Massenproduktion zu verbinden. Das Verfahren beginnt mit extrem feinen Pulvern - typischerweise etwa 20 µm -, die mit Bindern wie Wachsen und Thermoplasten gemischt werden. Dieses Gemisch (Feedstock) wird mit leicht modifizierten Kunststoffspritzgießmaschinen in Präzisionsmetallformen eingespritzt.
Typische Merkmale und Anwendungen spritzgegossener Metallteile
Wie oben erwähnt, sind typische spritzgegossene Metallteile klein und komplex. Das Verfahren bietet größere Vorteile bei komplexeren Teilen. Mit diesem Verfahren ist eine hohe Präzision möglich. Diese Methode beseitigt die Einschränkung konventioneller pulvermetallurgischer Verfahren, wonach die Seitenwand parallel sein muss. Mit diesem Verfahren lassen sich sehr kleine Teile mit einem Volumen von weniger als dem eines Golfballs und einem Gewicht von 0,5 bis 150 g sowie einer Wandstärke von weniger als 6,3 mm herstellen. Es ist möglich, multifunktionale Teile mit dünnen Wänden, scharfen Ecken, Hinterschneidungen, Querbohrungen, Schraubengewinden, Konturen, Zahnsegmenten und ähnlichen Merkmalen ohne Nachbearbeitung herzustellen.
Die Dichten der mit diesem Verfahren hergestellten Teile sind normalerweise höher als die konventionell pulvermetallurgisch hergestellter Teile und liegen zwischen 95 und 99 % der theoretischen Maximaldichte.
Grünteile, Braunteile und Sintern in der MIM-Fertigung
Nach dem Formen wird das Bauteil als Grünteil bezeichnet. Beim Entbindern werden durch thermische, lösungsmittelbasierte oder katalytische Verfahren etwa 80 % des Binders entfernt. Die erforderliche Zeit steht in direktem Zusammenhang mit der Wandstärke.
Nach dem Entbindern behält das empfindliche Braunteil die Form des Formteils bei, wird jedoch hochporös. Der nächste Schritt ist das Sintern - je nach Material im Vakuum oder in inerter Atmosphäre bei Temperaturen um 1300 °C. Obwohl die Temperatur hoch ist, bleibt sie unterhalb des Schmelzpunkts und gewährleistet so eine kontrollierte Verdichtung.
Ein vollständiger MIM-Fertigungszyklus (Entbindern + Sintern) dauert typischerweise 24–36 Stunden und erzeugt ein endkonturnahes Metallbauteil mit außergewöhnlicher Dichte und Festigkeit.

Warum die MIM-Fertigung ideal für komplexe Präzisionskomponenten ist
Ein typisches metallisches Spritzgussteil ist:
-
mit einem Volumen kleiner als ein Golfball
-
zwischen 0.5 g und 150 g
-
mit Wandstärken unter 6.3 mm
-
Kann komplexe Formen herstellen:
-
Hinterschnitte
-
Innenbohrungen
-
Gewinde
-
Querbohrungen
-
Scharfe Ecken
-
Dünne Wände
-
Konturen
-
Zahnradmerkmale
-
Diese Gestaltungsfreiheit reduziert oder eliminiert Nachbearbeitungsschritte erheblich.
Dichte und mechanische Eigenschaften von MIM-Teilen
Dank der kontrollierten Sinterung erreichen MIM-Teile 95–99 % der theoretischen Dichte und übertreffen damit Komponenten aus der konventionellen Pulvermetallurgie. Eine höhere Dichte führt unmittelbar zu:
-
Verbesserte mechanische Eigenschaften
-
Bessere Korrosionsbeständigkeit
-
Höhere Ermüdungslebensdauer
-
Überlegene Oberflächenqualität
Dies ist ein wesentlicher Grund dafür, dass die MIM-Fertigung heute in medizinischen, automobilen, elektronischen, verteidigungsbezogenen und industriellen Anwendungen weit verbreitet ist.
MIM-Fertigung im Vergleich zur konventionellen Pulvermetallurgie
| Merkmal | MIM-Fertigung | Konventionelle Pulvermetallurgie |
|---|---|---|
| Pulvergröße | 5–20 µm | 50–200 µm |
| Formgebungsverfahren | Hochdruckspritzgießen | Schwerkraftfüllung & Verdichtung |
| Formkomplexität | Sehr hoch | Begrenzt |
| Dichte | 95–99% | 80–90% |
| Oberflächenfinish | Hervorragend | Mäßig |
| Toleranz | Hohe Präzision | Mittel |
| Ideal für | Kleine, komplexe Präzisionsteile | Einfache, dickere Teile |
| Nachbearbeitung | Selten erforderlich | Oft erforderlich |
Typische Anwendungen der MIM-Fertigung
| Industrie | Typische MIM-Anwendungen |
|---|---|
| Medizin | Chirurgische Instrumente, kieferorthopädische Vorrichtungen, Endoskopkomponenten |
| Automobilindustrie | Verriegelungssysteme, Turboladerkomponenten, Sensorgehäuse |
| Unterhaltungselektronik | Kameramodule, Metalltasten, Scharniere, Steckverbinder |
| Industrie | Werkzeugeinsätze, Mikrozahnräder, Mechanismen |
| Verteidigung | Waffenkomponenten, präzise Miniaturbaugruppen |

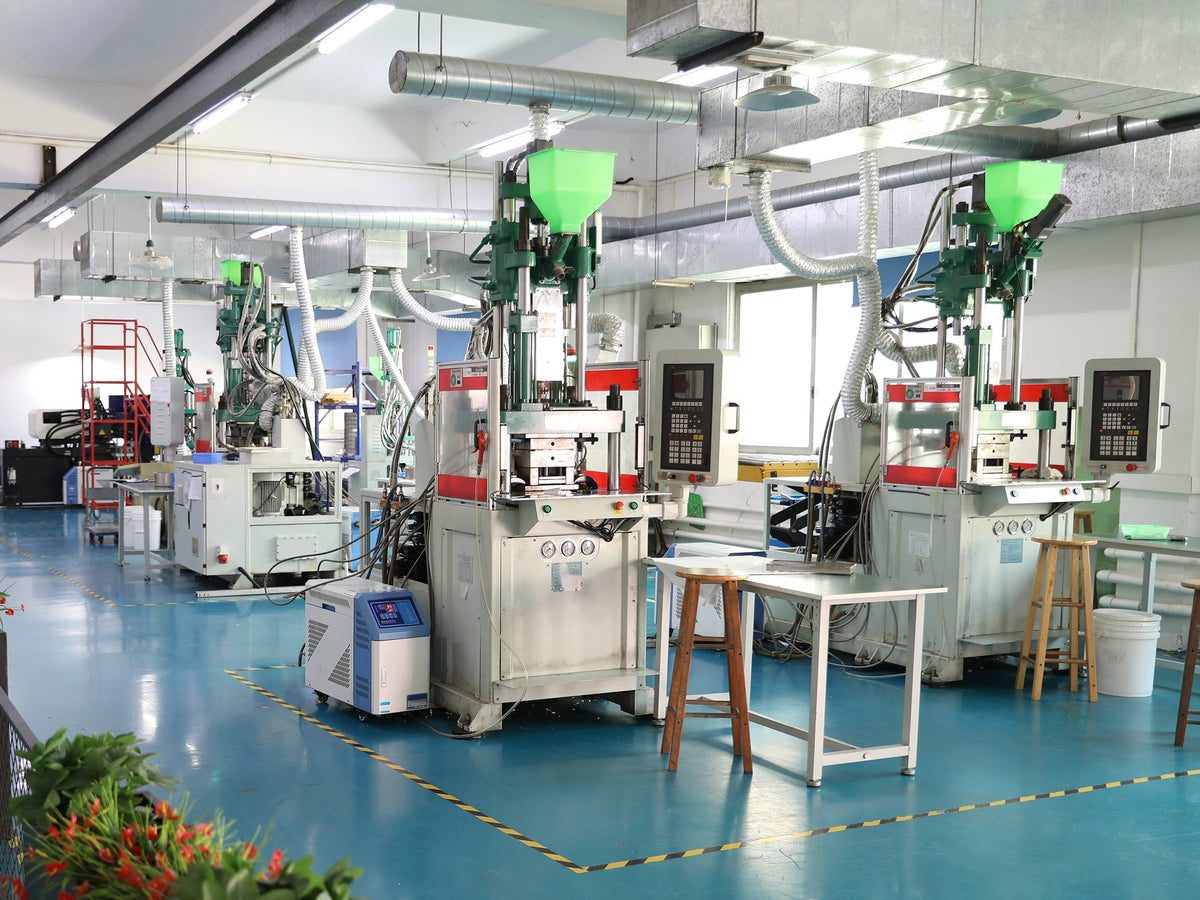
Abbildung 2: Formmaschine in einer MIM-Fertigung
Da die globalen Industrien höhere Präzision, leichtere Materialien und komplexere Miniaturkomponenten verlangen, ist die MIM-Fertigung heute eine der leistungsfähigsten verfügbaren Metallumformtechnologien. Durch die Verbindung der Vielseitigkeit des Kunststoffspritzgießens mit der Festigkeit der Metallurgie bietet MIM:
-
Serienproduktion möglich
-
Hervorragende Materialleistung
-
Hohe strukturelle Präzision
-
Kosteneinsparungen gegenüber CNC bei komplexen Formen
Aus diesem Grund findet MIM weltweit in den Bereichen Medizin, Automobilindustrie, Unterhaltungselektronik und Industrie zunehmend Verbreitung.


Teilen:
Was ist Infiltrationspulvermetallurgie
Feinguss vs. Metallpulverspritzgießen: Ein Prozessvergleich