

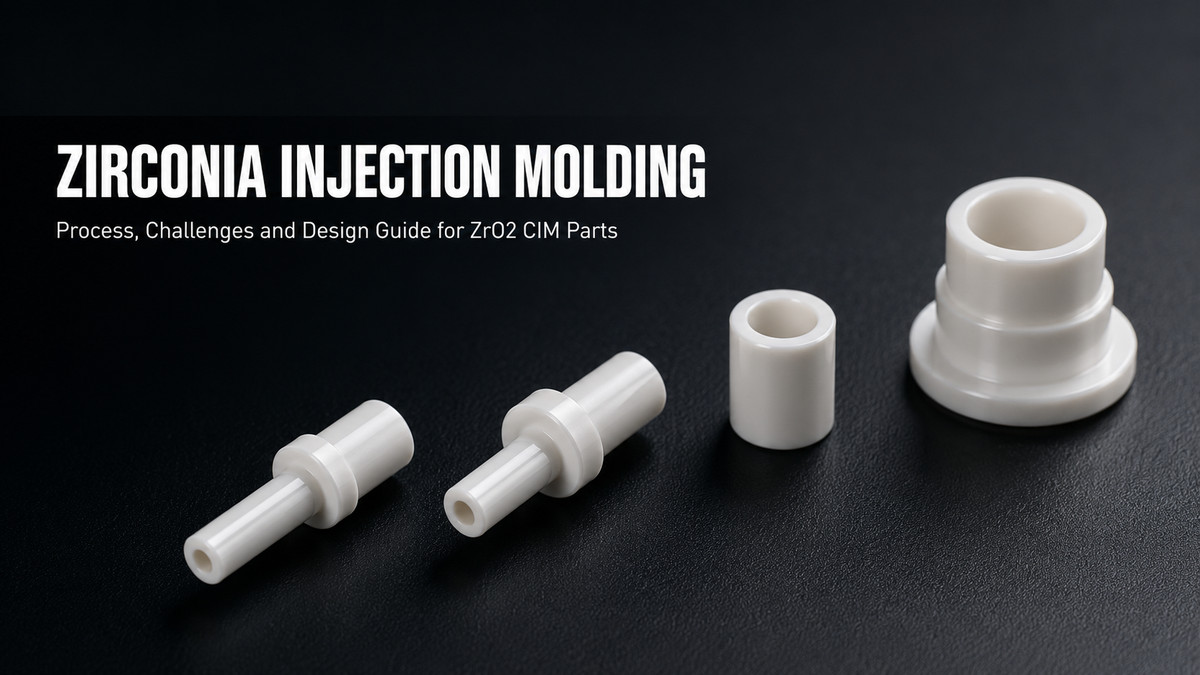
Zirkonoxidkeramische Bauteile werden in einigen der anspruchsvollsten Präzisionsanwendungen eingesetzt - bei Komponenten für Zahnimplantate, Faseroptik-Ferrulen, Halterungen für die Halbleiterhandhabung und industriellen Verschleißteilen. In all diesen Kategorien wird die Mehrheit der komplexen Zirkonoxidkomponenten in großen Stückzahlen durch Keramikspritzguss (CIM) hergestellt, der allgemein als Zirkonoxid-Spritzguss bezeichnet wird.
Mit CIM lassen sich komplexe dreidimensionale ZrO2-Geometrien mit einer nahezu endkonturnahen Genauigkeit und in Stückzahlen herstellen, die wirtschaftliche Teilekosten für kommerzielle Anwendungen ermöglichen. Zirkonoxid gehört jedoch zu den technisch anspruchsvolleren CIM-Materialien. Phasenstabilität während des Sinterns, Schrumpfungskontrolle und Entbinderungsverhalten erfordern eine sorgfältige Prozessauslegung, die sich von der für Aluminiumoxid oder andere Strukturkeramiken unterscheidet.
Dieser Leitfaden behandelt den vollständigen Zirkonoxid-Spritzgussprozess, die spezifischen technischen Herausforderungen von ZrO2, die Konstruktionsregeln für die zuverlässige Herstellung von Bauteilen sowie den Vergleich von CIM mit alternativen Fertigungsmethoden für Zirkonoxid.

Ist Zirkonoxid für den Spritzguss geeignet?
Ja - Zirkonoxid gehört zu den am häufigsten im CIM verarbeiteten Hochleistungskeramiken und liegt beim weltweiten Produktionsvolumen nur hinter Aluminiumoxid. Seine Eignung beruht auf mehreren praktischen Faktoren:
- Feines ZrO2-Pulver mit einer mittleren Partikelgröße von unter 0,5 µm ist kommerziell mit gleichbleibender Reinheit und Partikelgrößenverteilung erhältlich
- Zirkonoxid-Feedstock erreicht in standardmäßigen thermoplastischen Bindemittelsystemen eine stabile Feststoffbeladung von 55-62 Vol.-%
- Das Sintern unter Luftatmosphäre ist für 3Y-TZP ausreichend - eine kontrollierte Atmosphäre oder ein Vakuum ist nicht erforderlich
- Diamantschleifen nach dem Sintern ermöglicht endgültige Maßtoleranzen, die im gesinterten Zustand nicht erreichbar sind
Die größte Herausforderung besteht darin, dass die endgültige mechanische Leistungsfähigkeit von Zirkonoxid entscheidend von der Kontrolle des Sinterzyklus abhängt. Anders als Aluminiumoxid, das Schwankungen der Sinterparameter relativ gut toleriert, hängen Festigkeit und Zähigkeit von Zirkonoxid davon ab, dass während aller Verarbeitungsschritte eine bestimmte kristallografische Phase - die metastabile tetragonale Phase - erhalten bleibt. Das Abweichen von dieser Phase führt zu einer erheblichen Verschlechterung der mechanischen Eigenschaften.
Der Zirkonoxid-Spritzgussprozess Schritt für Schritt
Feedstock-Herstellung
ZrO2-Feedstock wird durch Compoundieren von feinem yttriumstabilisiertem Zirkonoxidpulver - typischerweise 3 Mol-% Yttriumoxid (3Y-TZP) für strukturelle Anwendungen - mit einem thermoplastischen Bindemittelsystem hergestellt. Das Bindemittel besteht typischerweise aus Paraffinwachs als primärem Bindemittel, Polyethylen oder Polypropylen als Gerüstbindemittel sowie Stearinsäure als Haftvermittler und Schmiermittel.
Der Feststoffanteil - der Volumenanteil des Keramikpulvers im Feedstock - liegt bei Zirkonoxid typischerweise bei 55–62 Vol%. Ein höherer Feststoffanteil verbessert die Maßgenauigkeit und verkürzt die Entbinderungszeit, erhöht jedoch die Viskosität des Feedstocks und die Anforderungen an den Einspritzdruck. Ein gleichbleibender Feststoffanteil über alle Produktionschargen hinweg ist für die Maßwiederholbarkeit von Charge zu Charge unerlässlich.
Der Feedstock wird in einem beheizten Doppelschneckenmischer oder Sigma-Kneter compoundiert und anschließend für die Verwendung in der Spritzgießmaschine granuliert.
Spritzgießen
Zirkonoxid-Feedstock wird bei Schmelztemperaturen von etwa 150–185°C und Werkzeugtemperaturen von 40–60°C in Präzisionsstahlformen eingespritzt. Der Einspritzdruck variiert je nach Teilegeometrie, liegt jedoch typischerweise im Bereich von 50–150 MPa.
Das Ergebnis - das Grünteil - weist die vollständige Formgeometrie mit leicht überdimensionierten Abmessungen auf, um die Sinterschwindung auszugleichen. Grünteile sind empfindlich und müssen vorsichtig gehandhabt werden. Die Werkzeuggeometrie wird so ausgelegt, dass die lineare Sinterschwindung von 18–22%, die in der anschließenden Sinterphase auftritt, berücksichtigt wird.
Entbindern
Beim Entbindern wird das Bindemittelsystem aus dem Grünteil entfernt, sodass ein poröses „Braunteil“ zurückbleibt, das die Formgeometrie beibehält. Beim Zirkonoxid-CIM sind zwei Ansätze üblich:
Entbindern mit Lösungsmittel: Das Grünteil wird in ein Lösungsmittel - typischerweise Heptan oder Hexan bei 40–60°C - eingetaucht, das den Hauptbestandteil Paraffinwachs selektiv auflöst. Nach dem Entbindern mit Lösungsmittel sind etwa 70–80% des Bindemittels entfernt. Das Entbindern mit Lösungsmittel dauert je nach Wandstärke des Teils typischerweise 4–24 Stunden.
Thermisches Entbindern: Das mit Lösungsmittel entbinderte Grünteil wird anschließend in einem Ofen mit kontrollierter Atmosphäre (bei Zirkonoxid typischerweise Luft) bis auf etwa 500–600°C thermisch entbindert. Das verbleibende Gerüstbindemittel verbrennt, sodass ein poröser Keramikkörper mit etwa 40–45% Porosität zurückbleibt. Die Aufheizraten beim thermischen Entbindern müssen sorgfältig kontrolliert werden - ein zu schnelles Aufheizen führt zu einem Anstieg des Bindemitteldampfdrucks im Inneren des Teils, was Blasenbildung, Risse oder Delamination verursachen kann.
Sintern und Kontrolle der Phasenstabilität
Sintern ist die technisch kritischste Phase beim Zirkonoxid-Spritzgießen. Das Grünteil wird in einen Hochtemperaturofen eingebracht und in einer Luftatmosphäre bei etwa 1.350–1.450°C gesintert. Während des Sinterns verbinden sich die Keramikpulverkörner und verdichten sich, wodurch die Porosität beseitigt und die endgültigen mechanischen Eigenschaften erreicht werden.
Bei 3Y-TZP muss der Sinterzyklus so kontrolliert werden, dass zwei Ziele gleichzeitig erreicht werden: vollständige Verdichtung (über 99% der theoretischen Dichte) und die Erhaltung der metastabilen tetragonalen Phase bei Raumtemperatur. Beide werden von der Sintertemperatur und der Haltezeit beeinflusst:
- Zu niedrige Sintertemperatur oder zu kurze Haltezeit → unzureichende Dichte, geringe Festigkeit
- Zu hohe Sintertemperatur oder zu lange Haltezeit → Kornwachstum über ~0,5 µm hinaus → spontane Umwandlung von tetragonal zu monoklin → verringerte Festigkeit und Zähigkeit, mögliche Oberflächenrisse
Auch die Abkühlrate von der Sintertemperatur wird kontrolliert. Eine schnelle Abkühlung bewahrt die metastabile tetragonale Phase; das Risiko eines Temperaturschocks muss jedoch gegen die Anforderungen an die Phasenstabilität abgewogen werden. Der optimale Sinterzyklus für jede Teilegeometrie wird während der Prozessqualifizierung entwickelt.

Technische Herausforderungen beim Zirkoniumoxid-CIM
Phasenumwandlung und Kontrolle der Korngröße
Der Umwandlungsverstärkungsmechanismus, der 3Y-TZP seine außergewöhnliche Bruchzähigkeit verleiht, hängt vollständig davon ab, dass die tetragonale Phase bei den Betriebstemperaturen vorhanden und stabil ist. Das Kornwachstum während des Sinterns ist der primäre Risikofaktor: Oberhalb einer kritischen Korngröße von etwa 0,5–1 µm können sich tetragonale Körner spontan in monokline Körner umwandeln, was mit einer Volumenausdehnung von 3–5% einhergeht. Diese Umwandlung verursacht Oberflächenrisse in dichten Teilen und zerstört die vorgesehenen mechanischen Eigenschaften.
Um abnormales Kornwachstum zu verhindern, müssen die maximale Sintertemperatur, die Haltezeit und die Eigenschaften des Ausgangspulvers präzise kontrolliert werden. Ein gleichbleibendes Ausgangspulver mit kontrollierter Partikelgrößenverteilung und Reinheit ist unerlässlich.
Degradation bei niedrigen Temperaturen (hydrothermale Alterung)
3Y-TZP ist in Gegenwart von Wasserdampf bei Temperaturen von 200–300°C anfällig für eine langsame Umwandlung der tetragonalen in die monokline Phase - ein Phänomen, das als hydrothermale Alterung oder Degradation bei niedrigen Temperaturen bezeichnet wird. Dies ist für Zirkoniumoxidteile relevant, die zur Autoklavensterilisation (medizinisch/zahnmedizinisch), in feuchten industriellen Umgebungen oder in Anwendungen mit Dampfeinwirkung eingesetzt werden.
Bei Anwendungen, bei denen hydrothermale Alterung ein Problem darstellt, werden die Auswahl der Materialqualität (5J-TZP bietet eine bessere Alterungsbeständigkeit bei gewissen Einbußen bei der Festigkeit), das Management der Oberflächenqualität und anwendungsspezifische Prüfungen während der Projektqualifizierung besprochen.
Maßhaltigkeit und Gleichmäßigkeit der Schwindung
Die lineare Sinterschwindung von 18–22 % erfordert eine hochpräzise Werkzeugauslegung und eine gleichmäßige Verarbeitung des Feedstocks. Schwankungen beim Feststoffgehalt, bei der Binderverteilung oder bei der Grünteildichte innerhalb des Bauteilquerschnitts führen zu einer ungleichmäßigen Sinterschwindung und geometrischen Verformung. Bauteile mit stark ungleichmäßiger Wandstärke neigen besonders zu unterschiedlicher Schwindung - eine häufige Ursache für Verzug oder Maßabweichungen beim Zirkoniumoxid-CIM.
Defekttypen und Vorbeugung
Die häufigsten Defekte beim Zirkoniumoxid-Spritzgießen sind:
- Verzug: verursacht durch unterschiedliche Schwindung infolge ungleichmäßiger Wandstärke oder asymmetrischer Temperaturverteilung im Werkzeug. Wird durch Verbesserungen der Bauteilkonstruktion und eine optimierte Auflage beim Sintern verhindert.
- Oberflächenrisse: verursacht durch zu schnelle Entbinderung oder Thermoschock während des Sinterns. Wird durch kontrollierte Entbinderungspläne und die Optimierung der Aufheizrate beim Sintern verhindert.
- Blasenbildung oder Delamination: verursacht durch eingeschlossenen Binderdampf während der thermischen Entbinderung. Wird durch verlängerte Lösungsmittelentbinderung und reduzierte Aufheizraten bei der Entbinderung verhindert.
- Kontamination durch die monokline Phase: verursacht durch Kornwachstum infolge einer zu hohen Sintertemperatur oder zu langen Haltezeit. Wird durch die Kalibrierung des Sinterzyklus verhindert.
Konstruktionsregeln für spritzgegossene Zirkoniumoxid-Bauteile
Wandstärke
Der empfohlene Wandstärkenbereich liegt bei 0,5–15 mm. Wände unter 0,5 mm bergen ein erhöhtes Risiko für Verzug beim Sintern und für das Brechen des Grünteils bei der Handhabung. Wände über 15 mm erfordern verlängerte Entbinderungszyklen und bergen ein erhöhtes Risiko für innere Defekte. Der optimale Bereich für die meisten Präzisionsbauteile liegt bei 1–8 mm.
Eine gleichmäßige Wandstärke wird dringend empfohlen. Wo Übergänge von dick zu dünn unvermeidbar sind, sollte der Übergang allmählich erfolgen - abrupte Querschnittsänderungen sind zu vermeiden. Eine gleichmäßige Wandstärke gewährleistet ein gleichmäßiges Sinterverhalten über das gesamte Bauteil.
Bohrungen, Merkmale und Toleranzen
Der Mindestlochdurchmesser beträgt etwa 0,5 mm. Bei Sacklöchern beträgt das maximale Verhältnis von Tiefe zu Durchmesser 5:1. Durchgangslöcher können tiefer sein. Scharfe Innenecken konzentrieren die Sinterspannungen und sollten nach Möglichkeit durch Radien von mindestens R0,2 mm ersetzt werden.
An spritzgegossenen Flächen sind Entformungsschrägen von 0,5–1° für das Auswerfen des Bauteils erforderlich. Seitenwände ohne Entformungsschräge erfordern zusätzliche Überlegungen bei der Werkzeugauslegung und erhöhen die Kosten.
Toleranzen im gesinterten Zustand: ±0,3–0,5 % des Nennmaßes. Für kritische Merkmale, die engere Toleranzen erfordern - Bohrungsdurchmesser, Auflageflächen, Passflächen - erreicht Diamantschleifen nach dem Sintern ±0,005 mm oder besser. Das Schleifaufmaß sollte bereits bei der Zeichnungserstellung in der Konstruktion angegeben werden, damit an den zu bearbeitenden Flächen ausreichend Material vorhanden ist.

Zirkonoxid-CIM im Vergleich zu anderen Fertigungsverfahren für Zirkonoxid
Ingenieure, die neu mit Zirkonoxid arbeiten, ziehen häufig mehrere Fertigungsverfahren in Betracht, bevor sie sich für CIM entscheiden. Die häufigsten Vergleichspunkte sind:
Diamantbearbeitung aus gesinterten Rohlingen: Für geringe Stückzahlen und einfache Geometrien geeignet. Gesinterte Zirkonoxidrohlinge sind im Handel als Stangen, Platten und Rohre erhältlich. CNC-Schleifen und -Bearbeiten mit Diamantwerkzeugen erzeugt genaue Abmessungen, verursacht jedoch aufgrund langsamer Abtragsraten und hohen Werkzeugverschleißes hohe Kosten pro Teil. Bei komplexen Geometrien ist die Bearbeitung bei vergleichbaren Stückzahlen pro Teil oft 5–20-mal teurer als CIM.
Trockenpressen oder kaltisostatisches Pressen (CIP): Geeignet für rotationssymmetrische oder blockförmige Geometrien. Liefert Teile zu sehr niedrigen Kosten, ist jedoch auf durch Pressen herstellbare Geometrien beschränkt - keine Innenmerkmale, Hinterschneidungen oder komplexen Außenprofile. CIM bietet eine deutlich größere geometrische Freiheit.
Schlickerguss: Wird für große oder dünnwandige Zirkonoxidformen verwendet. Langsamere Zykluszeiten und eine weniger präzise Maßkontrolle als bei CIM. Eher für Keramikkunst, große Industrierohre und Tiegel geeignet als für präzisionstechnische Komponenten.
Für Präzisionskomponenten mit komplexer Geometrie und Produktionsmengen von mehr als etwa 500–1.000 Stück pro Jahr ist CIM fast immer das kostengünstigste Verfahren. Bei geringeren Stückzahlen können die Bearbeitung aus gesinterten Rohlingen oder das Pressen und anschließende Bearbeiten praktischer sein, abhängig von der Geometrie.
Qualitätskontrolle für spritzgegossene Zirkonoxidteile
Zirkonoxid-CIM-Teile durchlaufen während des Herstellungsprozesses mehrere Qualitätskontrollen:
- Feedstock-Qualität: Überprüfung des Feststoffanteils durch thermogravimetrische Analyse (TGA); Messung des Schmelzflussindex zur Sicherstellung einer gleichmäßigen Einspritzung
- Prüfung des Grünteils: Maßprüfung der Grünteilabmessungen; Sichtprüfung auf Oberflächenfehler, unvollständige Füllung und Gratbildung
- Gesinterte Dichte: Dichtemessung nach der Archimedes-Methode; Zielwert >99 % der theoretischen Dichte (6,08 g/cm³ für 3J-TZP)
- Phasenanalyse: Röntgendiffraktometrie (XRD) zur Bestätigung des tetragonalen Phasenanteils; der monokline Phasenanteil sollte bei Strukturteilen <5 % betragen
- Maßprüfung: KMG-Messung aller kritischen Abmessungen; Messung der Oberflächenrauheit an Funktionsflächen
- Mechanische Prüfung: Vickers-Härte; Biegefestigkeit durch 3-Punkt- oder 4-Punkt-Biegeversuche an Chargenbegleitproben
- Visuelle Prüfung und Farbeindringprüfung: Erkennung von Oberflächenrissen an kritischen Teilen
Der spezifische Prüfplan für jedes Projekt wird mit dem Kunden während der Erstmusterprüfung (FAI) vor der Produktionsfreigabe vereinbart.

Anwendungsfall: Spritzgegossene Zirkonoxid-Ferrule für Glasfasersteckverbinder
Die Glasfasersteckverbinderindustrie ist eine der volumenstärksten globalen Anwendungen für Zirkonoxid-CIM. Die standardmäßige Ferrule für Singlemode-Glasfasern — verwendet in SC-, LC-, FC- und ST-Steckverbindern — ist ein keramisches Zirkonoxidrohr mit einem Außendurchmesser von 1,25 oder 2,5 mm, einem Bohrungsdurchmesser von 125 µm und einer Gesamtlänge von 10–25 mm. Die Anforderung an die Bohrungskonzentrizität liegt typischerweise unter 1 µm.
Die Herstellung von Ferrulen durch Bearbeitung aus gesinterten ZrO2-Stäben ist bei den in der Steckverbinderfertigung üblichen Stückzahlen praktisch nicht realisierbar. CIM erzeugt die Ferrule annähernd in Endform; anschließend werden Bohrung und Außendurchmesser durch präzises Rundschleifen und Läppen auf die Endmaße gebracht, um die geforderte Bohrungskonzentrizität zu erreichen.
Ein typisches Fertigungsprogramm für Ferrulen umfasst 3J-TZP-CIM, Lösungsmittel- und thermisches Entbindern, Sintern bei 1.380 °C sowie mehrstufiges präzises Rundschleifen. Durch Läppen der Bohrung wird an der Stirnfläche eine Oberflächenrauheit von Ra < 0.05 µm erreicht. Die Produktionschargen umfassen mehrere Zehntausend Stück pro Monat; für Rundlauf, Außendurchmesser und Länge wird eine statistische Prozesskontrolle eingesetzt.
Diese Anwendung demonstriert die Skalierbarkeit und Präzision, die mit Zirkonoxid-Spritzgießen für keramische Bauteile mit engen Toleranzen erreichbar sind, wenn praktisch kein alternatives Fertigungsverfahren infrage kommt.
Welche Unterlagen Sie für ein Angebot zum Zirkonoxid-Spritzgießen bereitstellen sollten
- 2D-Fertigungszeichnung mit allen kritischen Maßen, Toleranzen und Angaben zur Oberflächenqualität
- 3D-Modell im STEP-, STP-, X_T- oder IGES-Format
- Spezifikation der Materialqualität — 3J-TZP für strukturelle Anwendungen, 5J-TZP für dentale/transluzente Anwendungen oder eine andere spezifizierte Qualität
- Jährliches Produktionsvolumen sowie anfängliche Prototypen- oder Musterstückzahl
- Beschreibung der Anwendung und Betriebsumgebung
- Relevante Normen oder Zertifizierungen — ISO 13356 für medizinische Anwendungen, gegebenenfalls spezifische Normen für Halbleiterausrüstung
- Anforderungen an die Nachbearbeitung — Schleifmaße und -toleranzen, Zielwerte für die Oberflächenrauheit, Anforderungen an das Läppen
Wenn die Geometriekomplexität oder die Toleranzanforderungen unklar sind, senden Sie uns vor der endgültigen Festlegung des Teiledesigns die Zeichnung für eine DFM-Prüfung (Design for Manufacturability). Durch die Identifizierung von Merkmalen, die bereits in der Konstruktionsphase unnötige Kosten oder Fertigungsrisiken verursachen würden, lassen sich später teure Werkzeugänderungen vermeiden.
FAQ
Was ist Zirkonoxid-Spritzgießen?
Zirkoniumdioxid-Spritzgießen, formal als Ceramic Injection Molding (CIM) bezeichnet, ist ein Fertigungsverfahren, bei dem komplexe keramische ZrO2-Komponenten hergestellt werden, indem eine Mischung aus feinem Zirkoniumdioxidpulver und thermoplastischem Binder in eine Präzisionsform eingespritzt wird, anschließend der Binder entfernt und die Keramik bis zur vollständigen Dichte gesintert wird. Es ist das Standardfertigungsverfahren für komplexe Zirkoniumdioxidteile in großen Stückzahlen.
Welche Zirkoniumdioxid-Sorten werden bei CIM verwendet?
3 mol% yttriumoxidstabilisiertes tetragonales polykristallines Zirkoniumdioxid (3J-TZP) ist die häufigste Sorte für strukturelle und industrielle Zirkoniumdioxid-CIM-Teile. 5J-TZP wird eingesetzt, wenn eine höhere Transluzenz oder eine verbesserte Beständigkeit gegen hydrothermale Alterung erforderlich ist, insbesondere in dentalen Anwendungen. Die Auswahl der Sorte hängt von den mechanischen, optischen und umweltbezogenen Anforderungen der Anwendung ab.
Welche Toleranzen sind mit Zirkoniumdioxid-CIM erreichbar?
Gesinterte Zirkoniumdioxid-CIM-Teile erreichen ±0,3–0,5 % des Nennmaßes. Sekundäres Diamantschleifen erzielt an kritischen Oberflächen ±0,005 mm oder besser. Präzisionsläppen von Bohrungen oder ebenen Flächen erreicht eine Oberflächenrauheit von unter Ra 0,05 µm. Die erzielbare Toleranz hängt von der Teilegeometrie, der Merkmalgröße und dem Umfang der spezifizierten Nachbearbeitung ab.
Wie unterscheidet sich Zirkoniumdioxid-CIM hinsichtlich der Prozesskomplexität von Aluminiumoxid-CIM?
Zirkoniumdioxid-CIM ist technisch anspruchsvoller als Aluminiumoxid-CIM. Aluminiumoxid toleriert Schwankungen der Sintertemperatur relativ gut und weist keine Probleme hinsichtlich der Phasenstabilität auf. Bei Zirkoniumdioxid sind eine strengere Kontrolle der Sintertemperatur und der Haltezeit erforderlich, um die Bildung der monoklinen Phase und Kornwachstum zu verhindern. Auch die Qualität des Ausgangsmaterials und die Konstanz des Feststoffgehalts sind bei Zirkoniumdioxid kritischer. Diese Faktoren machen die Prozessqualifizierung für Zirkoniumdioxid-CIM aufwendiger, doch das Verfahren ist für Produktionsvolumina in vielen Anwendungskategorien gut etabliert.
Wie hoch ist die Mindestwandstärke für im Zirkoniumdioxid-Spritzguss hergestellte Teile?
Die empfohlene Mindestwandstärke beträgt 0,5 mm; für eine zuverlässige Produktion werden 0,8 mm bevorzugt. Wände unter 0,5 mm bergen ein erhöhtes Risiko für Verzug während des Sinterns und Beschädigungen bei der Handhabung. Bei sehr dünnen Bereichen können alternative Geometrieanordnungen oder das Schleifen auf die Enddicke nach dem Sintern der bessere Ansatz sein.
Zirkoniumdioxid-Spritzgießen ist ein ausgereiftes Verfahren zur Herstellung präziser ZrO2-Komponenten in Produktionsvolumina für medizinische, dentale, Halbleiter-, faseroptische und industrielle Anwendungen. Das Verfahren ist komplexer als bei Aluminiumoxid, aber für Anwendungen, die die einzigartige Kombination aus Festigkeit, Zähigkeit und Biokompatibilität von Zirkoniumdioxid erfordern, ist CIM der effizienteste verfügbare Fertigungsweg. Kontaktieren Sie uns mit Ihrer Zeichnung für eine DFM-Prüfung und Projektbewertung.


Teilen:
Gesintertes Wolframcarbid: Verfahren, Eigenschaften und Anwendungen kundenspezifischer Teile
Siliziumkarbid-Keramikteile: kundenspezifische SiC-Komponenten im Keramikspritzguss