

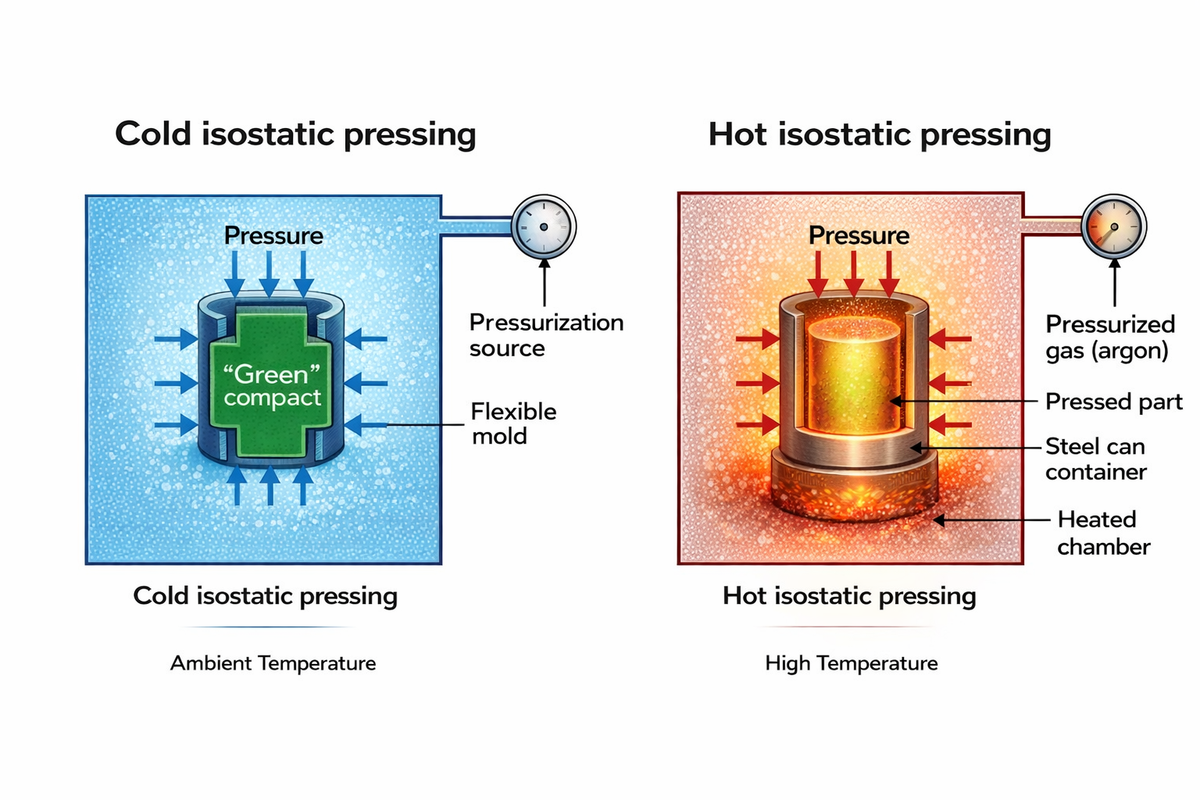
Isostatische Verdichtung ist ein Fertigungsverfahren, bei dem gleichmäßiger hydrostatischer Druck aus allen Richtungen auf ein Material ausgeübt wird. Dieses Verfahren wird verwendet, um Pulver zu verdichten oder innere Porosität in massiven Bauteilen zu beseitigen, wodurch Dichte und strukturelle Zuverlässigkeit verbessert werden.

Im Gegensatz zum herkömmlichen uniaxialen Pressen, bei dem die Kraft aus einer einzigen Richtung ausgeübt wird, verteilt die isostatische Verdichtung den Druck gleichmäßig über die gesamte Oberfläche des Bauteils. Dadurch werden Dichtegradienten beseitigt und innere Spannungen reduziert, was das Verfahren besonders für Hochleistungsanwendungen wertvoll macht.
In der Industrie wird die isostatische Verdichtung auch als Folgendes bezeichnet:
-
Isostatisches Pressen
-
Kaltisostatisches Pressen (CIP)
-
Heißisostatisches Pressen (HIP)
-
Isostatische Verdichtung
Obwohl die Terminologie variiert, bleibt das Grundkonzept gleich: Gleichmäßiger Druck führt zu gleichmäßigen Materialeigenschaften.
Das physikalische Prinzip hinter der isostatischen Verdichtung
Die Wirksamkeit der isostatischen Verdichtung beruht auf dem Pascalschen Gesetz, wonach ein auf eine eingeschlossene Flüssigkeit ausgeübter Druck gleichmäßig in alle Richtungen übertragen wird.
Wenn ein Bauteil in einen mit Flüssigkeit (beim CIP) oder einem Inertgas wie Argon (beim HIP) gefüllten Druckbehälter eingebracht wird, umgibt das Druckmedium das Bauteil vollständig. Mit zunehmendem Druck wird die Kraft isotrop ausgeübt, das heißt, keine Richtung erfährt eine stärkere Kompression als eine andere.
Dies unterscheidet sich grundlegend vom Matrizenpressen, bei dem Reibung und gerichtete Belastung Dichtegradienten erzeugen können. Durch die Beseitigung dieser Gradienten entstehen beim isostatischen Verdichten Bauteile mit vorhersehbareren Eigenschaften.
So funktioniert der isostatische Verdichtungsprozess
Obwohl die konkreten Anlagen variieren, folgt der typische isostatische Verdichtungsprozess einer klaren Abfolge.
Typischer Prozessablauf
-
Materialvorbereitung. Dabei kann es sich um Metallpulver, Keramikpulver, ein additiv gefertigtes Metallbauteil oder sogar ein Gussteil mit innerer Porosität handeln.
-
Verkapselung. Bei der kaltisostatischen Verdichtung werden Pulver üblicherweise in einer flexiblen Elastomerform eingeschlossen. Bei der heißisostatischen Verdichtung werden Bauteile häufig in einen verschlossenen Metallbehälter eingeschlossen, um das Eindringen von Gas bei hohen Temperaturen zu verhindern.
-
Platzierung im Druckbehälter. Nach dem Verschließen wird der hydrostatische Druck durch das umgebende Medium ausgeübt. Beim HIP wird gleichzeitig eine erhöhte Temperatur zugeführt, wodurch Atomdiffusion und Porenschließung ermöglicht werden.
-
Hydrostatische Druckbeaufschlagung. Nach dem Pascalschen Gesetz wird der Druck gleichmäßig über die Oberfläche des Teils verteilt. Dies führt zu einer isotropen Verdichtung, bei der das Material in alle Richtungen gleich stark schrumpft und Reibung sowie Dichtegradienten vermieden werden, die beim herkömmlichen mechanischen Pressen auftreten.
-
Holding phase. The system maintains peak pressure (and heat during HIP) for a specific duration. During this "soak time," internal voids and microporosity are eliminated as atoms migrate to fill gaps, allowing the material to reach near-theoretical maximum density.
-
Haltephase. Das System hält den Spitzendruck (und beim HIP auch die Wärme) für eine bestimmte Dauer aufrecht. Während dieser „Haltezeit“ werden innere Hohlräume und Mikroporosität beseitigt, da Atome wandern, um Lücken zu füllen, sodass das Material nahezu die theoretisch maximale Dichte erreicht.
Kontrollierte Druckentlastung. Der Druck wird schrittweise abgelassen, um die strukturelle Integrität des Teils zu schützen. Beim HIP wird auch die Abkühlrate sorgfältig gesteuert, um Temperaturschock oder innere Rissbildung zu verhindern und sicherzustellen, dass das fertige Bauteil hohe mechanische Leistungsstandards erfüllt.
Kalt- vs. heißisostatisches Pressen (CIP vs. HIP)

Kaltisostatisches Pressen (CIP) vs. heißisostatisches Pressen (HIP)
Kaltisostatisches Pressen (CIP)
| Heißisostatisches Pressen kombiniert hohe Temperatur mit hohem Druck, um innere Porosität zu beseitigen. | Parameter |
| Typischer Bereich | Kaltisostatisches Pressen wird hauptsächlich zur Verdichtung von Pulvern vor dem Sintern eingesetzt. Es verbessert die Gleichmäßigkeit der Grünlingsdichte und verringert das Rissrisiko. |
| Temperatur | 100-400 MPa |
| Umgebungstemperatur | Medium |
| Hauptzweck | Wasser oder Öl |
Pulverformgebung
CIP wird häufig in der Pulvermetallurgie, bei Keramiken und bei Hartmetallwerkzeugen eingesetzt.
Heißisostatisches Pressen (HIP)
| Heißisostatisches Pressen kombiniert hohe Temperatur mit hohem Druck, um innere Porosität zu beseitigen. | Parameter |
| Typischer Bereich | 100-200 MPa |
| Temperatur | 1000-2000 °C |
| Atmosphäre | Argon |
| Hauptzweck | Verdichtung |
HIP kann die Materialdichte je nach Werkstoffsystem von etwa 95-98 % auf über 99,9 % erhöhen. Diese Verbesserung steigert direkt die Ermüdungsfestigkeit und Bruchbeständigkeit.
Isostatisches Pressen vs. uniaxiales Pressen
Dieser Vergleich hilft zu verdeutlichen, warum isostatisches Pressen in kritischen Anwendungen eingesetzt wird.
| Merkmal | Uniaxiales Pressen | Isostatisches Pressen |
| Druckrichtung | Eine Achse | Alle Richtungen |
| D gleichmäßigkeit | Mäßig | Ausgezeichnet |
| Eigenspannung | Höher | Niedriger |
| Porositätsbeseitigung | Begrenzt | Sehr effektiv (HIP) |
| Geometrische Möglichkeiten | Eingeschränkt | Komplexe Formen |
Während uniaxiales Pressen für die Massenproduktion kostengünstig ist, bietet isostatisches Pressen eine überlegene Materialkonsistenz.

Mechanische und strukturelle Vorteile des isostatischen Pressens
Der Hauptvorteil des isostatischen Pressens liegt in seiner Fähigkeit, innere Defekte zu beseitigen und eine strukturelle Konsistenz sicherzustellen.
Wenn die innere Porosität durch heißisostatisches Pressen reduziert wird, treten typischerweise mehrere messbare Verbesserungen auf:
-
Erhöhte Zugfestigkeit
-
Verbesserte Ermüdungslebensdauer (oft 2- bis 5-fache Verbesserung)
-
Verbesserte Bruchzähigkeit
-
Höhere Kriechbeständigkeit bei erhöhten Temperaturen
Eine gleichmäßige Dichte trägt außerdem zu einem stabileren Bearbeitungsverhalten und einer besseren Maßkontrolle bei nachfolgenden Fertigungsschritten bei.
Bei drucktragenden Teilen oder sicherheitskritischen Komponenten sind diese Verbesserungen nicht optional - sie sind unerlässlich.
Industrielle Anwendungen der isostatischen Kompression
Aufgrund ihrer Verdichtungsfähigkeiten wird die isostatische Kompression in fortschrittlichen Industriezweigen breit eingesetzt.
| Branche | Wichtige Komponenten & Materialien | Zentrale Vorteile & Lösungen |
| Medizintechnik | Orthopädische Implantate (Gelenke), Zahnprothesen, chirurgische Instrumente | Verbessert die Ermüdungsfestigkeit und gewährleistet langfristige strukturelle Stabilität bei Implantaten im menschlichen Körper. |
| Additive Fertigung | 3D-gedruckte Metallteile (Inconel, Titan, Edelstahl) | Dient als standardmäßiger Nachbearbeitungsschritt, um innere Porosität zu beseitigen und die Konsistenz der Mikrostruktur zu verbessern. |
| Pulvermetallurgie & MIM | Hochleistungs-Werkzeugstähle, MIM-Teile | Erhöht die Materialdichte auf nahezu theoretische Grenzwerte und reduziert innere Defekte in Komponenten mit komplexer Form. |
| Luft- und Raumfahrt & Verteidigung | Turbinenscheiben, Titangehäuse, Superlegierungen auf Nickelbasis | Stellt sicher, dass Teile extremen zyklischen Belastungen und starken Temperaturschwankungen standhalten, indem die strukturelle Integrität maximiert wird. |
Einschränkungen der isostatischen Kompression
Trotz ihrer Vorteile ist die isostatische Kompression nicht für jede Anwendung geeignet.
Die Investition in die Ausrüstung ist beträchtlich, die Zykluszeiten sind länger als beim herkömmlichen Pressen und die Verarbeitungskosten sind höher. In vielen Fällen ist das Verfahren nur dann gerechtfertigt, wenn die Leistungsanforderungen dies erfordern.
Daher wird die isostatische Kompression typischerweise für hochwertige oder besonders zuverlässige Komponenten eingesetzt und nicht für kostengünstige, in großen Stückzahlen gefertigte Teile.
Wann sollten Hersteller isostatische Kompression wählen?
Hersteller wählen die isostatische Kompression typischerweise, wenn:
-
Die innere Porosität muss minimiert werden
-
Die Ermüdungsfestigkeit ist entscheidend
-
Es gelten Zertifizierungsstandards für die Luft- und Raumfahrt oder Medizintechnik
-
Additiv gefertigte Teile müssen verdichtet werden
-
Strukturelle Zuverlässigkeit ist wichtiger als Verarbeitungskosten
In diesen Situationen rechtfertigen die durch isostatische Kompression erzielten Leistungssteigerungen die zusätzlichen Verarbeitungsschritte.
Fazit
Isostatische Kompression ist eine leistungsstarke Verdichtungstechnologie, die gleichmäßigen hydrostatischen Druck anwendet, um die Materialintegrität zu verbessern und innere Defekte zu beseitigen.
Ob als kalte isostatische Kompression zur Verdichtung von Pulvern oder als heiße isostatische Kompression zur vollständigen Verdichtung eingesetzt - das Verfahren spielt eine entscheidende Rolle in der Luft- und Raumfahrt, der Medizintechnik, der additiven Fertigung und bei fortschrittlichen pulvermetallurgischen Anwendungen.
Durch das Verständnis der Funktionsweise der isostatischen Kompression - und der Frage, wann sie angewendet werden sollte - können Ingenieure fundierte Entscheidungen über Materialleistung, Zuverlässigkeit und langfristige Haltbarkeit treffen.


Teilen:
Hersteller keramischer Teile: Präzisionskeramikkomponenten für fortschrittliche Industrien
Metallspritzgießen vs. Pulvermetallurgie: So wählen Sie das richtige Verfahren aus