

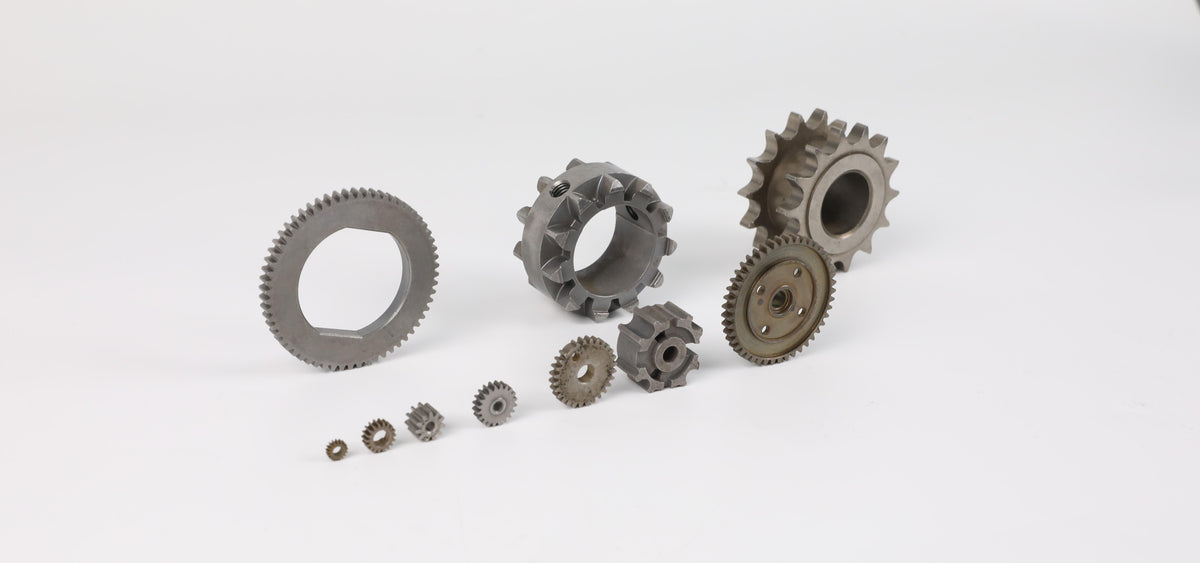

Metal Injection Molding im Vergleich zu Powder Metallurgy: So wählen Sie das richtige Verfahren
Metal Injection Molding (MIM) und Powder Metallurgy (PM) verwenden beide Metallpulver und Sintern zur Herstellung von Bauteilen. Das Formgebungsverfahren führt jedoch zu wesentlichen Unterschieden bei Geometriefähigkeit, Festigkeit, Präzision und Kosten.
Die Wahl des falschen Verfahrens kann die Kosten erhöhen oder die Leistung beeinträchtigen. Dieser Leitfaden erläutert die tatsächlichen technischen Unterschiede und hilft Ihnen, das richtige Verfahren auszuwählen.
Das Formgebungsverfahren bestimmt die Möglichkeiten
Der Hauptunterschied zwischen MIM und PM besteht darin, wie das Pulver das Bauteil formt.
MIM verwendet eine Mischung aus Metallpulver und Bindemittel. Das Ausgangsmaterial fließt während des Spritzgießens in einen Formhohlraum. Dieser Fluss ermöglicht es dem Material, komplexe Formen auszufüllen.
PM verwendet mechanisches Pressen. Ein starrer Stempel verdichtet trockenes Pulver zu einer Form. Das Bauteil muss gerade aus der Matrize ausgeworfen werden.
Diese Einschränkung begrenzt die Geometrie.
Aufgrund dieses Unterschieds:
-
MIM unterstützt komplexe Formen
-
PM unterstützt einfachere Formen
-
MIM bietet eine gleichmäßigere Dichte
-
PM weist mehr geometrische Einschränkungen auf
Das Formgebungsverfahren bestimmt alles Weitere.
Vergleich der Kernfähigkeiten
Die folgende Tabelle zeigt die wichtigsten technischen Unterschiede.
| Parameter | Metal Injection Molding (MIM) | Pulvermetallurgie (PM) |
|---|---|---|
| Formgebungsverfahren | Spritzgießen | Mechanisches Pressen |
| Dichte | 96–99% | 85–95% |
| Typische Toleranz | ±0.3% | ±0.5–1.0% |
| Minimale Wandstärke | ~0.3 mm | ~1.0–1.5 mm |
| Geometriefähigkeit | Komplex | Eingeschränkt |
| Hinterschnitte | Unterstützt | Nicht unterstützt |
| Mechanische Festigkeit | Höher | Mittel |
| Ideale Bauteilgröße | Klein bis mittel | Mittel bis groß |
| Kosteneffizienz | Komplexe Bauteile | Einfache Bauteile |
Diese Werte spiegeln die tatsächlichen Produktionsmöglichkeiten wider.
Die Geometriefähigkeit ist in der Regel der erste Entscheidungsfaktor
Die Geometrie ist der wichtigste Auswahlfaktor.
PM erfordert vertikales Pressen und Auswerfen. Diese Anforderung schränkt die Gestaltungsfreiheit ein.
PM kann nicht formen:
-
Hinterschnitte
-
Seitliche Bohrungen
-
Innenkanäle senkrecht zur Pressrichtung
-
Komplexe 3D-Merkmale
MIM unterliegt diesen Einschränkungen nicht. Das Material fließt und füllt den Formhohlraum vollständig aus.
Dies ermöglicht:
-
Dünne Wände
-
Innere Merkmale
-
Komplexe Außengeometrie
-
Merkmale in mehreren Richtungen

Fähigkeitsvergleich:
| Merkmal | MIM | PM |
|---|---|---|
| Dünne Wände (<0.5 mm) | Unterstützt | Nicht unterstützt |
| Hinterschnitte | Unterstützt | Nicht unterstützt |
| Seitliche Bohrungen | Unterstützt | Eingeschränkt |
| Komplexe 3D-Formen | Unterstützt | Eingeschränkt |
| Einfache Formen | Unterstützt | Unterstützt |
Wenn ein Bauteil nicht vertikal ausgeworfen werden kann, ist PM in der Regel nicht möglich.
Die Dichte beeinflusst die Festigkeit direkt
Die Dichte ist ein entscheidender Leistungsfaktor.
Eine höhere Dichte verbessert:
-
Festigkeit
-
Ermüdungsfestigkeit
-
Strukturelle Zuverlässigkeit
MIM erzielt eine höhere Dichte. Das Pulver verteilt sich vor dem Sintern gleichmäßig.
PM erzielt eine geringere Dichte. Das mechanische Pressen erzeugt mehr Restporosität.
Typische Dichte:
-
MIM: 96–99%
-
PM: 85–95%
Dieser Unterschied beeinflusst die mechanische Leistung.
Daraus folgt:
-
MIM-Teile haben eine höhere Festigkeit
-
MIM-Teile weisen eine bessere Ermüdungsbeständigkeit auf
-
PM-Teile eignen sich gut für mittlere Belastungen
Die Porosität von PM kann bei selbstschmierenden Anwendungen wie Buchsen hilfreich sein. Sie verringert jedoch die Gesamtfestigkeit.
Toleranz und Präzision
MIM bietet eine bessere Maßkontrolle.
Typische Toleranzen:
-
MIM: ±0.3%
-
PM: ±0.5–1.0%
MIM eignet sich für Präzisionskomponenten wie:
-
Teile medizinischer Geräte
-
Optische Komponenten
-
Elektronikkomponenten
PM eignet sich gut für weniger kritische Toleranzen.
Kosteneffizienz hängt von der Teilekomplexität ab
Die Kosten hängen stark von der Geometrie ab.
PM bietet Vorteile bei einfachen Teilen:
-
Niedrigere Werkzeugkosten
-
Schnellere Zykluszeit
-
Niedrigere Kosten pro Teil
PM ist ideal für:
-
Einfache Zahnräder
-
Buchsen
-
Strukturkomponenten
MIM wird kostengünstiger, wenn die Geometrie komplex ist.
MIM reduziert:
-
CNC-Bearbeitung
-
Nachbearbeitung
-
Montageschritte
Dies senkt die gesamten Herstellungskosten.
Kostenregel:
-
Einfache Geometrie → PM ist kostengünstiger
-
Komplexe Präzisionsgeometrie → MIM ist kostengünstiger
Leitfaden zur technischen Auswahl
Verwenden Sie diese Tabelle für eine schnelle Auswahl.
| Anforderung | Empfohlenes Verfahren |
|---|---|
| Komplexe Geometrie | MIM |
| Dünne Wände | MIM |
| Enge Toleranzen | MIM |
| Hohe Festigkeit | MIM |
| Einfache Geometrie | PM |
| Große Teile | PM |
| Niedrigste Kosten für einfache Teile | PM |
Dieser Leitfaden spiegelt die gängige Produktionspraxis wider.
Typische Anwendungen
Typische MIM-Anwendungen
MIM wird häufig für Präzisionskomponenten eingesetzt:
-
Komponenten medizinischer Geräte
-
Komponenten optischer Systeme
-
Elektronikkomponenten
-
Präzisionsmechanische Teile
Diese Anwendungen erfordern:
-
Komplexe Geometrie
-
Hohe Präzision
-
Hohe Festigkeit
Typische PM-Anwendungen
PM wird häufig für Strukturkomponenten eingesetzt:
-
Zahnräder
-
Buchsen
-
Strukturteile
-
Automobilkomponenten
Diese Teile weisen in der Regel eine einfachere Geometrie auf.
Wann MIM gegenüber PM gewählt werden sollte
Wählen Sie MIM, wenn das Teil Folgendes erfordert:
-
Komplexe Geometrie
-
Dünne Wände
-
Hohe Präzision
-
Hohe Festigkeit
-
Weniger Bearbeitung
Wählen Sie PM, wenn das Teil Folgendes erfordert:
-
Einfache Geometrie
-
Größere Abmessungen
-
Niedrigere Kosten
-
Hohe Produktionsmenge
Die richtige Wahl hängt von den technischen Anforderungen ab, nicht von der Präferenz für ein bestimmtes Verfahren.

Fazit
Metallpulverspritzguss und Pulvermetallurgie decken unterschiedliche Leistungsbereiche ab.
MIM bietet:
-
Fähigkeit zur Herstellung komplexer Geometrien
-
Höhere Dichte
-
Höhere Festigkeit
-
Höhere Präzision
PM bietet:
-
Niedrigere Kosten für einfache Teile
-
Effiziente Großserienproduktion
-
Gute Leistung für strukturelle Anwendungen
Geometrie, Festigkeit, Toleranz und Kosten bestimmen das richtige Verfahren.


Teilen:
Isostatische Kompression: Prinzipien, Prozessunterschiede und industrielle Anwendungen
Die richtigen Hersteller für Keramiklager auswählen: Was Sie wissen müssen