

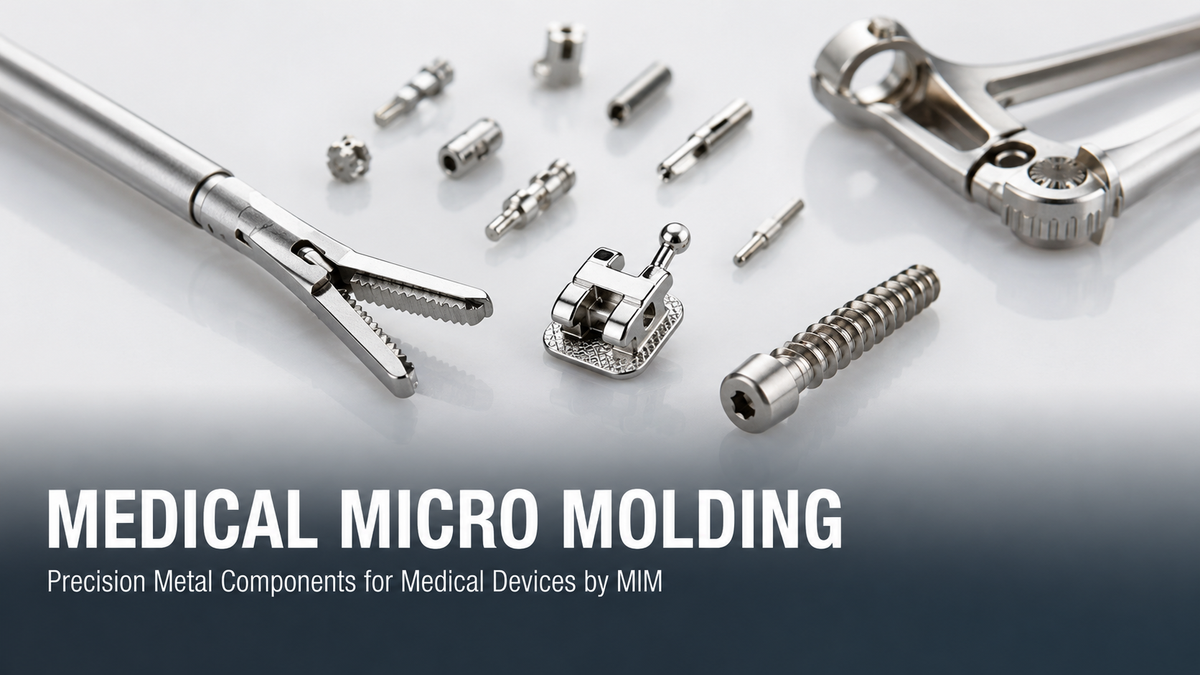
Die Miniaturisierung medizinischer Geräte – vorangetrieben durch minimalinvasive Chirurgie, tragbare Diagnostik und die Medikamentenabgabe der nächsten Generation – stellt wachsende Anforderungen an die Fertigungsprozesse zur Herstellung präziser Metallkomponenten. Teile, die früher bei kleinen Stückzahlen einzeln bearbeitet werden konnten, müssen heute jährlich in Zehn- oder Hunderttausenden gefertigt werden, mit Abmessungen im Bruchteil eines Millimeters, aus biokompatiblen Legierungen und mit engen Toleranzen.
Metal Injection Molding (MIM) hat sich zum Standardproduktionsverfahren für diese Komponentenkategorie entwickelt. Der Begriff medizinisches Mikrospritzgießen wird in der Industrie breit verwendet – in vielen Kontexten bezeichnet er das Kunststoff-Mikrospritzgießen für Katheterspitzen, Verbindungsstücke und Gehäuse. Dieser Artikel konzentriert sich speziell auf medizinisches Metall-Mikrospritzgießen mittels MIM: die Herstellung komplexer, miniaturisierter Metallkomponenten für Medizinprodukte, bei denen Kunststoff keine Option ist und die Bearbeitung bei Produktionsvolumen wirtschaftlich nicht tragfähig ist.

Was bedeutet medizinisches Mikrospritzgießen im MIM-Kontext?
Bei MIM bezeichnet „Mikro“ typischerweise Teile mit Gesamtabmessungen unter 20–25 mm, einzelnen Merkmalen unter 1 mm, einem Teilegewicht unter 1 g und Wandstärken bis hinunter zu 0,3–0,5 mm. Dies sind keine absoluten Grenzen – einige medizinische MIM-Komponenten sind größer –, aber dieser Maßstab zeigt, wo die Vorteile von MIM gegenüber alternativen Metallfertigungsverfahren am deutlichsten sind.
Im Mikromaßstab verändern sich die Wirtschaftlichkeit und die Möglichkeiten konventioneller Fertigungsverfahren dramatisch. Die CNC-Bearbeitung eines 0,8 g schweren Edelstahlbauteils mit inneren Hohlräumen, Querbohrungen und Gewindemerkmalen kann 8–15 Minuten Maschinenzeit pro Teil erfordern und 80–90 % Materialabfall erzeugen. Bei 50.000 Stück pro Jahr sind die Bearbeitungskosten pro Teil prohibitiv. MIM produziert dieselbe Geometrie in einer Zykluszeit von wenigen Sekunden aus einem Ausgangsmaterial mit nahezu null Materialabfall und zu einem Bruchteil der Stückkosten.
Warum MIM für medizinische Mikrokomponenten eingesetzt wird
Geometriefähigkeit im Mikromaßstab
Die Merkmale, die präzise medizinische Mikrokomponenten definieren - Maulmechanismen, Clip-Geometrien, Verriegelungsmerkmale, Artikulationszapfen, Feingewinde und dünne Wände - werden in der MIM-Form ausgeformt. Diese Geometrie entsteht bereits in der Spritzgießphase: Hinterschnitte, Querbohrungen, innere Hohlräume und komplexe gekrümmte Profile lassen sich durch die Formenkonstruktion und nicht durch eine nachgelagerte Bearbeitung realisieren.
Im Mikromaßstab ist dies wichtiger als in jedem anderen Größenbereich. Eine 15 mm lange laparoskopische Maulteilspitze mit vier inneren Merkmalen und einer 0,5 mm großen Schwenkbohrung würde mindestens drei Bearbeitungseinrichtungen und mehrere spezialisierte Schneidwerkzeuge erfordern. Das MIM-Pendant wird als einteiliges Bauteil in nahezu endkonturnaher Form hergestellt, wobei alle inneren und äußeren Merkmale gleichzeitig geformt werden. Nachbearbeitungen beschränken sich auf kritische Passflächen - ein Bruchteil der gesamten Bearbeitungskosten.
Biokompatible Materialien in Produktionsvolumen
Medizinische MIM-Teile werden aus Legierungen mit etablierten Biokompatibilitätsdaten hergestellt: 316L-Edelstahl für allgemeine Instrumente und implantatnahe Anwendungen, 17-4PH für strukturelle Komponenten mit höherer Festigkeit sowie Ti-6Al-4V für implantierbare und MRT-kompatible Anwendungen. Alle drei werden bei Produktionsvolumina routinemäßig mittels MIM verarbeitet und erreichen Sinterdichten von 96–99 %, wodurch mechanische Eigenschaften erzielt werden, die denen von Knetlegierungen nahekommen.
Dieselben Legierungen, die im Mikromaßstab einzeln aus Stangenmaterial bearbeitet werden, weisen eine Materialabfallquote von 80–95 % auf - der Großteil des Ausgangsmaterials wird abgetragen. Beim MIM wird Pulver als Ausgangsmaterial verwendet, das im fertigen Teil nahezu vollständig aufgebraucht wird. Das ist sowohl wirtschaftlich als auch praktisch bedeutsam, wenn hochwertige medizinische Legierungen wie Ti-6Al-4V verarbeitet werden.
Produktionsvolumen und Konsistenz
Die Produktionsmengen medizinischer Gerätekomponenten für chirurgische Instrumente liegen typischerweise zwischen 10.000 und 500.000 Stück pro Jahr. Der Spritzgießzyklus beim MIM - typischerweise 15–45 Sekunden - bedeutet, dass Werkzeuge mit mehreren Kavitäten 4, 8 oder 16 Teile pro Zyklus herstellen können und so hohe Jahresvolumina bei stabilen Stückkosten unterstützen. Sobald Form und Prozess qualifiziert sind, wird die Konstanz von Teil zu Teil durch die Formgeometrie selbst und nicht durch die Fähigkeiten der Bediener gewährleistet, was für die regulierte Herstellung medizinischer Geräte entscheidend ist.

Wichtige Anwendungen des medizinischen Mikrospritzgießens mittels MIM
Minimalinvasive chirurgische Instrumente
MIS-Instrumente - laparoskopische Greifer, Clipapplikatoren, Biopsiezangen und Nadelhalter - erfordern Miniatur-Kiefermechanismen, Gelenkverbindungen und funktionale Drehkomponenten, die präzise Geometrie mit der Festigkeit und Korrosionsbeständigkeit von chirurgischem Edelstahl verbinden. Diese Komponenten sind typischerweise 10-30 mm lang, wiegen weniger als ein Gramm und erfordern Merkmale - Drehbohrungen, Backenprofile und Verriegelungskerben -, deren individuelle spanende Bearbeitung prohibitiv teuer wäre. MIM fertigt sie in den Stückzahlen, die für die kommerzielle Herstellung chirurgischer Instrumente erforderlich sind.
Endoskopisches Zubehör, einschließlich Komponenten für Biopsiezangen, Komponenten für Fremdkörper-Bergungskörbe und Teile für Kartuschen hämostatischer Clips, weist dasselbe Profil auf: klein, komplex, aus Edelstahl und in hohen Stückzahlen.
Orthopädische und Wirbelsäulenkomponenten
Knochenschraubenkomponenten, Wirbelsäulenfixationssysteme und kleine orthopädische Fixationsteile nutzen MIM aus denselben Gründen: komplexe Gewindeformen, Antriebsausnehmungen, Hinterschneidungen zur Verriegelung und kleine Abmessungen, die zusammen eine spanende Bearbeitung kostspielig machen. MIM-Teile aus 17-4PH und Ti-6Al-4V bieten das für belastungstragende orthopädische Anwendungen erforderliche Verhältnis von Festigkeit zu Gewicht - bei den Stückkostenvorteilen großer Serien, die Medizintechnikunternehmen benötigen.
Dentalkomponenten
Kieferorthopädische Brackets - eine der weltweit am längsten etablierten medizinischen MIM-Anwendungen - werden fast ausschließlich mittels MIM hergestellt. Die Bracket-Geometrie umfasst einen Präzisionsschlitz für den Eingriff des Bogendrahts, Ligaturflügel und eine Klebebasis mit Retentionsnetz oder -pad, alles in einem Teil mit einem Gewicht von etwa 0,08-0,15 g. Die manuelle Bearbeitung kieferorthopädischer Brackets ist wirtschaftlich nicht rentabel. MIM produziert jährlich Millionen von Brackets aus 316L-Edelstahl mit konstanten Toleranzen der Schlitzbreite von ±0,02 mm.
Teilkomponenten von Dentalimplantat-Abutments, Einsätze für Instrumentengriffe und Handstückkomponenten werden ebenfalls mittels MIM sowohl aus Edelstahl als auch aus Titan gefertigt.
Arzneimittelabgabegeräte
Ventilantriebskomponenten, Dosierventilkörper und funktionale mechanische Elemente in Autoinjektoren und Inhalatoren werden zunehmend als MIM-Edelstahlteile ausgeführt, wenn Kunststoff die Anforderungen an mechanische Belastbarkeit, Maßstabilität oder Sterilisationszyklen nicht erfüllen kann. Die präzise Geometrie von Ventilmechanismen zur Arzneimittelabgabe - Federsitze, Betätigungsstifte und Dosierkammern - eignet sich hervorragend für die Near-Net-Shape-Fertigung von MIM.
Materialauswahl für medizinische MIM-Kleinteile
316L-Edelstahl ist das am häufigsten verwendete Material für medizinische MIM-Komponenten. Er ist gemäß ISO 10993 biokompatibel, korrosionsbeständig in Körperflüssigkeiten und Sterilisationsumgebungen und lässt sich elektrolytisch polieren, wodurch eine glatte, leicht zu reinigende Oberflächenbeschaffenheit entsteht. Mit 316L-MIM werden im gesinterten Zustand Zugfestigkeiten von 480–520 MPa erreicht, die durch Kaltverfestigung auf 600–700 MPa steigen. Es ist das Standardmaterial für chirurgische Instrumente, kieferorthopädische Brackets, endoskopische Komponenten und Instrumentengehäuse.
17-4PH-Edelstahl bietet eine höhere Festigkeit als 316L - eine Zugfestigkeit von 900–1.100 MPa nach der Wärmebehandlung H900 - für Strukturkomponenten, die höheren mechanischen Belastungen ausgesetzt sind. Er wird für orthopädische Fixationsteile, strukturelle Elemente chirurgischer Instrumente und Komponenten eingesetzt, bei denen die Festigkeit von 316L nicht ausreicht. 17-4PH ist biokompatibel und korrosionsbeständig, enthält jedoch eine geringe Menge Kupfer, die bei der implantierbaren Verwendung eine anwendungsspezifische Biokompatibilitätsprüfung erforderlich machen kann.
Ti-6Al-4V ist das bevorzugte Material für implantierbare Komponenten und Anwendungen, die MRT-Kompatibilität erfordern. Es weist unter den medizinischen MIM-Materialien das höchste Festigkeits-Gewichts-Verhältnis auf, ist gemäß ISO 10993 und ASTM F136 vollständig biokompatibel und bei bildgebenden Verfahren röntgentransparent. Ti-6Al-4V-MIM ist anspruchsvoller zu verarbeiten als Edelstahl - es erfordert Vakuumsintern und eine sorgfältige Atmosphärenkontrolle - und verursacht höhere Stückkosten, ist jedoch die richtige Wahl, wenn Implantierbarkeit oder MRT-Kompatibilität erforderlich ist.

Konstruktionsüberlegungen für medizinische Mikro-MIM-Teile
Mindestgröße von Merkmalen: Mit MIM lassen sich im Mikromaßstab zuverlässig Merkmale bis zu einer Größe von etwa 0,3 mm herstellen. Unterhalb dieses Schwellenwerts nimmt die Konsistenz der Merkmalsfüllung ab und die Maßwiederholbarkeit wird geringer. Besprechen Sie Merkmale unter 0,5 mm während der DFM-Prüfung mit dem Fertigungsteam.
Wandstärke: Für Mikroteile beträgt die Mindestwandstärke 0,3–0,5 mm. Dünnere Wände erhöhen die Bruchgefahr bei der Handhabung von Grün- und Braunteilen. Eine gleichmäßige Wandstärke minimiert die unterschiedliche Sinterschwindung und verbessert die Geradheit des Teils.
Eckenradien: Innenkanten sollten einen Mindestradius von 0,1–0,2 mm aufweisen, um Spannungskonzentrationen zu reduzieren. Im Mikromaßstab verursachen scharfe Innenkanten beim Spritzgießen außerdem Formverschleiß und Füllprobleme.
Toleranzen: Maßtoleranzen im gesinterten Zustand liegen bei medizinischen MIM-Mikroteilen typischerweise bei ±0,3–0,5 % des Nennmaßes. Für kritische Merkmale - Durchmesser von Schwenkbohrungen, Breiten von Backenschlitzen und Passflächen - lassen sich durch Nachschleifen, Funkenerosion oder Läppen Toleranzen von ±0,01–0,02 mm erreichen. Sekundärbearbeitungen sollten nur für tatsächlich funktionsrelevante Flächen spezifiziert werden, um die Kosten zu kontrollieren.
Oberflächenfinish: Eine Oberflächenrauheit von Ra 0,8–1,6 µm im gesinterten Zustand ist Standard. Elektropolieren reduziert Ra auf 0,2–0,4 µm und verbessert gleichzeitig die Korrosionsbeständigkeit, indem die Oberflächenschicht abgetragen und die Edelstahloberfläche passiviert wird - dies ist bei Komponenten medizinischer Instrumente gängige Praxis und wird für medienberührte oder implantatnahe Oberflächen dringend empfohlen.
Qualität und Einhaltung regulatorischer Anforderungen
Die medizinische MIM-Produktion für Gerätehersteller erfordert ein Qualitätsmanagement nach ISO 13485 - der speziell für Lieferketten von Medizinprodukten geltenden Qualitätsmanagementnorm. Die ISO-13485-Zertifizierung deckt den gesamten Produktionsprozess ab, von der Qualifizierung der Rohmaterialien bis zur Endprüfung und Dokumentation der Rückverfolgbarkeit.
Die Biokompatibilität des MIM-Materials wird anhand der Normen ISO 10993 durch eine Überprüfung der chemischen Zusammensetzung und bei implantierbaren Anwendungen durch formelle Biokompatibilitätsprüfungen bestätigt. Die Sinterdichte wird nach der Archimedes-Methode überprüft, um zu bestätigen, dass das Teil die für die mechanischen Eigenschaften des Materials erforderliche Dichtespezifikation erfüllt.
Die Maßprüfung medizinischer MIM-Mikroteile erfolgt mit Koordinatenmessgeräten oder optischen Messsystemen, die Merkmale bis zu einer Auflösung von 0,01 mm erfassen können. Vor der Produktionsfreigabe wird eine Erstmusterprüfdokumentation (FAI) bereitgestellt, die alle Zeichnungsmaße, die Materialzertifizierung, die Dichteprüfung und die Messung der Oberflächenrauheit umfasst.
Bei Komponenten für implantierbare Geräte wird die Materialrückverfolgbarkeit vom Rohpulverlos bis zum Fertigteil durchgehend im Produktionsprotokoll dokumentiert.
Anwendungsfall: MIM-Backenspitze für einen laparoskopischen Einweg-Greifer
Ein Kunde für medizinische Geräte, der einen 5 mm großen laparoskopischen Einweg-Greifer entwickelt, benötigte Backenspitzenkomponenten aus 316L-Edelstahl. Die Backengeometrie umfasste eine profilierte Greiffläche, eine 0,8 mm große Schwenkbohrung, zwei gegenüberliegende Verrastungskerben und einen Federhalteschlitz - sieben unterschiedliche geometrische Merkmale in einem Bauraum von 12 mm × 3 mm × 2,5 mm bei einem Fertiggewicht von 0,4 g.
Die ersten Prototypenteile wurden aus 316L-Stangenmaterial CNC-gefräst. Die Bearbeitungskosten bei der vorgesehenen Produktionsmenge von 80.000 Paaren pro Jahr wurden bewertet und als wirtschaftlich nicht tragfähig eingestuft - die Zykluszeit pro Backe überschritt bei einem Prozess mit vier Aufspannungen 12 Minuten, wodurch Stückkosten entstanden, die mit der Preisgestaltung für Einwegprodukte nicht vereinbar waren.
Die Geometrie wurde auf ihre Eignung für MIM geprüft. Alle sieben Merkmale konnten im gesinterten Zustand hergestellt werden: Die Schwenkbohrung wurde im Werkzeug durch einen Kernstift geformt; die Verriegelungskerben und der Federschlitz wurden durch Schieber geformt. Die Nachbearbeitung beschränkte sich auf das Reiben der Schwenkbohrung auf den Enddurchmesser (±0.015 mm) und das Elektropolieren zur Verbesserung der Oberflächenbeschaffenheit und Korrosionsbeständigkeit.
Bei einer Jahresmenge von 80.000 Paaren lagen die MIM-Stückkosten einschließlich nachträglichem Reiben und Elektropolieren 78 % unter den Kosten für das bearbeitete Teil. Die Erstmusterprüfung (FAI) wurde innerhalb von 6 Wochen nach Lieferung des Werkzeugs abgeschlossen. Das Projekt wurde im Rahmen des ISO-13485-Qualitätsplans des Kunden zur Produktionsqualifizierung überführt.

Welche Unterlagen für ein Angebot zum medizinischen MIM-Mikrospritzgießen bereitzustellen sind
- 2D-Konstruktionszeichnung mit allen Abmessungen, Toleranzen und Anforderungen an die Oberflächenbeschaffenheit - einschließlich GD&T-Angaben für funktionale Merkmale
- 3D-Modell im STEP-, STP-, X_T- oder IGES-Format
- Materialspezifikation - 316L, 17-4PH, Ti-6Al-4V oder ein anderer Werkstoff
- Biokompatibilität und Zulassungsstatus - nach ISO 10993 geprüft, implantierbar, für Instrumente geeignet oder für den Einmalgebrauch
- Jahresmenge sowie Prototypen-/Musterstückzahl
- Anforderungen an die Nachbearbeitung nach dem Sintern - Elektropolieren, Passivieren, Schleifen, Läppen, Beschichten
- Anforderungen an die Qualitätsdokumentation - ISO 13485, Erstmusterprüfung (FAI), Materialrückverfolgbarkeit, Konformitätsbescheinigung
FAQ
Was ist medizinisches Mikrospritzgießen?
Im Zusammenhang mit Metallkomponenten bezeichnet medizinisches Mikrospritzgießen die Herstellung kleiner präziser Metallteile für Medizinprodukte mittels Metallpulverspritzgießen. Es wird auf Komponenten mit Abmessungen von typischerweise unter 25 mm, Strukturgrößen von unter 1 mm und einem Teilegewicht von unter 1 g angewendet - gefertigt aus biokompatiblen Legierungen wie Edelstahl 316L, 17-4PH oder Ti-6Al-4V für den Einsatz in chirurgischen Instrumenten, orthopädischen Produkten, zahnmedizinischen Anwendungen und Wirkstofffreisetzungssystemen.
Welche Materialien werden für medizinische MIM-Mikroteile verwendet?
316L-Edelstahl ist aufgrund seiner Biokompatibilität, Korrosionsbeständigkeit und Elektropolierbarkeit der am häufigsten verwendete Werkstoff für chirurgische Instrumente und dentale MIM-Komponenten. 17-4PH bietet eine höhere Festigkeit für strukturelle orthopädische Komponenten und Instrumentenkomponenten. Ti-6Al-4V wird für implantierbare und MRT-kompatible Anwendungen eingesetzt, die höchste Biokompatibilität und Festigkeit im Verhältnis zum Gewicht erfordern. Alle drei Werkstoffe werden bei Produktionsmengen routinemäßig im MIM-Verfahren verarbeitet.
Welche Toleranzen sind bei medizinischen MIM-Mikroteilen erreichbar?
Die Toleranzen im gesinterten Zustand betragen ±0,3-0,5 % des Nennmaßes. Durch Nachbearbeitungen lassen sich bei kritischen Merkmalen engere Toleranzen erreichen: Schleifen und Reiben ermöglichen bei Bohrungsdurchmessern und Passflächen ±0,01-0,02 mm; Läppen erzielt an funktionalen Kontaktflächen eine Oberflächenrauheit von unter Ra 0,2 µm. Elektropolieren ist bei Komponenten medizinischer Instrumente Standard, um Korrosionsbeständigkeit und Oberflächenreinheit zu gewährleisten.
Erfordert MIM für Medizinprodukte eine Zertifizierung nach ISO 13485?
Die Zertifizierung nach ISO 13485 ist die maßgebliche Norm für Qualitätsmanagementsysteme von Lieferanten medizinischer Komponenten. Sie umfasst die für die Lieferkette von Medizinprodukten spezifischen Anforderungen an Prozesskontrolle, Rückverfolgbarkeit, Dokumentation und Prüfung. Klären Sie die Anforderungen an das Qualitätssystem frühzeitig mit Ihrem Qualitätsteam im Rahmen der Lieferantenauswahl, da die Dokumentations- und Rückverfolgbarkeitsanforderungen für medizinische Komponenten die Angebotsbearbeitung verlängern und verteuern.
Wie schneidet MIM im Vergleich zur CNC-Bearbeitung bei medizinischen Mikrokomponenten ab?
Bei komplexen Geometrien im Mikromaßstab und Produktionsmengen von mehr als etwa 5.000-10.000 Stück pro Jahr ist MIM deutlich kostengünstiger als CNC-Bearbeitung. Die Bearbeitungszeiten für kleine, komplexe Teile betragen bei mehreren Aufspannungen 5-15+ Minuten pro Teil; bei MIM liegen die Zykluszeiten in Mehrkavitätenwerkzeugen bei 15-45 Sekunden. Außerdem vermeidet MIM die bei der Bearbeitung aus Stangenmaterial üblichen Materialverluste von 80-95 %. Bei sehr kleinen Stückzahlen, für Prototypen oder bei geometrisch einfachen Teilen lässt sich die Bearbeitung weiterhin schneller einrichten und bietet mehr Flexibilität bei Konstruktionsänderungen.
Fazit
Medizinischer Mikroguss im MIM-Verfahren löst die grundlegende Herausforderung, komplexe, miniaturisierte medizinische Metallkomponenten in den Stückzahlen und zu den Stückkosten herzustellen, die die kommerzielle Medizingerätefertigung erfordert. Wo die CNC-Bearbeitung im Mikromaßstab an ihre wirtschaftlichen Grenzen stößt, liefert MIM weiterhin eine Geometrie nahe der Endkontur, werkstoffliche Eigenschaften nahe dem Knetzustand und die für regulierte Lieferketten von Medizinprodukten erforderliche Qualitätsdokumentation. Kontaktieren Sie uns mit Ihrer Zeichnung und Ihren Anwendungsanforderungen für eine DFM-Prüfung und ein Angebot.


Teilen:
Kupfer-Spritzguss für kundenspezifische Kupfer-MIM-Teile
Sintered Metal Parts: Properties, Manufacturing Processes, and Applications