

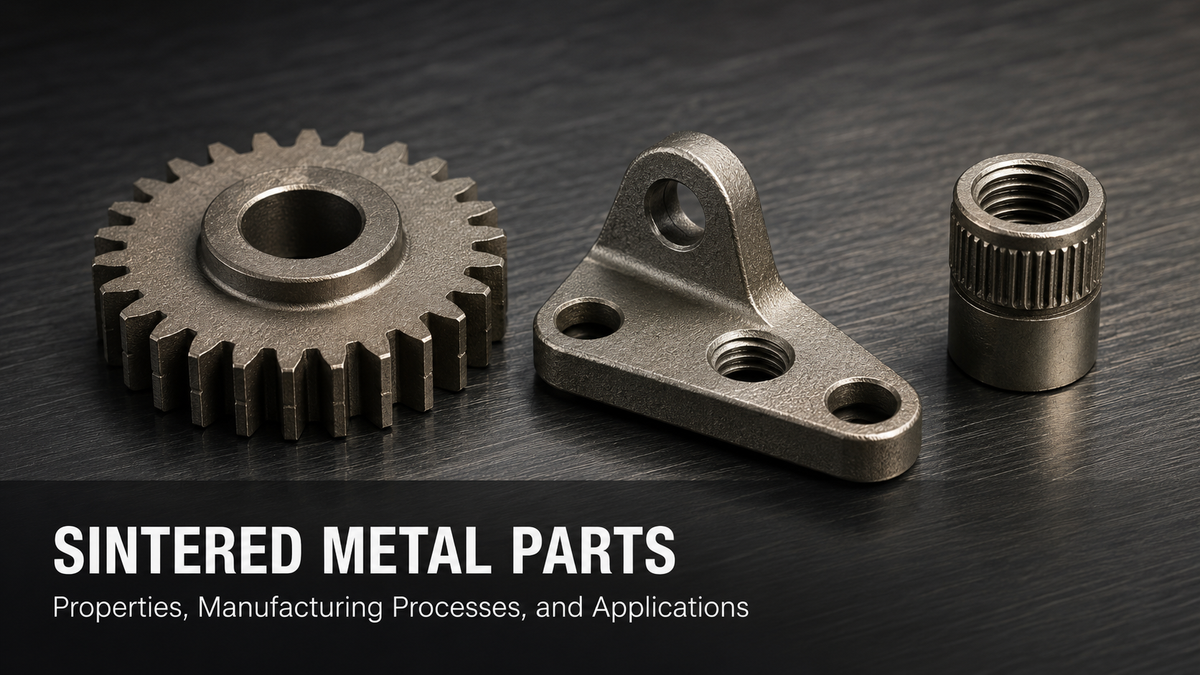
Gesinterte Metallteile werden hergestellt, ohne das Grundmetall zu schmelzen. Stattdessen wird Metallpulver durch Spritzgießen oder Pressen im Gesenk geformt und anschließend in einem Ofen mit kontrollierter Atmosphäre auf eine Temperatur unterhalb des Schmelzpunkts erhitzt. Bei der Sintertemperatur verbindet atomare Diffusion die Pulverpartikel miteinander, die Porosität wird beseitigt und das Bauteil erreicht seine endgültige Dichte und seine endgültigen mechanischen Eigenschaften.
Dieser Ansatz bietet gegenüber Gießen und Bearbeiten mehrere praktische Vorteile: Die Herstellung nahe der Endform minimiert den Materialabfall, durch Spritzgießen oder Pressen im Gesenk lassen sich komplexe Geometrien mit hoher Geschwindigkeit formen, und das gesinterte Gefüge sorgt für konsistente mechanische Eigenschaften über große Produktionsserien hinweg. Gesinterte Metallteile werden in der Automobilindustrie, Medizintechnik, Unterhaltungselektronik, Industrie und Verteidigung eingesetzt - überall dort, wo Präzisionsmetallkomponenten in Produktionsmengen benötigt werden, bei denen die individuelle Bearbeitung unwirtschaftlich wäre.

Was sind gesinterte Metallteile?
Ein gesintertes Metallteil ist jede Metallkomponente, die durch das pulvermetallurgische Verfahren der Verdichtung oder Formgebung mit anschließendem Sintern hergestellt wird. Das definierende Merkmal besteht darin, dass das Metall während der Herstellung nie vollständig geschmolzen wurde - das Bauteil erreicht seine Form und Dichte vollständig durch Festphasen- oder Flüssigphasensintern von Metallpulver.
Wie Sintern funktioniert
Beim Sintern wird ein Pressling aus Metallpulver in einen Ofen geladen und auf etwa 70-90 % der Schmelztemperatur des Materials erhitzt. Bei dieser Temperatur verfügen Atome an den Kontaktpunkten der Partikel über ausreichend Wärmeenergie, um über die Partikelgrenzen zu diffundieren und starke metallische Bindungen zu bilden. Mit fortschreitendem Sintern wachsen die Teilchenhälse zwischen den Partikeln, die Porosität nimmt ab und das Bauteil verdichtet sich.
Die Sinteratmosphäre wird kontrolliert, um Oxidation zu verhindern: Je nach Legierung kommen Wasserstoff-, Stickstoff- oder Vakuumumgebungen zum Einsatz. Sinterzeit und Spitzentemperatur sind die wichtigsten Variablen, die die endgültige Dichte, Korngröße und mechanischen Eigenschaften bestimmen. Eine präzise Prozesssteuerung ist entscheidend - Unterfeuern hinterlässt Restporosität und verringert die Festigkeit; Überfeuern verursacht übermäßiges Kornwachstum, das Duktilität und Ermüdungsfestigkeit beeinträchtigen kann.
Für die meisten MIM-Legierungen liegen die Sintertemperaturen zwischen 1.100 °C (eisenbasierte Legierungen) und 1.400 °C (Titan). Die Haltezeiten beim Sintern betragen je nach Wandstärke des Bauteilquerschnitts und erforderlicher Dichte typischerweise 30 Minuten bis mehrere Stunden.
Warum Sintern zuverlässige Metallkomponenten hervorbringt
Gesinterte Teile aus dem MIM erreichen Dichten von 96–99 % der theoretischen Dichte - das bedeutet, dass weniger als 1–4 % des Teilevolumens als verbleibende Porosität erhalten bleiben. Bei dieser Dichte nähern sich die mechanischen Eigenschaften des gesinterten Teils denen eines Knetmaterials gleicher Zusammensetzung an. Ein gesintertes MIM-Teil aus rostfreiem 316L-Stahl erreicht Zugfestigkeitswerte von 90–95 % des Wertes von gewalztem 316L; ein gesintertes 17-4PH-Teil im Zustand H900 erreicht eine Streckgrenze von über 1.100 MPa - vergleichbar mit wärmebehandelten Knetlegierungen.
Die gleichbleibende Qualität des Sinterns ist ebenfalls ein Produktionsvorteil: Der Ofenzyklus wird präzise geregelt, und die Eigenschaften werden durch das Werkstoffsystem und die Sinterparameter bestimmt, nicht durch die Vorgehensweise des Bedieners. Die Konsistenz von Teil zu Teil über große Chargen hinweg ist dem Verfahren inhärent.
Fertigungswege für gesinterte Metallteile
Zwei Fertigungswege machen den Großteil der Herstellung gesinterter Metallteile aus: Metallpulver-Spritzgießen und Pressen in der Pulvermetallurgie. Beide umfassen die Sinterstufe, unterscheiden sich jedoch grundlegend darin, wie das Grünteil geformt wird, was die Geometrie, Dichte und Wirtschaftlichkeit des fertigen Teils bestimmt.
Metallpulver-Spritzgießen (MIM)
MIM kombiniert Metallpulver mit einem thermoplastischen Binder zu einem Ausgangsmaterial, das in eine Präzisionsform spritzgegossen wird. Das geformte Grünteil wird entbindert und gesintert, um ein dichtes Metallbauteil mit der vollständigen dreidimensionalen Geometrie der Form herzustellen. Da das Spritzgießen nicht durch eine einzelne Pressachse eingeschränkt ist, kann MIM Hinterschneidungen, Querbohrungen, innere Kanäle, Gewinde und komplexe gekrümmte Profile im gesinterten Zustand erzeugen - ohne spanende Nachbearbeitung.
MIM erreicht Sinterdichten von 96–99 % der theoretischen Dichte und ermöglicht damit mechanische Eigenschaften, die denen von Knetmaterial nahekommen. Am kostengünstigsten ist das Verfahren für Teile mit einem Gewicht von weniger als etwa 100 g und komplexer Geometrie bei Jahresstückzahlen von mehr als ungefähr 5.000–10.000 Teilen. Bei geringeren Stückzahlen fallen die anteiligen Werkzeugkosten pro Teil erheblich ins Gewicht.
Pressen in der Pulvermetallurgie
Beim Pressen in der Pulvermetallurgie wird Metallpulver unter Drücken von 400–800 MPa in einer starren Matrize zu einem Grünling verdichtet, der anschließend gesintert wird. Die Verdichtung in der Matrize beschränkt die Teilegeometrie auf Formen, die entlang einer Achse aus der Matrize entnommen werden können - keine Hinterschneidungen, keine Querbohrungen, keine zur Pressrichtung senkrechten inneren Hohlräume. Das Verfahren ist sehr schnell und die Werkzeugkosten sind moderat, wodurch es sich bei hohen Stückzahlen für einfache Geometrien kostengünstig eignet.
Das Pressen in der Pulvermetallurgie erreicht Sinterdichten von 85–93 % der theoretischen Dichte. Diese verbleibende Porosität verringert im Vergleich zu MIM oder Knetmaterial die Zugfestigkeit, Ermüdungslebensdauer und Duktilität. Für Anwendungen, bei denen diese Eigenschaftsniveaus ausreichen und die Geometrie die Einschränkungen des Pressens erfüllt, bietet das Pressen in der Pulvermetallurgie die niedrigsten Stückkosten aller Verfahren zur Herstellung gesinterter Metalle.
Auswahl zwischen MIM und PM-Pressen
Die Wahl zwischen MIM und PM-Pressen läuft auf drei Fragen hinaus. Erfordert die Teilegeometrie Merkmale, die durch Pressen entlang einer Achse nicht realisierbar sind? Wenn ja, ist MIM das einzige pulvermetallurgische Verfahren, das keine Nachbearbeitung erfordert. Erfordert die Anwendung nahezu schmiedeteilähnliche mechanische Eigenschaften - Festigkeit, Ermüdungslebensdauer und Duktilität -, die die PM-Dichte nicht liefern kann? Wenn ja, ist eine Dichte von 96–99 % durch MIM erforderlich. Wiegt das Teil weniger als etwa 100 g und weist es komplexe Merkmale auf? Wenn ja, ist die Stückkostenstruktur von MIM gegenüber PM-Pressen plus Nachbearbeitung wettbewerbsfähig oder überlegen.
Bei einfachen Geometrien in hohen Stückzahlen, bei denen PM-Pressen die Anforderungen an Dichte und mechanische Eigenschaften erfüllt, bleibt das Pressen das kostengünstigere Verfahren. Die beiden Verfahren ergänzen sich innerhalb der Familie gesinterter Metallteile und sind keine direkten Alternativen.

Werkstoffe für gesinterte Metallteile
Eisenbasierte Legierungen sind weltweit die am häufigsten hergestellten gesinterten Metallwerkstoffe. Niedriglegierte Stähle (4605, 4140-Äquivalent), Eisen-Nickel-Molybdän-Sorten und diffusionslegierte Stähle decken die meisten strukturellen PM-Anwendungen ab. Eine Wärmebehandlung nach dem Sintern erhöht Festigkeit und Härte zusätzlich.
Edelstähle - hauptsächlich 316L für Korrosionsbeständigkeit und Biokompatibilität sowie 17-4PH für höhere Festigkeit in Edelstahlanwendungen - sind die häufigsten MIM-Materialien. 316L erreicht beim MIM im gesinterten Zustand eine Zugfestigkeit von 480–520 MPa; 17-4PH erreicht im Zustand H900 eine Zugfestigkeit von 1.100–1.200 MPa.
Titanlegierungen - Ti-6Al-4V für strukturelle und biomedizinische Anwendungen - werden mittels MIM hergestellt und bieten das höchste Verhältnis von Festigkeit zu Gewicht sowie vollständige Biokompatibilität. Ti-6Al-4V-MIM erfordert Vakuumsintern und kontrollierte Abkühlung, um die gewünschte Mikrostruktur zu erhalten.
Kobalt-Chrom-Legierungen werden für Komponenten orthopädischer Implantate und Anwendungen mit hohem Verschleiß mittels MIM gesintert, wenn die Kombination aus Härte, Korrosionsbeständigkeit und Biokompatibilität erforderlich ist.
Wolfram und schwere Wolframlegierungen werden bei Temperaturen über 1.400 °C in einer Wasserstoffatmosphäre gesintert. Wolfram-MIM erzeugt Strahlenschutzkomponenten, Gegengewichte und hochdichte Teile für industrielle Anwendungen und Verteidigungsanwendungen.
Mechanische Eigenschaften gesinterter Metallteile
Die mechanischen Eigenschaften gesinterter Metallteile hängen direkt von der Sinterdichte ab, die durch das Herstellungsverfahren bestimmt wird. MIM und PM-Pressen erzeugen für dieselbe Legierung deutlich unterschiedliche Dichteniveaus - und damit unterschiedliche Eigenschaftsprofile.
Für MIM 316L bei 97 % Dichte: Zugfestigkeit 480–520 MPa, Streckgrenze 170–200 MPa, Bruchdehnung 40–50 %. Für typisches gepresstes PM-316L bei 87 % Dichte: Zugfestigkeit 350–400 MPa, Streckgrenze 150–180 MPa, Bruchdehnung 12–20 %. Das MIM-Teil ist fester und deutlich duktiler - eine Folge der geringeren Restporosität, die unter Belastung als Ausgangsstellen für Risse wirkt.
Für MIM 17-4PH im Zustand H900: Zugfestigkeit 1.100–1.200 MPa, Streckgrenze 1.050–1.100 MPa, Bruchdehnung 6–8 % - nahe der Spezifikation für gewalztes 17-4PH H900 mit einer Zugfestigkeit von 1.310 MPa. Die geringe Abweichung von den Eigenschaften des Knetmaterials ist auf die geringe Restporosität zurückzuführen, die bei einer Dichte von 97–98 % noch vorhanden ist.
Nach dem Sintern wird bei vielen MIM-Legierungen eine Wärmebehandlung - Lösungsglühen, Aushärten, Abschrecken, Anlassen - angewendet, um die endgültigen Eigenschaften zu entwickeln, genau wie bei Knetlegierungen. Das Wärmebehandlungsverhalten von gut gesintertem MIM-Material folgt denselben metallurgischen Prinzipien wie das Knetmaterial gleicher Zusammensetzung.

Anwendungen gesinterter Metallteile
Automobilindustrie
Das Pressen in der Pulvermetallurgie dominiert mengenmäßig die Herstellung gesinterter Teile für die Automobilindustrie: Ventilsitzringe, Pleueldeckel, Getriebezahnräder, Kettenräder und Lagerdeckel werden jährlich zu Hunderten Millionen aus eisenbasierten PM-Legierungen gefertigt. MIM wird im Automobilsektor für kleinere, komplexere Komponenten eingesetzt - etwa Sensorgehäuse, Teile für Turboladeraktuatoren, Kraftstoffeinspritzkomponenten und Bauteile für Verriegelungsmechanismen -, bei denen die Komplexität der Geometrie das Pressen unpraktikabel macht.
Medizinische Geräte
Medizinische MIM-Teile stellen das wertmäßig bedeutendste Segment der Herstellung gesinterter Metallkomponenten dar. Brackets für die Kieferorthopädie, Backenkomponenten laparoskopischer Instrumente, Teile für endoskopische Clips, Köpfe orthopädischer Knochenschrauben und Aktuatoren für Arzneimittelabgabegeräte werden sämtlich mittels MIM aus biokompatiblen Legierungen hergestellt. Die Kombination aus komplexer Geometrie, geringer Größe, hohen Stückzahlen und Anforderungen an die Biokompatibilität macht MIM für viele medizinische Mikrokomponenten zum einzigen praktikablen Herstellungsverfahren.
Unterhaltungselektronik und Wearables
MIM fertigt strukturelle und funktionale Metallkomponenten für Smartphones, tragbare Geräte und Präzisionsinstrumente. Mittelteile von Uhrengehäusen, SIM-Kartenhalter, Scharniermechanismen, Steckergehäuse und Halterungen für Kameramodule werden mittels MIM aus 316L, 17-4PH oder Titan in den von den Produktionsplänen der Unterhaltungselektronik geforderten Stückzahlen hergestellt. Die Kombination aus komplexer Geometrie, geringer Größe und hoher Oberflächenqualität macht MIM zum Standardverfahren für diese Anwendungen.
Industrie und Schusswaffen
Zu industriellen Sinterteilen gehören Pumpenräder, Ventilkomponenten, Werkzeughalter-Einsätze und Teile für Hydrauliksysteme. In der Schusswaffenindustrie fertigt MIM Abzugsgruppen, Hammerkomponenten, Abzugsklinken-Baugruppen und Sicherungsmechanismen - Teile, die komplexe dreidimensionale Geometrien, eine hohe Härte nach der Wärmebehandlung sowie gleichbleibende Eigenschaften und Abmessungen erfordern, damit sicherheitskritische Funktionen über große Produktionschargen hinweg zuverlässig geregelt werden. MIM hat den Feinguss bei kleinen Schusswaffenkomponenten aufgrund der überlegenen Maßhaltigkeit und der niedrigeren Stückkosten bei hohen Produktionsmengen weitgehend ersetzt.
Gesinterte Metallteile im Vergleich zu gegossenen und bearbeiteten Alternativen
vs. Feinguss: Beim Feinguss entstehen komplexe dreidimensionale Metallteile, indem geschmolzenes Metall in Keramikformen gegossen wird. Bei großen Teilen über etwa 50–100 g ist Feinguss typischerweise kostengünstiger als MIM. Bei kleinen komplexen Teilen unter 50 g erzielt MIM bei gleichen Stückzahlen eine bessere Maßhaltigkeit, feinere Oberflächendetails und niedrigere Stückkosten. Feinguss erzeugt außerdem eine höhere Guss porosität als MIM, weshalb bei kritischen Anwendungen heißisostatisches Pressen (HIP) erforderlich ist - ein zusätzlicher Kostenfaktor, den MIM vermeidet.
vs. CNC-Bearbeitung: Die CNC-Bearbeitung aus Stangen- oder Halbzeugmaterial ist für kleine Stückzahlen und einfache Geometrien das flexibelste Fertigungsverfahren für Metall, erzeugt jedoch 60–95% Materialabfall und erfordert eine Bearbeitungszeit, die proportional zur Komplexität des Teils steigt. Bei komplexen Teilen ab etwa 5.000–10.000 Stück pro Jahr führt die Near-Net-Shape-Fertigung von MIM typischerweise zu niedrigeren Gesamtkosten pro Teil. Das Schnittmengenvolumen hängt stark von der Teilegeometrie, den Materialkosten und der Anzahl der erforderlichen Bearbeitungseinrichtungen ab.
vs. Metalldruckguss: Aluminium- und Zinkdruckguss eignen sich für andere Anwendungen - für Werkstoffe mit geringerer Festigkeit, größere Teile und andere thermische Anforderungen. Bei Anwendungen mit Stahl, Edelstahl, Titan und Kobalt-Chrom, bei denen Druckgusswerkstoffe die Leistungsanforderungen nicht erfüllen können, sind gesinterte Metallteile im MIM- oder PM-Verfahren bei entsprechenden Produktionsmengen die Alternative zur spanenden Bearbeitung.

Konstruktionsüberlegungen für gesinterte Metallteile
Schwindmaß: MIM-Teile schrumpfen während des Sinterns linear um 15–22%. Dies wird bei der Formenkonstruktion berücksichtigt. Für eine dimensionsbezogene Wiederholbarkeit von Charge zu Charge sind einheitliches Feedstock-Material und eine kontrollierte Sinterführung erforderlich. Toleranzen im gesinterten Zustand betragen typischerweise ±0.3–0.5% des Nennmaßes.
Wandstärke: Die empfohlene Mindestwandstärke für MIM beträgt 0.3–0.5 mm. Eine gleichmäßige Wandstärke reduziert die differenzielle Schrumpfung während des Sinterns und ist die wichtigste Konstruktionsregel für eine maßhaltige Fertigung. Wo Übergänge von dick zu dünn unvermeidbar sind, verringern allmähliche Übergänge die Konzentration von Sinterspannungen.
Nachbearbeitung: Nach dem Sintern werden häufig Verfahren wie Kalibrieren, Schleifen, Gewindeschneiden, Wärmebehandlung und Oberflächenveredelung eingesetzt. Die Angabe von Nachbearbeitungen nur für Funktionsflächen - Passflächen, Schwenkbohrungen und Gewindeformen - minimiert die zusätzlichen Kosten und gewährleistet gleichzeitig die erforderlichen Toleranzen an kritischen Abmessungen.
Entformungsschrägen: MIM-Formen benötigen an den entformten Flächen Entformungsschrägen von 0,5-1°, damit das Teil ausgeworfen werden kann. Bei den meisten Teilegeometrien lässt sich dies in der Formenkonstruktion berücksichtigen, ohne die Funktion des Teils zu beeinträchtigen.
Anwendungsfall: MIM-Abzugsteil für eine Sportfeuerwaffe
Ein Kunde, der halbautomatische Sportfeuerwaffen herstellt, benötigte ein Abzugsteil aus niedriglegiertem 8620-Stahl. Das Teil umfasste eine einsatzgehärtete Lagerfläche, eine geometriekritische Abzugsfläche, eine Aufnahme für die Abzugsrückholfeder und eine Querbolzenbohrung - eine Kombination von Merkmalen, die zuvor einen dreistufigen Bearbeitungsprozess aus geschmiedetem Stangenmaterial erfordert hatte, gefolgt von Einsatzhärten und einem Kalibriervorgang.
Die Geometrieprüfung bestätigte, dass alle Merkmale durch MIM im gesinterten Zustand formbar waren. Die Geometrie der Abzugsfläche wurde in der Form erzeugt, die Querbolzenbohrung durch einen Kernstift geformt und die Federaufnahme als Hinterschneidung durch einen Formschieber hergestellt. Die Nachbearbeitung nach dem Sintern beschränkte sich auf Einsatzhärten (Gasaufkohlen) und einen leichten Kalibriervorgang an der Abzugsfläche, um die erforderliche Ebenheit von 0,015 mm zu erreichen.
Bei der Jahresmenge des Kunden von 120.000 Stück lag der MIM-Stückpreis - einschließlich Wärmebehandlung und Kalibrieren - 52 % unter den Gesamtkosten des bearbeiteten Teils. Die Maßhaltigkeit verbesserte sich: Die Ebenheit der gesinterten und kalibrierten Abzugsfläche zeigte aufgrund der selbstkorrigierenden Werkzeuggeometrie beim Kalibrieren eine geringere Abweichung als das bearbeitete Vergleichsteil. Das Programm wurde innerhalb eines Produktgenerationszyklus von der spanenden Bearbeitung auf die MIM-Produktion umgestellt.

Was Sie für ein Angebot zu gesinterten Metallteilen bereitstellen sollten
- 2D-Konstruktionszeichnung mit allen Abmessungen, Toleranzen und Kennzeichnungen kritischer Merkmale
- 3D-Modell im STEP-, STP-, X_T- oder IGES-Format
- Materialspezifikation - Legierungsqualität und Zustand (gesintert, wärmebehandelt, oberflächenbehandelt)
- Jährliches Produktionsvolumen und anfängliche Anzahl von Mustern oder Prototypen
- Anforderungen nach dem Sintern - Wärmebehandlung, Schleifen, Elektropolieren, Beschichten oder andere Verfahren
- Anwendungsbeschreibung und wichtigste Leistungsanforderungen - Festigkeit, Korrosionsbeständigkeit, Verschleißfestigkeit, Biokompatibilität
FAQ
Was sind gesinterte Metallteile?
Gesinterte Metallteile sind Metallkomponenten, die durch Erhitzen von verdichtetem oder geformtem Metallpulver unterhalb des Schmelzpunkts hergestellt werden, wobei die Partikel durch atomare Diffusion miteinander verbunden werden. Das Verfahren - Sintern genannt - erzeugt ein dichtes Metallteil ohne Gießen oder Schmelzen. Die beiden wichtigsten Produktionsverfahren sind Metal Injection Molding (MIM) für komplexe Geometrien mit hoher Dichte und das Pressen in der Pulvermetallurgie für einfache Geometrien bei hohen Stückzahlen.
Sind Sintermetallteile genauso fest wie zerspante oder gegossene Teile?
MIM-Sinterteile erreichen 96-99 % der theoretischen Dichte und mechanische Eigenschaften, die sich den Eigenschaften von Knetlegierungen annähern - typischerweise liegen Zugfestigkeit und Härte bei derselben Legierung innerhalb von 5-10 % der Werte von Knetmaterial. Standardmäßig gepresste und gesinterte PM-Teile erreichen eine Dichte von 85-93 % und aufgrund der Restporosität mechanische Eigenschaften von 60-80 % der Werte von Knetmaterial. Für Anwendungen, die bei komplexer Geometrie nahezu werkstoffgleiche Eigenschaften erfordern, ist MIM das geeignete Verfahren zur Sintermetallfertigung.
Welche Materialien können zu Metallteilen gesintert werden?
Die am häufigsten gesinterten Werkstoffe sind niedriglegierte Eisenstähle, Edelstähle (316L, 17-4PH), Titanlegierungen (Ti-6Al-4V), Kobalt-Chrom und Wolframlegierungen. Eisenbasierte PM-Legierungen dominieren aufgrund ihrer Kosten beim Produktionsvolumen. MIM-Teile aus Edelstahl und Titan kommen in medizinischen Anwendungen, in der Unterhaltungselektronik und bei Präzisionsinstrumenten zum Einsatz, wenn Korrosionsbeständigkeit oder Biokompatibilität erforderlich ist.
Wie hoch ist die Mindestbestellmenge für Sintermetallteile?
Für MIM ist eine anfängliche Investition in die Werkzeuge erforderlich, die über das Produktionsvolumen amortisiert wird. Praktikable Mindestproduktionsmengen liegen typischerweise bei 1.000-5.000 Stück, damit die Werkzeugkosten wirtschaftlich vertretbar sind; dies hängt von der Teilegröße und der Werkzeugkomplexität ab. Beim PM-Pressen liegen die Mindestmengen aufgrund der Investition in die Matrize typischerweise höher - bei 10.000-20.000 Stück. Prototypenmengen können vor der Investition in MIM-Werkzeuge per CNC-Bearbeitung gefertigt werden, sodass das Design vor Produktionsbeginn validiert werden kann.
Wie werden Sintermetallteile nachbearbeitet?
Zu den gängigen Nachbearbeitungsverfahren nach dem Sintern gehören Wärmebehandlungen (Abschrecken, Anlassen, Einsatzhärten, Auslagern) zur Einstellung der endgültigen mechanischen Eigenschaften; Schleifen, Drehen oder EDM an maßkritischen Merkmalen; Elektropolieren oder Passivieren zur Verbesserung der Korrosionsbeständigkeit von Edelstahl; Trommel- oder Vibrationsgleiten zum Entgraten von Kanten und Glätten der Oberfläche; sowie Plattieren oder Beschichten zum Schutz der Oberfläche oder für funktionale Anforderungen. Die geeignete Reihenfolge der Nachbearbeitung hängt vom Material, der Anwendung und den Anforderungen an die Maßtoleranzen ab.
Fazit
Sintermetallteile bieten eine Kombination aus komplexer Geometrie, nahezu werkstoffgleichen mechanischen Eigenschaften und wirtschaftlichen Vorteilen bei hohen Produktionsvolumen, die weder Gießen noch Zerspanen allein für kleine, filigrane Komponenten erreichen können. MIM erweitert die Möglichkeiten der Sintermetallfertigung auf vollständig dreidimensionale Geometrien mit Dichten, die sich dem Knetmaterial annähern - und ist damit das Verfahren der Wahl für komplexe Teile, bei denen die Alternativen mehrere Bearbeitungsschritte erfordern oder Einbußen bei Dichte und Eigenschaften in Kauf nehmen. Senden Sie uns Ihre Zeichnung und die Jahresmenge, damit wir prüfen können, ob MIM für Ihre Anwendung das geeignete Verfahren zur Sintermetallfertigung ist.


Teilen:
Medizinisches Mikrospritzgießen: Präzisionsmetallkomponenten für Medizinprodukte durch MIM
Präzisionskeramikkomponenten für industrielle Hochleistungsanwendungen