

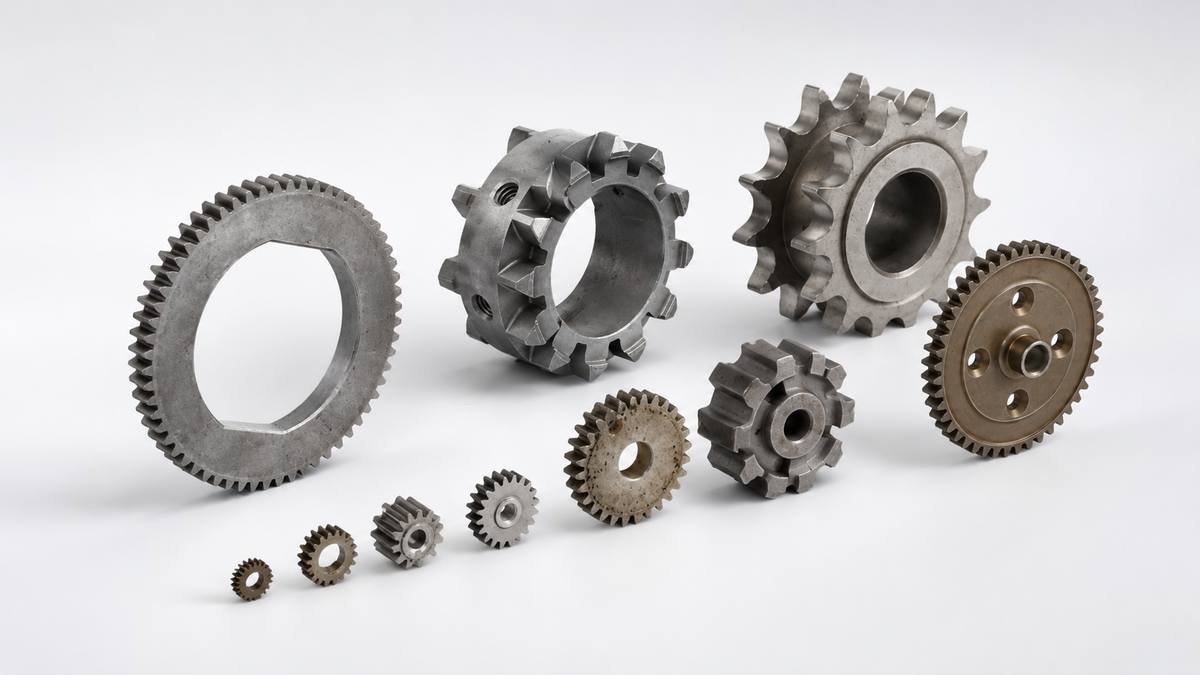
Wenn Kunden nach Herstellern gesinterter Metallteile suchen, möchten sie normalerweise nicht nur eine grundlegende Erklärung des Sinterns. In den meisten Fällen benötigen sie einen Lieferanten, der kundenspezifische Metallteile nach Zeichnungen fertigen, die Materialeigenschaften kontrollieren und eine stabile Produktion von Mustern bis hin zu Serienaufträgen unterstützen kann.
„Gesintertes Metall“ ist jedoch eine weit gefasste Kategorie. Einige Hersteller konzentrieren sich auf herkömmliche pulvermetallurgische Teile, andere fertigen gesinterte Lager oder Filter, während weitere auf Metallpulverspritzguss, auch MIM genannt, spezialisiert sind. Vor der Auswahl eines Lieferanten ist es wichtig zu prüfen, ob dessen Verfahren zur Geometrie, zum Material, zur Toleranz und zur Produktionsmenge Ihres Teils passt.
XY-GLOBAL unterstützt kundenspezifische gesinterte Metallteile, insbesondere kleine und komplexe gesinterte MIM-Teile aus Edelstahl, Titanlegierungen, Wolframlegierungen und anderen ausgewählten Metallwerkstoffen. Wir unterstützen Kunden bei der Prüfung der Materialauswahl, der Machbarkeit des Sinterns, der Anforderungen an die sekundäre Bearbeitung, der Oberflächenveredelung und der Prüfstandards vor der Produktion.

Welche Arten gesinterter Metallteile können wir unterstützen?
Nicht alle gesinterten Metallteile sollten mit demselben Verfahren hergestellt werden. Einfache Formen und Strukturteile mit sehr hohen Stückzahlen können für das herkömmliche Pressen in der Pulvermetallurgie geeignet sein. Kleine komplexe Teile mit dünnen Wänden, Löchern, Nuten, gekrümmten Oberflächen und hohen Anforderungen an die Montage eignen sich häufig besser für MIM.
XY-GLOBAL eignet sich besonders für Projekte wie:
| Teiletyp | Geeignetes Verfahren | Gängige Materialien |
|---|---|---|
| Kleine komplexe Strukturteile | MIM | 316L, 17-4PH, Ti-6Al-4V |
| Präzisionsclips, Halterungen und Steckverbinder | MIM | Edelstahl, Titanlegierung |
| Kleine Metallkomponenten für medizinische Anwendungen | MIM + sekundäre Bearbeitung | 316L, 17-4PH, Titanlegierung |
| Elektronische Komponenten und Instrumentenkomponenten | MIM / Nachbearbeitung | Edelstahl, Kupferlegierung, Titanlegierung |
| Gewichte oder Abschirmteile mit hoher Dichte | Sintern von Wolframlegierungen / MIM | W-Ni-Fe, W-Ni-Cu |
| Kleine Teile für die Automobilindustrie und Industrie | MIM / Pulvermetallurgie | Edelstahl, eisenbasierte Legierung, 17-4PH |
Wenn das Teil einfach oder groß ist oder nur in sehr geringer Stückzahl benötigt wird, kann die CNC-Bearbeitung flexibler sein. Wenn das Teil klein und komplex ist und voraussichtlich in Hunderten, Tausenden oder noch höheren Stückzahlen wiederholt gefertigt werden soll, lohnt es sich, das MIM-Sintern zu prüfen.
Pulvermetallurgie vs. gesinterte MIM-Teile
Bei der herkömmlichen Pulvermetallurgie wird Metallpulver in der Regel in eine Form gepresst und anschließend gesintert. Dieses Verfahren eignet sich für relativ einfache Geometrien wie Zahnräder, Buchsen, Strukturblöcke und industrielle Teile in großen Stückzahlen.
MIM verwendet feines Metallpulver, das mit einem Bindemittel zu Feedstock gemischt wird. Der Feedstock wird in eine komplexe Form spritzgegossen, anschließend entbindert und zu einer dichten Metallkomponente gesintert. Dieses Verfahren eignet sich für kleine komplexe Teile, die nur schwer oder kostspielig vollständig per CNC bearbeitet werden könnten.
| Verfahren | Am besten geeignet für | Hinweise |
|---|---|---|
| Pressen in der Pulvermetallurgie | Einfache Formen und Teile für große Stückzahlen | Kosteneffizient, aber die Geometrie ist stärker eingeschränkt |
| Metallpulverspritzguss | Kleine komplexe Metallteile | Geeignet für Bohrungen, Schlitze, dünne Wände und gekrümmte Oberflächen |
| Bearbeitung nach dem Sintern | Kritische Bohrungen, Gewinde, Ebenheit, Montageflächen | Wird verwendet, wenn lokal hohe Präzision erforderlich ist |
| Wärmebehandlung / Oberflächenbehandlung | Festigkeit, Korrosionsbeständigkeit, Erscheinungsbild | Ausgewählt auf Grundlage von Material und Anwendung |
Bei vielen Projekten müssen Kunden das Verfahren nicht zuerst festlegen. Ein besserer Ansatz besteht darin, die Zeichnung, das Material, die Menge und die Anwendungsanforderungen zu übermitteln. Der Hersteller kann anschließend prüfen, ob CNC-Bearbeitung, Pulvermetallurgie, MIM oder ein kombiniertes Verfahren besser geeignet ist.

Gängige Materialien für kundenspezifische gesinterte Metallteile
Verschiedene Metalle verhalten sich beim Sintern unterschiedlich. Schwund, Dichte, Oxidationsrisiko, Festigkeit und der Schwierigkeitsgrad der Nachbearbeitung müssen vor der Produktion geprüft werden.
| Material | Typische Anwendungen | Wichtiger Aspekt |
|---|---|---|
| 316L-Edelstahl | Teile für medizinische Anwendungen, elektronische Komponenten, korrosionsbeständige Kleinteile | Gute Korrosionsbeständigkeit und ausgereifte Eignung für das MIM-Verfahren |
| 17-4PH-Edelstahl | Verriegelungsteile, Ventilkomponenten, mechanische Strukturteile | Höhere Festigkeit nach der Wärmebehandlung |
| Ti-6Al-4V-Titan | Leichtbauteile, Komponenten für medizinische Anwendungen, Präzisionsstrukturen | Sauerstoffkontrolle und Sinteratmosphäre sind wichtig |
| W-Ni-Fe-Wolframlegierung | Gegengewichte, Abschirmteile, Ausgleichsblöcke | Hohe Dichte und kontrollierter Schwund |
| Kupferlegierung | Elektrische und thermische Komponenten | Leitfähigkeit und Oxidationskontrolle |
| Eisenbasierte Legierung | Strukturteile für die Automobilindustrie und den Industriebereich | Kosteneffizient für die Serienproduktion |
Als Richtwert weisen MIM-Teile häufig einen linearen Sinterschwund von etwa 15%–20%, abhängig von der Pulverart, dem Feedstock, der Formenkonstruktion und dem Sinterprozess. Bei kritischen Bohrungen, Gewinden, Ebenheiten oder Montageflächen kann nach dem Sintern eine spanende Nachbearbeitung oder ein Schleifen erforderlich sein.
Zu den üblichen Kontrollpunkten gehören Maßhaltigkeit, Lochposition, Gewindequalität, Ebenheit, Rechtwinkligkeit, Koaxialität, Oberflächenrauheit, Gratkontrolle, Verformung durch die Wärmebehandlung, Materialdichte und ein einheitliches Erscheinungsbild.

Warum MIM häufig für kleine komplexe Teile geeignet ist
MIM geht nicht hauptsächlich darum, ein einzelnes Teil günstiger herzustellen. Sein Vorteil zeigt sich, wenn das Teil eine komplexe Geometrie und einen stabilen Bedarf an wiederholter Produktion aufweist.
Beispielsweise kann ein kleiner Edelstahlhalter, der per CNC gefertigt wird, mehrere Aufspannungen, Schlitzfräsen, Bohren, Konturbearbeitung und einen erheblichen Materialabtrag erfordern. Mit MIM kann der komplexe Grundkörper zunächst endkonturnah geformt werden; anschließend werden bei Bedarf nur die kritischen Montagebereiche durch spanende Bearbeitung fertiggestellt.
MIM ist in der Regel eine Überlegung wert, wenn das Teil folgende Merkmale aufweist:
-
Kleine Größe
-
Komplexe Geometrie
-
Bohrungen, Schlitze, Stufen oder dünne Wände
-
Lange CNC-Bearbeitungszeit
-
Stabiler Serienbedarf
-
Anforderungen an Materialfestigkeit oder Korrosionsbeständigkeit
-
Anforderungen an eine wiederholbare Montage
Für frühe Prototypen oder Designs, die sich noch häufig ändern, ist CNC-Bearbeitung oft praktischer. Sobald das Design stabil ist und der Bedarf besser einschätzbar wird, kann MIM für die Serienproduktion geprüft werden.
Anwendungsfall: Kleines Verriegelungselement aus 17-4PH
Ein typisches Projekt betraf ein kleines Verriegelungselement, das in einem Präzisionsmechanikgerät verwendet wird. Das Teil war ungefähr 18 mm × 9 mm × 5 mm groß. Es umfasste dünnwandige Bereiche, einen Verriegelungsschlitz, Positionierungsbohrungen und gekrümmte Flächen. Der Kunde benötigte eine hohe Festigkeit und eine stabile Montagekonsistenz für die Serienproduktion.
Wenn das Teil vollständig per CNC bearbeitet worden wäre, hätten der Schlitz und die gekrümmten Merkmale mehrere Aufspannungen und eine längere Bearbeitungszeit erfordert. Nach Prüfung der Zeichnung schlugen wir vor, 17-4PH-MIM zur Herstellung des Grundkörpers einzusetzen, gefolgt von einer Nachbearbeitung der kritischen Bohrungen und Montageflächen.
Während der Muster- und Pilotproduktion umfassten die wichtigsten Kontrollpunkte:
-
Größe der Positionierungsbohrung
-
Breite des Verriegelungsschlitzes
-
Ebenheit der Montagefläche
-
Sinterverformung
-
Maßänderung nach der Wärmebehandlung
-
Grat- und Kantenkontrolle
Dieser Fall zeigt, dass MIM CNC nicht immer vollständig ersetzt. Bei vielen Projekten besteht eine bessere Lösung darin, MIM für den komplexen, endkonturnahen Grundkörper einzusetzen und CNC-Bearbeitung nur für die Funktionsbereiche zu verwenden, die die Montage direkt beeinflussen.

So wählen Sie Hersteller gesinterter Metallteile aus
Bei der Auswahl von Herstellern gesinterter Metallteile sollte der Preis nicht der einzige Faktor sein. Der Lieferant sollte Ihre Anforderungen an Material, Geometrie, Toleranzen, Sinterverhalten und Nachbearbeitung verstehen können.
Vor Beginn eines Projekts empfiehlt es sich, Folgendes zu bestätigen:
-
Ob der Lieferant das erforderliche Material verarbeiten kann
-
Ob MIM, Sintern, Nachbearbeitung und Oberflächenveredelung unterstützt werden
-
Ob eine Bewertung des Sinterschrumpfens und des Verformungsrisikos möglich ist
-
Ob kritische Bohrungen, Gewinde und Montageflächen nach dem Sintern nachbearbeitet werden können
-
Ob Muster und Pilotserien unterstützt werden
-
Ob vor der Werkzeugherstellung eine DFM-Prüfung durchgeführt werden kann
-
Ob bei Bedarf Prüfberichte verfügbar sind
Bei gesinterten MIM-Teilen ist eine frühzeitige Prüfung der Zeichnung wichtig. Dünne Wände, scharfe Ecken, tiefe Bohrungen, große Wandstärkenänderungen und zu enge Toleranzen können das Formen, Entbindern, Sintern und die endgültige Maßkontrolle beeinflussen.
Wie XY-GLOBAL kundenspezifische Projekte mit gesinterten Metallteilen unterstützt
XY-GLOBAL unterstützt die Entwicklung kundenspezifischer gesinterter Metallteile und MIM-Komponenten auf Grundlage von Kundenzeichnungen und Anwendungsanforderungen. Wir prüfen Teiledesign, Material, Produktionsmenge, Toleranzen, Oberflächenbeschaffenheit und Prüfanforderungen, bevor wir einen Fertigungsweg empfehlen.
Wir können Folgendes anbieten:
-
MIM-Teile aus Edelstahl, einschließlich 316L und 17-4PH
-
Titan-MIM-Teile, einschließlich Ti-6Al-4V
-
Gesinterte Teile aus Wolframlegierungen für Anwendungen mit hoher Dichte
-
Kleine komplexe Strukturteile vom Muster bis zur Serienproduktion
-
CNC-Bearbeitung, Schleifen und Polieren nach dem Sintern
-
Wärmebehandlung, Passivierung, Beschichtung und andere Oberflächenveredelungen
-
Maßprüfung, Sichtprüfung und Berichte zu wichtigen Maßen
Unser Ziel besteht nicht nur darin festzustellen, ob ein Teil gefertigt werden kann. Wir helfen Kunden zu prüfen, ob Material, Struktur, Menge, Toleranzen und Anforderungen an die Nachbearbeitung zum ausgewählten Verfahren passen.
Für ein Angebot bereitzustellende Unterlagen
Um zu beurteilen, ob ein Teil für das Sintern oder MIM geeignet ist, stellen Sie bitte Folgendes bereit:
-
2D-Zeichnung mit Toleranzen und kritischen Maßen
-
3D-Modell, z. B. STEP, STP, X_T oder IGS
-
Materialanforderung
-
Prototypenmenge, Menge der Pilotcharge und Jahresbedarf
-
Anforderung an die Oberflächenbehandlung
-
Anforderung an die Wärmebehandlung
-
Funktions- oder montagekritische Maße
-
Anforderungen an Prüfberichte
-
Anwendung oder Arbeitsumgebung
Wenn Sie nicht sicher sind, ob CNC-Bearbeitung, Pulvermetallurgie oder MIM die richtige Wahl ist, können Sie uns zunächst die Zeichnung und die geschätzte Menge senden. Wir prüfen Struktur, Material, Toleranz und Produktionsvolumen, bevor wir ein geeignetes Verfahren empfehlen.
FAQ
Was machen Hersteller gesinterter Metallteile?
Hersteller gesinterter Metallteile fertigen Metallkomponenten aus Metallpulver durch Formen und Sintern. Je nach ihren Möglichkeiten können sie Pulvermetallurgieteile, MIM-Teile, Wolframlegierungskomponenten oder kundenspezifische gesinterte Strukturteile anbieten.
Was ist der Unterschied zwischen Pulvermetallurgie und MIM?
Das Pressen in der Pulvermetallurgie eignet sich besser für einfache Formen und die Großserienproduktion. MIM eignet sich besser für kleine, komplexe Metallteile mit Bohrungen, Schlitzen, dünnen Wänden und komplexer Geometrie.
Können gesinterte Metallteile nach dem Sintern bearbeitet werden?
Ja. Kritische Bohrungen, Gewinde, Dichtflächen, Ebenheit und Montageflächen können nach dem Sintern bearbeitet oder geschliffen werden, wenn eine höhere Präzision erforderlich ist.
Welche Materialien können für gesinterte Metallteile verwendet werden?
Zu den gängigen Materialien gehören Edelstahl 316L, Edelstahl 17-4PH, die Titanlegierung Ti-6Al-4V, Wolframlegierungen, Kupferlegierungen und eisenbasierte Legierungen. Das geeignete Material hängt von Festigkeit, Korrosionsbeständigkeit, Dichte, Gewicht und den Anforderungen der Anwendung ab.
Wie wähle ich einen Hersteller für gesinterte Metallteile aus?
Wählen Sie einen Hersteller, der Ihr Material, die Teilegeometrie, Toleranzen, den Sinterschwund, den Bedarf an Nachbearbeitung, Prüfanforderungen und das Produktionsvolumen versteht.


Teilen:
MIM-Rohstoffbeispiele für Metallpulverspritzguss
Zirkonoxid-Keramikteile: kundenspezifische ZrO2-Komponenten im Keramikspritzguss