

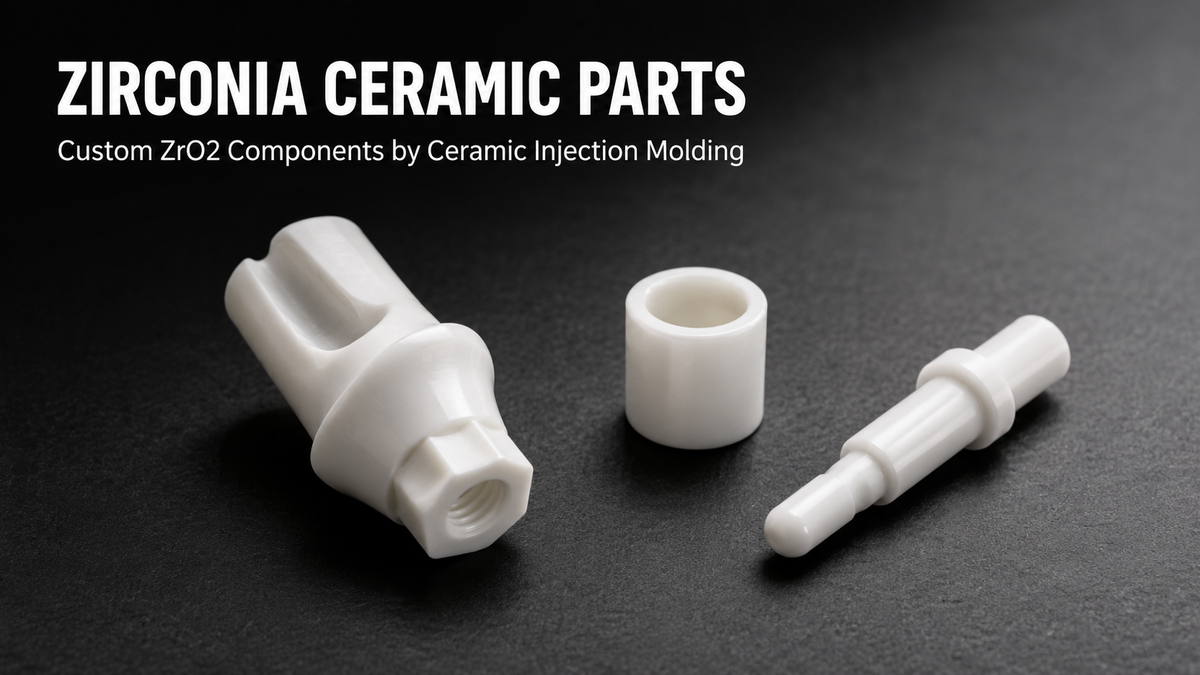
Wenn eine Anwendung eine hohe mechanische Festigkeit, hervorragende Bruchzähigkeit, Biokompatibilität und eine feine Oberflächenbeschaffenheit erfordert, sind Keramikteile aus Zirkonoxid häufig das Material der Wahl. Zirkonoxid - chemisch ZrO2 - ist eine der stärksten Strukturkeramiken für die Herstellung von Präzisionskomponenten und wird durch Keramikspritzgießen (CIM) in komplexen Formen hergestellt.
Im Gegensatz zu Aluminiumoxid, das härter, aber spröder ist, verfügt Zirkonoxid über einen einzigartigen Verfestigungsmechanismus, der es deutlich widerstandsfähiger gegen Rissausbreitung macht. Diese Kombination aus Festigkeit und Zähigkeit hat Zirkonoxid zum bevorzugten Keramikmaterial für medizinische Implantatkomponenten, Teile für Dentalgeräte, Glasfaser-Ferrulen, Anlagen zur Handhabung von Halbleitern und industrielle Verschleißkomponenten gemacht.
Dieser Artikel behandelt die Eigenschaften, die Zirkonoxid für Präzisionsteile geeignet machen, wie CIM komplexe ZrO2-Komponenten herstellt, typische Anwendungen, Konstruktionsaspekte und die Angaben, die für ein Angebot erforderlich sind.

Was macht Zirkonoxid für präzise Keramikteile geeignet?
Zirkonoxid bietet eine Kombination von Materialeigenschaften, die mit anderen technischen Keramiken oder Metallen nur schwer zu erreichen ist. Das Verständnis dieser Eigenschaften hilft Ingenieuren bei der Entscheidung, ob Zirkonoxid die richtige Wahl für ihre Anwendung ist.
Wichtige Materialeigenschaften von Zirkonoxid
- Biegefestigkeit: 900–1,200 MPa für 3J-TZP — deutlich höher als bei Aluminiumoxid mit 300–400 MPa
- Bruchzähigkeit: 5–10 MPa·m⁰·⁵ — aufgrund der Umwandlungsverfestigung die höchste unter den gängigen technischen Keramiken
- Härte: etwa 1,200 HV
- Wärmeleitfähigkeit: 2–3 W/m·K — niedrig, wodurch Zirkonoxid eine wirksame thermische Barriere darstellt
- Wärmeausdehnung: etwa 10.5 × 10⁻⁶/K — nahe an Stahl, wodurch thermische Spannungen in Metall-Keramik-Baugruppen reduziert werden
- Biokompatibilität: konform mit ISO 13356 für chirurgische Implantatanwendungen
- Chemische Beständigkeit: beständig gegen die meisten Säuren, Laugen und organischen Lösungsmittel
- Elektrische Isolierung: hervorragende dielektrische Eigenschaften bei niedrigen bis mittleren Temperaturen
Der Mechanismus der Umwandlungsverfestigung unterscheidet Zirkonoxid von anderen Keramiken. Unter mechanischer Belastung wandeln sich tetragonale Zirkonoxidkörner in eine monokline Phase um, wodurch an den Rissspitzen Druckspannungen entstehen und die Rissausbreitung gestoppt wird. Dadurch sind Zirkonoxidkomponenten deutlich widerstandsfähiger gegen Brüche durch Stoßbelastung oder Punktlasten als Aluminiumoxid oder andere Strukturkeramiken.
Gängige Zirkonoxidgüten für CIM
3Y-TZP (mit 3 mol% Yttriumoxid stabilisiertes tetragonales polykristallines Zirkonoxid) ist die am häufigsten verwendete Güte für strukturelle Zirkonoxid-Keramikteile. Es bietet unter den Zirkonoxidgüten die höchste Festigkeit und Bruchzähigkeit und ist das Standardmaterial für medizinische, dentale, Halbleiter- und industrielle Präzisionsanwendungen.
5Y-TZP enthält einen etwas höheren Yttriumoxidanteil, der die Transluzenz erhöht und gleichzeitig die Festigkeit geringfügig reduziert. Es wird hauptsächlich für dentale Restaurationen verwendet, bei denen das optische Erscheinungsbild neben der mechanischen Leistungsfähigkeit eine Rolle spielt.
Für Anwendungen, die eine gezielte Anpassung der elektrischen Leitfähigkeit oder besondere optische Eigenschaften erfordern, können andere stabilisierte Zirkonoxidformulierungen verfügbar sein. Die Materialgüte sollte anhand der mechanischen, thermischen und regulatorischen Anforderungen der Anwendung bestätigt werden.

Wie Zirkonoxid-Keramikteile mittels CIM hergestellt werden
Das keramische Spritzgießen folgt demselben vierstufigen Prozess wie das Metallpulverspritzgießen: Feedstock-Aufbereitung, Spritzgießen, Entbindern und Sintern. Der Unterschied liegt im Pulvermaterial und in den Sinterbedingungen.
Das Zirkonoxid-CIM-Feedstock wird durch Mischen von feinem ZrO2-Pulver - bei 3Y-TZP typischerweise mit einer Partikelgröße von unter 1 µm - mit einem Polymerbindersystem hergestellt. Das Feedstock wird in Präzisionsformen eingespritzt, um Grünteile zu formen. Nach dem Entbindern werden die Teile in einem Ofen mit kontrollierter Atmosphäre bei etwa 1.350–1.450 °C gesintert. Dabei werden Dichten von über 99 % der theoretischen Dichte sowie die endgültigen mechanischen Eigenschaften erreicht.
Die lineare Sinterschwindung bei Zirkonoxid-CIM beträgt typischerweise 18–22 %. Dies wird bei der Formkonstruktion berücksichtigt. Die vorhersehbare und gleichmäßige Schwindung ist ein Grund dafür, dass CIM auch bei großen Chargen maßlich reproduzierbare Zirkonoxidteile herstellt.
Warum CIM bei komplexen Zirkonoxidteilen der Bearbeitung vorgezogen wird
Zirkonoxid ist aufgrund seiner hohen Härte und Bruchzähigkeit im vollständig gesinterten Zustand äußerst schwer zu bearbeiten. Für jede Bearbeitung nach dem Sintern ist Diamantschleifen erforderlich, was insbesondere bei komplexen Geometrien langsam und teuer ist. CIM formt die vollständige Geometrie nahe der Endkontur bereits während des Formgebungsprozesses und macht eine umfangreiche Bearbeitung nach dem Sintern überflüssig.
Für kritische Abmessungen - Bohrungsdurchmesser, Auflageflächen und ebene Kontaktflächen - können durch nachträgliches Diamantschleifen nach dem Sintern Toleranzen von ±0,005 mm oder enger erzielt werden. Der Großteil der Geometrie, einschließlich gekrümmter Flächen, Bohrungen, Stufen und Profile, wird jedoch durch CIM zu deutlich geringeren Kosten als bei der vollständigen Bearbeitung aus gesinterten Rohlingen geformt.
Anwendungen von Keramikteilen aus Zirkoniumoxid
Medizin und Zahnmedizin
Zirkoniumoxid ist biokompatibel, chemisch stabil in Körperflüssigkeiten und weiß - dadurch ist es das Standardmaterial für mehrere zahnmedizinische Anwendungen. Aufbauteile für Zahnimplantate, Gerüste für Kronen, Unterstrukturen für Brücken und Basen für kieferorthopädische Brackets werden von CIM für Hersteller zahnmedizinischer Geräte mit mittleren bis hohen Stückzahlen häufig aus 3J-TZP- oder 5J-TZP-Zirkoniumoxid gefertigt.
Im medizinischen Bereich wird Zirkoniumoxid für Hüftkopfkomponenten in Hüftprothesen, Kontaktflächen chirurgischer Instrumente und präzise mechanische Teile in Geräten eingesetzt, bei denen Alternativen aus Metall Interferenzen mit bildgebenden Geräten verursachen oder Überempfindlichkeiten bei Patienten auslösen würden.
Glasfasersteckverbinder und Elektronik
Ferrulen aus Zirkoniumoxid für Glasfasersteckverbinder - einschließlich der Steckverbindertypen SC, LC, FC und ST - gehören weltweit zu den Anwendungen von CIM-Zirkoniumoxid mit dem höchsten Volumen. Die Ferrule muss nach dem Läppen eine Bohrungskonzentrizität von weniger als 1 µm und eine Toleranz des Außendurchmessers von ±0,5 µm erreichen. CIM fertigt den Ferrulenkörper in nahezu endkonturnaher Form; Bohrung und Außendurchmesser werden durch Präzisionsrundschleifen und Läppen fertigbearbeitet.
Zirkoniumoxid wird für Ferrulen ausgewählt, weil sein Wärmeausdehnungskoeffizient dem von Glasfasern sehr nahekommt und dadurch Schwankungen der Einfügedämpfung bei Temperaturänderungen minimiert werden.
Halbleiterausrüstung
In der Halbleiterfertigung werden Keramikteile aus Zirkoniumoxid für Komponenten zur Wafer-Handhabung, Einsätze für Prüfspitzen, Chuck-Komponenten und Präzisionspositioniervorrichtungen eingesetzt. Zu den Anforderungen gehören Maßstabilität, elektrische Isolierung, Beständigkeit gegenüber Prozessgasen und Reinigungsmitteln sowie die Fähigkeit, in Reinraumbereichen ohne Partikelbildung zu arbeiten. CIM-Komponenten aus Zirkoniumoxid erfüllen diese Anforderungen und ermöglichen zugleich komplexe Geometrien, deren Bearbeitung aus gesinterten Rohlingen zu prohibitiv teuer wäre.
Industrielle Verschleiß- und Dichtungskomponenten
Die hohe Härte und Bruchzähigkeit von Zirkoniumoxid machen es für Pumpendichtungen, Ventilsitze, Kolbenspitzen, Fadenführer in Textilmaschinen und Schneidwerkzeug-Wendeplatten in industriellen Anwendungen geeignet, in denen Aluminiumoxid unter Stoßbelastung brechen würde. Verschleißteile aus Zirkoniumoxid halten bei Anwendungen mit Punktkontakt, Stoßbelastung oder Kantenbelastung typischerweise länger als entsprechende Aluminiumoxidteile.

Zirkonoxid vs. Aluminiumoxid: Das richtige Keramikmaterial auswählen
Aluminiumoxid und Zirkonoxid sind die beiden am häufigsten verwendeten Materialien im CIM. Die Auswahl zwischen ihnen hängt von den vorrangigen Anforderungen der Anwendung ab.
- Festigkeit und Zähigkeit: Zirkonoxid ist deutlich fester und zäher als Aluminiumoxid. Für Teile, die Stößen, Biegebelastungen oder punktuellem Kontakt ausgesetzt sind, wird Zirkonoxid bevorzugt.
- Härte und Verschleißbeständigkeit: Aluminiumoxid weist eine höhere Härte auf (1.500–1.700 HV gegenüber 1.200 HV bei Zirkonoxid) und wird für Gleitverschleißanwendungen bevorzugt, bei denen die Oberflächenhärte die wichtigste Anforderung ist.
- Temperaturbeständigkeit: Aluminiumoxid kann bei Temperaturen über 1.400 °C eingesetzt werden. Die Leistungsfähigkeit von Zirkonoxid nimmt bei kontinuierlicher Verwendung über etwa 1.000 °C ab. Für Hochtemperaturanwendungen ist Aluminiumoxid die bessere Wahl.
- Biokompatibilität: Beide Materialien sind biokompatibel, aber die weiße Farbe und Transluzenz von Zirkonoxid machen es zur bevorzugten Wahl für zahnmedizinische und sichtbare medizinische Anwendungen.
- Kosten: Zirkonoxidpulver und dessen Verarbeitung sind teurer als Aluminiumoxid. Wenn Aluminiumoxid alle Anforderungen erfüllt, ist es die kostengünstigere Wahl.
- Abstimmung der Wärmeausdehnung: Die Wärmeausdehnung von Zirkonoxid ähnelt stärker der von Metallen, wodurch es sich besser für Metall-Keramik-Baugruppen mit hohen Anforderungen an zyklische Temperaturbelastungen eignet.
Einen umfassenderen Überblick über CIM-Materialoptionen, einschließlich Aluminiumoxid, Siliziumnitrid und Siliziumkarbid, finden Sie in unserem Leitfaden zu Keramikspritzgussmaterialien.
Konstruktionsüberlegungen für Zirkonoxid-CIM-Teile
Wandstärke und Geometrie
Die empfohlene Wandstärke für Zirkonoxid-CIM-Teile beträgt typischerweise 0,5–8 mm. Sehr dünne Wände unter 0,4 mm erhöhen das Risiko einer Verformung während des Sinterns. Eine gleichmäßige Wandstärke verringert die differenzielle Sinterschwindung und verbessert die Maßkonstanz. Wo dicke und dünne Bereiche unvermeidbar sind, sollte der Übergang allmählich erfolgen, um Spannungskonzentrationen beim Sintern zu reduzieren.
Sinterschwindung und Maßkontrolle
Zirkonoxid-CIM-Teile schrumpfen während des Sinterns linear um 18–22 %. Diese Schrumpfung wird bei der Auslegung der Formgeometrie berücksichtigt. Eine gleichbleibende Partikelgröße des Ausgangspulvers und eine kontrollierte Sinterzyklusführung sind entscheidend für die maßliche Reproduzierbarkeit von Charge zu Charge. Die Toleranzen im gesinterten Zustand betragen typischerweise ±0,3–0,5 % des Nennmaßes.
Nachschleifen und Oberflächenfinish
Gesinterte Zirkonoxidoberflächen weisen eine Oberflächenrauheit von etwa Ra 0,4-0,8 µm auf und sind damit feiner als die meisten gesinterten Metalle. Bei kritischen Abmessungen ermöglicht Diamantschleifen Toleranzen von ±0,005 mm oder besser. Für optische oder Dichtflächen kann Läppen die Oberflächenrauheit auf unter 0,05 µm reduzieren. Die Nachbearbeitung von Zirkonoxid erfordert Diamantwerkzeuge und ist teurer als die Metallbearbeitung. Durch die Minimierung von Nachbearbeitungsschritten mittels guter DFM-Praxis lassen sich die Gesamtkosten des Bauteils deutlich senken.
Anwendungsfall: Zirkonoxid-CIM-Bauteil für die Handhabung von Halbleiter-Wafern
Bei einem typischen Projekt benötigte ein Kunde einen kleinen Positionierstift aus Zirkonoxidkeramik, der in einer Haltevorrichtung für den Transfer von Halbleiter-Wafern eingesetzt wurde. Das etwa 25 mm lange Teil hatte einen abgestuften Durchmesser - einen 4 mm großen Hauptkörper und eine 2 mm große Positionierspitze - und erforderte eine Konzentrizität von 0,01 mm zwischen den beiden Durchmessern sowie eine Oberflächenrauheit von Ra 0,2 µm an der Kontaktfläche der Spitze.
Die Herstellung dieses Teils durch Diamantschleifen aus einem gesinterten Zirkonoxidstab hätte mehrere Schleifaufspannungen erfordert und aufgrund der Stufengeometrie erheblichen Ausschuss verursacht. Wir empfahlen, das Teil im 3Y-TZP-CIM-Verfahren herzustellen, den abgestuften Durchmesser in der Form auszubilden und am Spitzendurchmesser ein Schleifaufmaß vorzusehen.
Die Entwicklung umfasste 60 Erstmuster zur Maß- und Funktionsprüfung. Nach der Freigabe der Konzentrizität, Geradheit und Oberflächenbeschaffenheit durch den Kunden wurde das Projekt auf eine Pilotcharge von 2.000 Stück umgestellt. Zu den Qualitätsprüfpunkten in der Produktion gehörten:
- KMG-Prüfung des Stufendurchmessers und der Konzentrizität
- Messung der Oberflächenrauheit an der Kontaktfläche der Spitze
- Sichtprüfung auf Oberflächenfehler und Abplatzungen
- Dichteprüfung nach der Archimedes-Methode
Die Teile erfüllten über alle Produktionschargen hinweg konstant die Maß- und Oberflächenanforderungen des Kunden.

Was Sie für ein Angebot für Zirkonoxid-Keramikteile bereitstellen sollten
Um zu beurteilen, ob ein Bauteil für Zirkonoxid-CIM geeignet ist, und ein genaues Angebot zu erstellen, stellen Sie uns bitte Folgendes zur Verfügung:
- 2D-Zeichnung mit allen Toleranzen, kritischen Abmessungen und Anforderungen an die Oberflächenrauheit
- 3D-Modell im STEP-, STP-, X_T- oder IGS-Format
- Materialspezifikation - 3Y-TZP, 5Y-TZP oder eine andere angegebene Zirkonoxidqualität
- Prototypenmenge, Pilotchargenmenge und geschätzter Jahresbedarf
- Anwendungsbeschreibung und Betriebsumgebung
- Regulatorische Anforderungen - ISO 13356 für medizinische Anwendungen, Reinraumzertifizierung für Halbleiter
- Anforderungen an die Nachbearbeitung, z. B. Schleifen, Läppen oder Beschichten
Wenn Sie unsicher sind, ob Zirkonoxid das richtige Keramikmaterial für Ihre Anwendung ist, senden Sie uns bitte die Zeichnung und die Anwendungsbeschreibung. Wir prüfen die Anforderungen und empfehlen das am besten geeignete Keramikmaterial und Fertigungsverfahren.
FAQ
Wofür werden Zirkonoxid-Keramikteile verwendet?
Zirkonoxid-Keramikteile werden in Komponenten für Zahnimplantate, Teilen medizinischer Geräte, Glasfaser-Ferrulen, Anlagen zur Handhabung von Halbleiterwafern, Dichtungen für industrielle Pumpen und verschleißfesten Komponenten eingesetzt. Die Anwendungen erfordern typischerweise eine hohe mechanische Festigkeit, Bruchzähigkeit, Biokompatibilität oder Beständigkeit gegen chemische Angriffe.
Wie werden Zirkonoxid-Keramikteile hergestellt?
Komplexe Zirkonoxid-Keramikteile werden am effizientesten durch Keramikspritzgießen (CIM) hergestellt. Feines ZrO2-Pulver wird mit einem Bindemittel gemischt, um ein Ausgangsmaterial zu bilden, in eine Präzisionsform spritzgegossen, entbindert und bei etwa 1.350–1.450 °C gesintert, um ein vollständig dichtes Keramikteil herzustellen. Kritische Maße werden nach dem Sintern durch Diamantschleifen fertigbearbeitet.
Ist Zirkonoxid stärker als Aluminiumoxid?
Ja. Zirkonoxid (3Y-TZP) weist eine Biegefestigkeit von 900–1.200 MPa auf und liegt damit deutlich über Aluminiumoxid mit 300–400 MPa. Zirkonoxid besitzt aufgrund seines Mechanismus der Umwandlungszähigkeit außerdem eine deutlich höhere Bruchzähigkeit und ist dadurch widerstandsfähiger gegen Rissausbreitung und Stoßbelastungen. Aluminiumoxid weist eine höhere Härte und eine bessere Leistungsfähigkeit bei sehr hohen Temperaturen über 1.000 °C auf.
Ist Zirkonoxid biokompatibel?
Ja. Zirkonoxid ist biokompatibel und erfüllt die Anforderungen der ISO 13356 für chirurgische Implantatanwendungen. Es wird für Implantataufbauten, Gerüststrukturen von Zahnkronen und ausgewählte Komponenten medizinischer Geräte verwendet. Seine weiße Farbe und chemische Stabilität in biologischen Umgebungen machen es sowohl für strukturelle als auch für ästhetische zahnmedizinische Anwendungen geeignet.
Welche Toleranzen können bei Zirkonoxid-CIM-Teilen erreicht werden?
Ungeschliffene, gesinterte Zirkonoxid-CIM-Teile erreichen typischerweise Toleranzen von ±0,3–0,5 % des Nennmaßes. Bei kritischen Merkmalen wie Bohrungsdurchmessern, Passflächen oder Dichtflächen können durch nachträgliches Diamantschleifen nach dem Sintern Toleranzen von ±0,005 mm oder enger erreicht werden. Durch Läppen lässt sich für optische oder präzise Kontaktflächen eine Oberflächenrauheit von unter Ra 0,05 µm erzielen.
Zirkonoxid-Keramikteile vereinen Festigkeit, Zähigkeit, Biokompatibilität und Maßgenauigkeit und eignen sich dadurch für einige der anspruchsvollsten Anwendungen für Präzisionskomponenten. Das Keramikspritzgießen ermöglicht die Serienfertigung komplexer ZrO2-Geometrien ohne die Kosten und den Materialabfall der Bearbeitung gesinterter Rohlinge. Wenn Sie eine Anforderung für eine Zirkonoxid-Keramikkomponente haben, senden Sie uns die Zeichnung. Wir prüfen Geometrie und Anwendung und empfehlen den besten Fertigungsansatz.


Teilen:
Hersteller von Sintermetall für kundenspezifische Präzisionsmetallteile
Gesintertes Wolframcarbid: Verfahren, Eigenschaften und Anwendungen kundenspezifischer Teile