

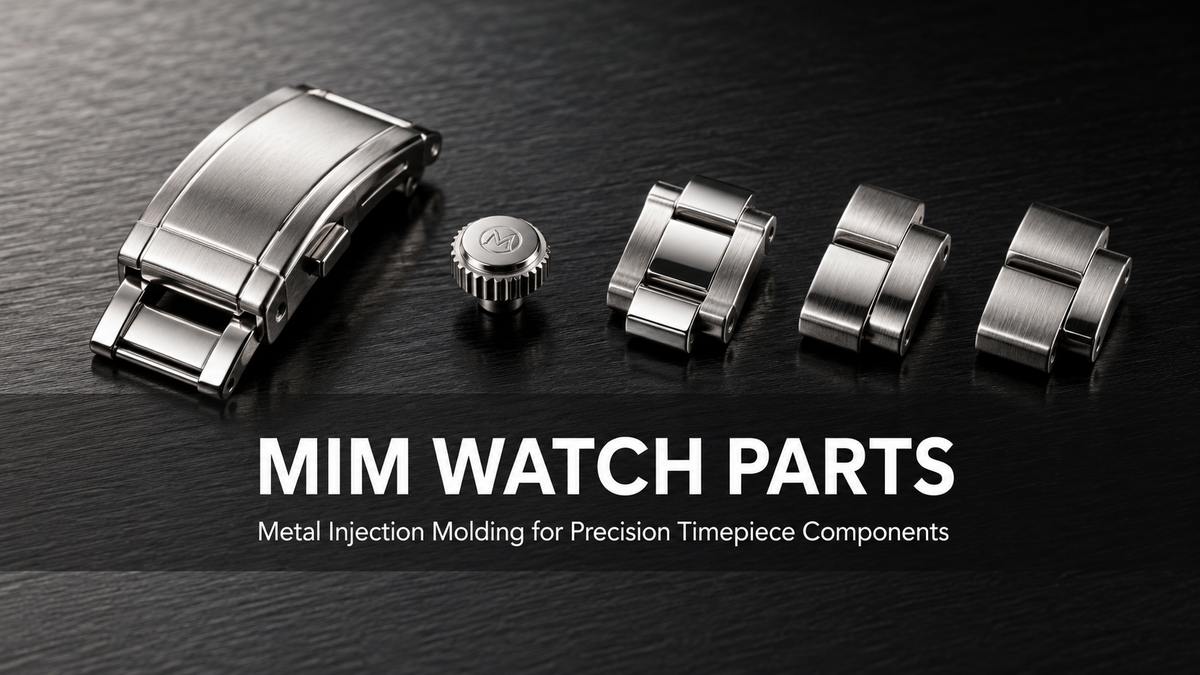
L'industria orologiera - dagli orologi destinati al mercato di massa agli smartwatch di fascia premium - fa affidamento su componenti metallici di piccole dimensioni, geometricamente complessi e richiesti in grandi quantità. Le parti per orologi MIM sono prodotte mediante Metal Injection Molding, un processo di produzione che combina la libertà progettuale dello stampaggio a iniezione con le prestazioni dei materiali dell'acciaio o del titanio sinterizzati.
I componenti degli orologi sono particolarmente adatti al MIM. Le chiusure si piegano e si bloccano grazie a molteplici caratteristiche a incastro. Le corone presentano superfici zigrinate, diametri a gradini e requisiti di accoppiamento rigorosi. Le maglie del bracciale devono essere uniformi tra migliaia di pezzi per lotto. Queste caratteristiche - geometria complessa, volumi elevati e rigorosi standard estetici - sono esattamente l'ambito in cui il MIM offre il massimo valore rispetto alla lavorazione CNC.
Questo articolo illustra quali parti degli orologi vengono comunemente realizzate con il MIM, quali materiali vengono utilizzati, come il MIM si confronta con i metodi di produzione alternativi e quali aspetti considerare nello sviluppo di componenti per orologi mediante stampaggio a iniezione di metallo.

Quali parti degli orologi vengono generalmente realizzate con il MIM?
Il MIM viene utilizzato sia negli orologi meccanici tradizionali sia negli smartwatch moderni. I componenti specifici variano in base al marchio e alla fascia di prodotto, ma le seguenti sono le parti di orologio più comunemente prodotte mediante stampaggio a iniezione di metallo.
Chiusure degli orologi e fibbie deployanti
Le chiusure degli orologi - comprese le chiusure deployanti, le fibbie deployanti a farfalla e i meccanismi di sgancio a pulsante - sono tra i componenti per orologi MIM prodotti più frequentemente. Una singola fibbia deployante può comprendere da tre a cinque elementi metallici a incastro, ciascuno con linguette pieghevoli, perni di precisione, sedi per molle e superfici esterne lucidate. La realizzazione di queste caratteristiche mediante lavorazione CNC richiederebbe molteplici piazzamenti per ogni pezzo. Il MIM forma il corpo complesso quasi a misura finale in un'unica fase di stampaggio, con finiture secondarie applicate alle superfici di accoppiamento e alle facce visibili.
Corone e pulsanti degli orologi
Le corone degli orologi richiedono superfici esterne zigrinate o scanalate per una presa sicura, un foro interno a gradini per l’inserimento del tubo e un diametro esterno preciso per la tenuta. I pulsanti dei cronografi presentano requisiti simili: corpi cilindrici, molle interne e tolleranze dimensionali ristrette. Entrambi i componenti sono piccoli, generalmente con un diametro inferiore a 8 mm, e richiesti in volumi tali da rendere inefficiente la lavorazione CNC individuale. Il MIM realizza la forma completa in un unico ciclo, mentre il foro del tubo della corona e il foro del pulsante vengono rifiniti mediante rettifica secondaria dopo la sinterizzazione.
Maglie e connettori per bracciali
Le maglie dei bracciali sono prodotte con il MIM in volumi molto elevati, in particolare per gli orologi in acciaio inossidabile di fascia media. Ogni maglia deve avere una geometria uniforme, superfici esterne lisce e dimensioni precise dei fori per i perni, necessarie per l'assemblaggio del bracciale. Il MIM è particolarmente adatto perché la geometria - superficie esterna curva, cavità interna e due fori passanti - può essere realizzata completamente nello stampo, mentre la costanza dei componenti sinterizzati rende affidabile l'assemblaggio su migliaia di pezzi.
Componenti della cassa dell'orologio
Mentre le casse degli orologi di fascia alta sono generalmente lavorate a CNC o forgiate, i fondelli, i componenti delle anse e gli inserti della carrure per gli orologi di fascia media sono spesso prodotti con il MIM. I fondelli con motivi incisi, filettature per l'avvitamento e sedi per il cristallo zaffiro possono essere formati con il MIM, applicando dopo la sinterizzazione lavorazioni meccaniche secondarie alle scanalature di tenuta e alle filettature.
Parti strutturali per smartwatch
Le moderne piattaforme per smartwatch - inclusi i dispositivi dei principali marchi di elettronica di consumo - utilizzano ampiamente il MIM per corone digitali, pulsanti laterali, attacchi per i cinturini e staffe strutturali interne. Questi componenti richiedono tolleranze ristrette, materiali biocompatibili e un aspetto estetico uniforme, con volumi di milioni di pezzi all'anno. Il MIM è il metodo di produzione standard per questa categoria di componenti per smartwatch.
Perché il MIM è particolarmente adatto alla produzione di componenti per orologi
Geometrie complesse in un'unica fase di stampaggio
I componenti per orologi presentano spesso geometrie difficili da lavorare in modo efficiente: superfici zigrinate, profili curvi, cavità interne, fori passanti a più angolazioni e pareti sottili. Il MIM realizza tutte queste caratteristiche in un unico ciclo di stampaggio a iniezione. Ciò elimina le sequenze di lavorazione con molteplici piazzamenti che fanno aumentare il costo unitario e introducono variazioni dimensionali tra una configurazione e l'altra.
Produzione in serie e uniformità dei lotti
I marchi di orologi di fascia media e di base richiedono in genere da decine di migliaia a milioni di componenti all'anno. A questi volumi, il MIM ammortizza rapidamente il costo degli stampi e garantisce una geometria costante dei componenti tra i diversi lotti. Una volta convalidati lo stampo e i parametri di sinterizzazione, la variazione dimensionale tra i lotti è prevedibile e controllabile - un requisito importante per le linee di assemblaggio dei bracciali e per i meccanismi delle chiusure, dove l'intercambiabilità dei componenti è essenziale.
La finitura superficiale come punto di partenza
Le superfici MIM allo stato sinterizzato presentano una texture uniforme e a grana fine, che costituisce un buon punto di partenza per finiture di qualità orologiera. La lucidatura, la spazzolatura, il rivestimento PVD e il rivestimento DLC sono tutti compatibili con le superfici MIM in acciaio inossidabile. L'uniformità della superficie sinterizzata, rispetto alle superfici lavorate con segni degli utensili, consente di ottenere risultati di lucidatura più uniformi su lotti ad alto volume.

Selezione dei materiali per i componenti MIM degli orologi
La selezione del materiale dipende dalla funzione del componente, dalle proprietà meccaniche richieste, dal processo di finitura superficiale e dalla fascia di prezzo del prodotto finale.
Acciaio inossidabile 316L
316L è il materiale più comune per i componenti MIM dell'industria orologiera. È resistente alla corrosione, biocompatibile a contatto con la pelle e si presta bene alla lucidatura e al rivestimento PVD. La resistenza a trazione tipica dopo la sinterizzazione è di 480–520 MPa, sufficiente per chiusure, corone, maglie del bracciale e fondelli che non sopportano carichi strutturali.
Il 316L è la scelta preferita per i componenti degli orologi prodotti in serie, quando la resistenza alla corrosione, la sicurezza a contatto con la pelle e la uniformità estetica sono i requisiti principali.
Acciaio inossidabile 17-4PH
17-4PH viene scelto quando è richiesta una maggiore resistenza meccanica insieme alla resistenza alla corrosione. Dopo la sinterizzazione e l'invecchiamento fino alla condizione H900, la resistenza a trazione supera i 1.000 MPa. Questo lo rende adatto ai meccanismi a molla delle chiusure, alle corone degli smartwatch sottoposte a forze ripetute da parte dell'utente e ai componenti di fissaggio del cinturino degli orologi sportivi soggetti regolarmente a urti e carichi di trazione.
Il 17-4PH può essere lucidato e rivestito con PVD in modo simile al 316L. Per i componenti in cui contano sia l'estetica sia le prestazioni meccaniche, è spesso la scelta preferita rispetto al 316L.
Lega di titanio (Ti-6Al-4V)
Il MIM in titanio viene utilizzato nelle applicazioni premium di orologi leggeri, in cui la riduzione del peso è un obiettivo progettuale. Il Ti-6Al-4V ha una densità di circa il 45% inferiore rispetto all'acciaio inossidabile, mantenendo al contempo una buona resistenza e un'eccellente resistenza alla corrosione. È inoltre altamente biocompatibile, rendendolo adatto ai componenti dell'orologio a contatto con la pelle per periodi prolungati.
Il MIM in titanio richiede condizioni di sinterizzazione più controllate e comporta in genere costi più elevati per materiali e lavorazione rispetto al MIM in acciaio inossidabile. È particolarmente adatto agli orologi di fascia medio-alta e alta, per i quali la leggerezza costituisce un elemento di vendita.
Opzioni di finitura superficiale per componenti MIM di orologi
I componenti degli orologi hanno superfici visibili che influiscono direttamente sulla qualità percepita del prodotto. Le seguenti opzioni di finitura sono compatibili con componenti MIM per orologi in acciaio inossidabile e titanio:
- Lucidatura a specchio - per superfici ad alta lucentezza su fibbie, fondelli e maglie del bracciale
- Finitura spazzolata / satinata - per una texture opaca e direzionale sui lati della cassa, sulle anse e sulle maglie centrali del bracciale
- Rivestimento PVD - rivestimenti color oro, oro rosa, nero e IP per finiture decorative
- Rivestimento DLC (Diamond-Like Carbon) - per finiture nere antigraffio su componenti premium per orologi sportivi e smartwatch
- Rivestimento IP - per una corrispondenza cromatica uniforme tra assemblaggi composti da più componenti
- Passivazione - per migliorare la resistenza alla corrosione sui componenti in 316L
Finiture combinate - come una superficie superiore spazzolata con smussi lucidati - sono realizzabili sui componenti MIM per orologi mediante mascheratura selettiva e operazioni di finitura sequenziali.
Lavorazione MIM vs CNC per componenti di orologi
La lavorazione CNC viene ancora utilizzata per componenti di orologi meccanici di alta gamma e per la prototipazione nelle fasi iniziali. Il confronto tra MIM e CNC dipende principalmente dal volume, dalla complessità della geometria e dai requisiti di tolleranza.
- Geometrie complesse: Il MIM produce superfici zigrinate, profili curvi e dettagli interni in un'unica fase; il CNC richiede più piazzamenti, aumentando i costi e la variabilità della preparazione
- Costo unitario in produzione: Per volumi superiori a 5,000 pezzi all'anno, il MIM è generalmente più conveniente grazie ai brevi tempi di ciclo e all'ottenimento di forme quasi definitive; il costo del CNC non diminuisce significativamente all'aumentare dei volumi
- Finitura superficiale: Sia i componenti MIM sia quelli CNC richiedono una finitura secondaria per ottenere un aspetto degno di un orologio; le superfici MIM sinterizzate sono uniformi e omogenee, consentendo di ridurre i tempi di lucidatura
- Tolleranze: Il MIM allo stato sinterizzato raggiunge ±0.3–0.5% del valore nominale; le dimensioni critiche, come i diametri interni dei tubi, le scanalature di tenuta e i fori per i perni, vengono rifinite mediante lavorazione CNC secondaria dopo la sinterizzazione
- Prototipazione: Il CNC è preferito per i prototipi in piccoli volumi prima di procedere con gli stampi MIM
Un approccio comune nel settore degli orologi consiste nel convalidare il design con prototipi CNC, per poi sviluppare gli stampi MIM una volta confermato il design e pianificata la produzione in serie.

Caso applicativo: chiusura deployante pieghevole in acciaio inossidabile 316L
In un progetto tipico, un marchio di orologi richiedeva una chiusura deployante pieghevole in acciaio inossidabile 316L per un orologio con bracciale in acciaio inossidabile. La chiusura era composta da due componenti principali: una lama pieghevole e il corpo della cassa. La lama comprendeva un canale per il perno della cerniera, due incavi per i pulsanti, scanalature per le molle e una superficie esterna lucidata. La cassa comprendeva il meccanismo di apertura a farfalla e le fessure di fissaggio del cinturino.
Le dimensioni dei componenti erano approssimativamente di 38 mm × 18 mm × 6 mm per la cassa e di 36 mm × 16 mm × 3,5 mm per la lama. Entrambi i componenti avevano superfici esterne curve che richiedevano una lucidatura a specchio dopo la produzione.
La lavorazione CNC di questi componenti — a causa dei canali delle cerniere, delle scanalature per le molle e del profilo curvo — avrebbe richiesto quattro o cinque piazzamenti per pezzo e generato un notevole spreco di materiale. Dopo aver esaminato i disegni, abbiamo consigliato di sviluppare entrambi i componenti in 316L mediante MIM, con rettifica secondaria dei fori dei canali dei perni e dei bordi delle fessure per il cinturino, seguita da lucidatura a specchio.
Le fasi di sviluppo comprendevano:
- Primo articolo: 100 set per la verifica dimensionale e i test di adattamento durante l'assemblaggio
- Lotto pilota: 2.000 set per la convalida del processo di finitura e l'approvazione del marchio
- Produzione: ordini trimestrali di 8.000–12.000 set
I principali punti di controllo durante la produzione comprendevano il diametro dei canali dei perni, la planarità della lama dopo la lucidatura, la costanza della profondità degli incavi dei pulsanti e l'ispezione dell'aspetto estetico dopo il rivestimento PVD. Tutti i lotti di produzione soddisfacevano i requisiti dimensionali ed estetici del marchio.
Cosa fornire per un preventivo di componenti per orologi realizzati con MIM
Per valutare se un componente per orologio è adatto al MIM e preparare un preventivo accurato, fornite:
- Disegno 2D con tutte le tolleranze, le dimensioni critiche e le indicazioni sulla finitura superficiale
- Modello 3D in formato STEP, STP, X_T o IGS
- Specifiche del materiale — 316L, 17-4PH o Ti-6Al-4V
- Finitura superficiale richiesta ed eventuali requisiti di rivestimento (PVD, DLC, spazzolato, lucido)
- Quantità del prototipo, quantità del lotto pilota e domanda annuale stimata
- Contesto di assemblaggio — come il componente si collega ai componenti adiacenti
- Eventuali requisiti relativi al contatto con la pelle o alla documentazione sulla biocompatibilità
Se non siete certi che il MIM sia il processo più adatto per il vostro componente per orologio, inviateci il disegno e la quantità di produzione. Possiamo esaminare la geometria, le tolleranze e il volume per consigliarvi il processo produttivo e l'approccio alla finitura superficiale più adatti.
FAQ
Quali componenti degli orologi possono essere realizzati con MIM?
Tra i componenti per orologi comunemente realizzati con MIM figurano fibbie, fibbie deployanti, corone, pulsanti dei cronografi, maglie dei bracciali, fondelli, componenti delle anse e parti strutturali degli smartwatch, come corone digitali e sistemi di fissaggio dei cinturini.
Qual è il materiale migliore per i componenti per orologi realizzati con MIM?
L'acciaio inossidabile 316L è la scelta più comune per i componenti MIM dell'industria orologiera grazie alla sua resistenza alla corrosione, biocompatibilità e compatibilità con la lucidatura e il rivestimento PVD. Il 17-4PH viene scelto quando è richiesta una maggiore resistenza. Il titanio Ti-6Al-4V viene utilizzato nelle applicazioni premium leggere.
I componenti per orologi realizzati con MIM possono ottenere la finitura superficiale richiesta dall'industria orologiera?
Sì. Le superfici MIM allo stato sinterizzato possono essere lucidate a specchio, satinate, rivestite con PVD o con DLC secondo gli standard dell'industria orologiera. La struttura granulare uniforme dell'acciaio inossidabile sinterizzato offre una superficie di partenza omogenea, che risponde bene alla lucidatura. Sono possibili finiture combinate, come lati satinati con smussi lucidati, mediante operazioni di finitura selettive.
In che modo il MIM si confronta con la lavorazione CNC per i componenti degli orologi?
Il MIM è più conveniente della lavorazione CNC per i componenti complessi degli orologi con volumi superiori a circa 5.000 pezzi all'anno. Il MIM consente di realizzare geometrie complesse, comprese superfici zigrinate, caratteristiche interne e profili curvi, in un'unica fase di stampaggio. La lavorazione CNC è più adatta per prototipi, componenti in piccoli volumi o componenti per i quali tutte le tolleranze critiche devono essere rispettate senza operazioni secondarie.
Qual è la quantità minima d'ordine tipica per i componenti per orologi realizzati con MIM?
I componenti per orologi realizzati con MIM richiedono in genere un investimento iniziale per gli stampi, dopodiché i lotti di produzione possono partire da alcune centinaia fino a diverse migliaia di pezzi, a seconda del componente. Per lo sviluppo iniziale, i primi campioni di produzione vengono solitamente realizzati in quantità di 50-200 pezzi per verificare dimensioni e assemblaggio, prima di passare alla produzione pilota e di serie.
Il MIM è un metodo di produzione consolidato per i componenti degli orologi in diverse fasce di prezzo, dagli orologi consumer entry-level alle piattaforme di smartwatch premium. Sapere quali parti dell'orologio sono adatte al MIM, quali materiali e finiture sono disponibili e come funziona il processo di sviluppo consente ai marchi di orologi e ai team di approvvigionamento di pianificare la produzione in modo più efficace. Se disponi di un disegno di un componente per orologio, inviacelo per una revisione del processo e un preventivo.


Condividi:
Componenti personalizzati in ceramica isolante per sonde wireless di termometri per carne
Esempi di materie prime MIM per lo stampaggio a iniezione dei metalli