

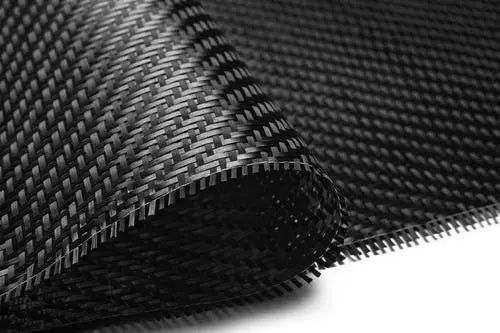
탄소 섬유 복합재는 보강상과 매트릭스상의 두 부분으로 구성됩니다. 매트릭스상은 응력을 전달하는 역할을 합니다. 일반적으로 금속, 세라믹, 수지 중합체 등으로 구성됩니다. 대부분의 경우 탄소 섬유 복합재는 열경화성 에폭시 수지를 매트릭스로 주로 사용합니다. 보강상은 연속 섬유, 장섬유(<30mm), 단섬유(<6mm), 위스커(마이크로-나노 수준) 등의 형태를 띱니다. 주요 기능은 하중을 지지하는 것입니다. 대부분의 경우 연속 섬유가 사용됩니다. 연속 섬유는 하나의 전체 섬유 형태로 구성됩니다. 모든 탄소 섬유 복합재 중에서 연속 섬유로 에폭시 수지를 보강한 복합재의 기계적 특성이 가장 우수합니다. 예를 들어 일반 등급 T300 탄소 섬유 복합재의 일방향 인장 강도는 약 1700MPa이며, 군수 산업, 항공우주 및 기타 분야의 하중 지지 구조 부품에 널리 사용됩니다.
현재 시중의 탄소 섬유 복합재는 주로 탄소 섬유 프리프레그로 제조됩니다. 프리프레그는 먼저 탄소 섬유를 같은 방향으로 배열한 다음 수지 함침 방식으로 탄소 섬유를 시트 형태로 변환한 것입니다. 장섬유 또는 단섬유는 연속 탄소 섬유를 일정한 길이의 짧은 필라멘트로 절단한 다음, 일정한 비율에 따라 단섬유를 수지 또는 열가소성 플라스틱(CFRTP)에 혼합하고, 여러 공정 방법을 통해 섬유와 매트릭스 수지 사이에 효과적인 결합을 형성하여 열가소성 탄소 섬유 복합재를 합성하는 공정을 의미합니다.

탄소 섬유의 형태와 매트릭스 재료의 특성에 따라 탄소 섬유 복합재의 성능도 크게 달라집니다. 생산 공정은 섬유 형태와 수지 종류에 따라 결정됩니다. 핸드 레이업, 와인딩, 진공 백 오토클레이브, 반응 사출 성형, 수지 이송 성형, CFRTP 펠릿 사출 성형 등 다양한 방법을 선택하여 탄소 섬유 복합재 제품을 합성할 수 있습니다.
연속 탄소 섬유로 에폭시 수지를 보강한 복합재는 주로 성형, 핸드 레이업, 와인딩 및 진공 백 오토클레이브 방식으로 생산됩니다. 예를 들어 핸드 레이업의 일반적인 작업 과정은 먼저 금형에 이형지를 깔고, 젤 코트를 도포한 다음, 보강재를 설계에 필요한 형태로 절단하여 가지런히 배치하고, 준비된 수지를 도포하는 것입니다. 수동 롤러를 사용하여 기포를 제거한 후 최종적으로 경화 및 성형합니다. 핸드 레이업 방식은 FRP 성형 기술을 기반으로 개발된 수작업 방식입니다.

와인딩 방식 와인딩 방식은 고품질 파이프 압력 용기와 다양한 셸의 제조에 널리 사용됩니다. 주로 CNC 와인딩 기계를 사용하여 코어 금형 위에 연속 탄소 섬유를 감습니다. 와인딩 방식은 습식 와인딩과 건식 와인딩의 두 가지 유형으로 나눌 수 있습니다. 습식 와인딩은 생산 현장에서 먼저 준비된 수지 용액에 섬유를 함침한 다음 감는 방식입니다. 건식 와인딩은 B-stage 프리프레그 얀을 사용하여 감습니다. 일반적으로 와인딩 패턴은 제품의 성능 요구 사항에 따라 설계됩니다. 와인딩 성형은 널리 사용되는 성형 방식이지만, 매트릭스로 열경화성 수지를 사용하는 복합재에만 적합합니다.
CFRTP 펠릿 사출 성형은 일반적으로 플라스틱 개질 산업에 속하며, 탄소 섬유 분말을 PP, PC, PA, PEEK 등의 열가소성 플라스틱에 분산시키는 방식입니다. 탄소 섬유 분말의 비율은 약 5%-30%이며, 플라스틱의 기계적 특성을 향상시킬 수 있습니다. 공정이 간단하고 생산이 편리하며 비용이 낮고, 플라스틱에 따라 강도가 일반적으로 150MPa를 초과하지 않기 때문에 다양한 산업용 기기와 전기 장비 하우징에 널리 사용되어 왔습니다.
따라서 탄소 섬유는 형태와 생산 공정에 따라 최종 기계적 특성도 크게 달라집니다. 압축 성형 방식으로 생산된 연속 탄소 섬유 복합재의 강도는 사출 성형 제품의 약 10배입니다.
피드백 보내기
사이드바
기록
저장됨


공유:
초경 진공 소결 기술
분말 야금에서의 사이징: 부품의 정형 보장