

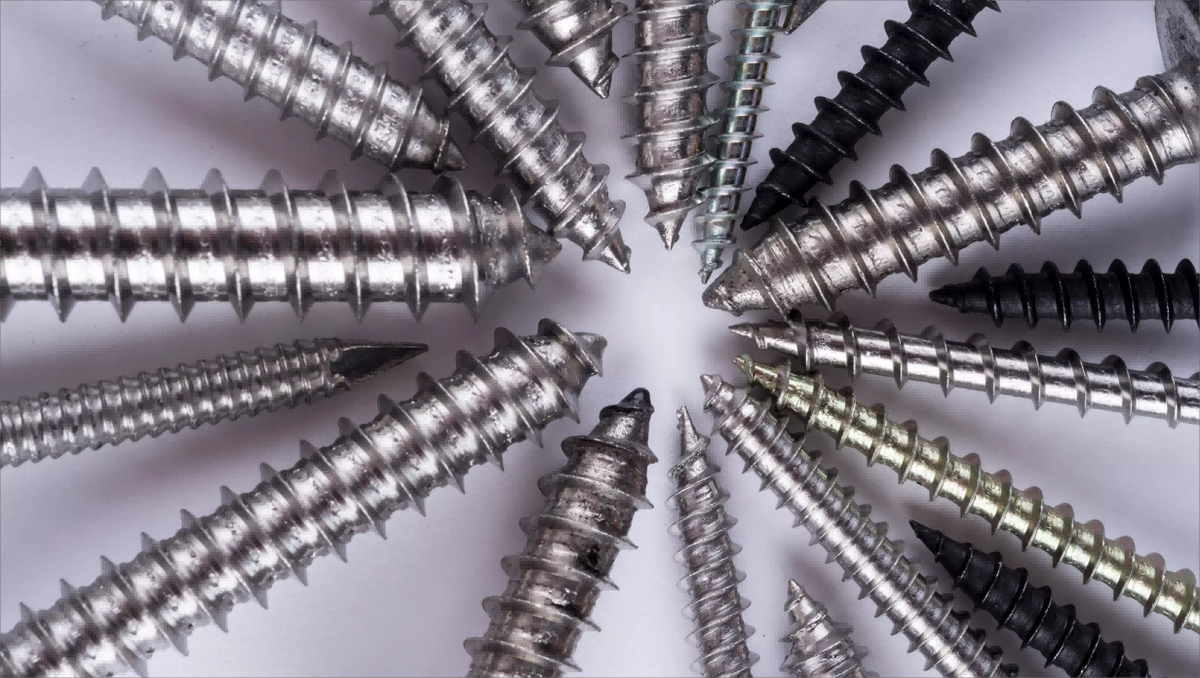
Костные винты являются наиболее распространенными фиксирующими устройствами общего назначения. Они могут быть единственным оборудованием, используемым в репаративной или реконструктивной хирургии.

Чаще всего они используются с другими аппаратными устройствами, особенно с пластинами, для фиксации соответствующего устройства к кости.
Факты и характеристики компонентов
Стержень костного винта (диаметр обычно 4–12 мм (0,157–0,472 дюйма) обычно изготавливается из титана (Ti6Al4V ELI) или нержавеющей стали (316LVM).
Характеристики:
-
1. Длинные и тонкие компоненты различных размеров.
-
2. Крепление — сложная задача в субшпинделе.
-
3. Серийное производство обычно от 30 до 1000 штук.
-
4. Резьба, обработанная вихревым способом.
Резьба костного винта обрабатывается производительным и безопасным способом, что обеспечивает хорошее качество поверхности и высокую точность размеров.
При обработке головки винта достигается хороший стружкоотвод и безопасный процесс.
Задача обработки состоит в том, чтобы избежать образования заусенцев на фрезерованных элементах вершины при выполнении операции вихревого нарезания резьбы.
Преимущества
1. Хорошее качество поверхности.
2. Безопасный процесс

Решение для обработки
1. Поворот кончика
2. Фрезерование пазов
3. Вращение кончика резьбы (подробнее см. ниже).
4. Проход для снятия заусенцев фрезой.
5. Вращение нити завершено.
Обработку длинной и тонкой резьбы предпочтительно производить вихревым способом во избежание изгибов и вибраций.
Качество резьбы становится проблемой, когда при навивании резьбы используются большие подачи. Фасеты — распространенная проблема.
При изменении диаметра резьбы необходимо изменить и угол установки вращающегося кольца.


Делиться:
Медицинское оборудование и производство, революция в здравоохранении
Запасные части для минимально инвазивных хирургических инструментов по индивидуальному заказу