

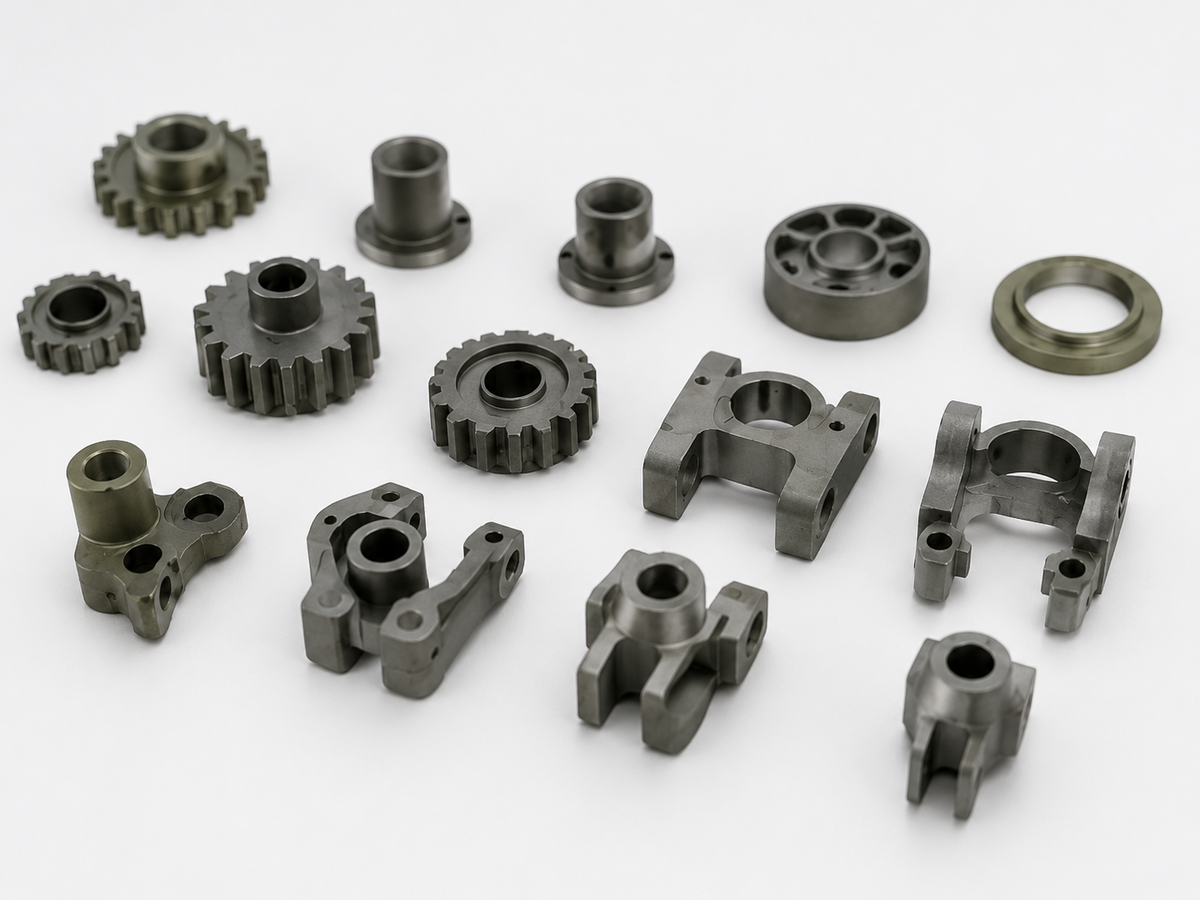
Сталь — одно из самых широко используемых семейств материалов в литье металлов под давлением (MIM). Она предлагает удачное сочетание прочности, коррозионной стойкости, износостойкости и экономической эффективности для небольших сложных деталей. Однако не все марки сталей для MIM ведут себя одинаково. Для детали медицинского инструмента, миниатюрного запорного механизма и износостойкой шестерни могут потребоваться разные марки стали.
Для инженеров, оценивающих сталь для литья металлов под давлением, главный вопрос заключается не просто в том, можно ли отлить сталь. Вопрос в том, какая марка стали обеспечит требуемые свойства после удаления связующего, спекания и любой последующей обработки.
В этом руководстве сравниваются распространенные марки стали для MIM, объясняются производственные факторы, влияющие на эксплуатационные характеристики, и показано, когда литье стали под давлением является лучшим выбором, чем традиционная механическая обработка.
Что такое литье стали под давлением?
Литье стали под давлением — это производственный процесс, используемый для изготовления относительно небольших металлических деталей со сложными трехмерными элементами. Мелкий стальной порошок смешивается с полимерным связующим для создания формуемой шихты (фидстока). Смесь впрыскивается в пресс-форму, связующее удаляется, а оставшийся порошок спекается при высокой температуре, образуя плотную стальную деталь.
Полученная деталь — это не компонент с пластиковым покрытием и не отливка из расплавленной стали. Связующее служит лишь временным вспомогательным средством обработки и в значительной степени удаляется до получения конечной детали.
MIM позволяет объединить такие элементы, как ребра, пазы, небольшие отверстия, выступы и нерегулярные профили, в одну деталь, близкую к конечной форме (near-net-shape). Это уменьшает объем удаления материала по сравнению с механической обработкой сложной детали из прутковой заготовки. Это также означает, что при проектировании необходимо учитывать литье, удаление связующего и предсказуемую усадку при спекании.
Литье стали под давлением наиболее привлекательно, когда геометрия сложная, конструкция стабильна, а объем заказа достаточен, чтобы оправдать инвестиции в оснастку.

Распространенные марки стали для литья металлов под давлением
Выбор материала должен начинаться с анализа рабочей среды и основных функций компонента. Нержавеющие стали обычно используются там, где важна коррозионная стойкость, в то время как низколегированные стали могут быть полезны для механических деталей, подвергаемых термообработке, для которых не требуется коррозионная стойкость нержавеющей стали.
| Марка стали для MIM | Основное преимущество | Типичное применение | Основной нюанс |
|---|---|---|---|
| Нержавеющая сталь 316L | Коррозионная стойкость и пластичность | Фурнитура медицинских изделий, фитинги, небольшие корпуса | Ниже твердость и прочность по сравнению с закаливаемыми марками |
| Нержавеющая сталь 17-4PH | Более высокая прочность за счет дисперсионного твердения | Рычаги, защелки, точные конструкционные детали | Необходимо указывать итоговое состояние термообработки |
| Нержавеющая сталь 420 | Твердость и износостойкость после термообработки | Компоненты инструментов, изнашивающиеся детали, механические замки | Коррозионная стойкость более ограниченна, чем у 316L |
| Нержавеющая сталь 440C | Высокая твердость и износостойкость | Прецизионные износостойкие элементы, компоненты инструментов | Требуется проверка ударной вязкости и изменения размеров после закалки |
| Нержавеющая сталь 430L | Магнитные свойства и стандартные характеристики нержавеющей стали | Магнитная или функциональная фурнитура | Менее пригодна для воздействия агрессивной коррозионной среды |
| Низколегированная сталь 4605 / 4140 | Прочность после термообработки и экономичность | Шестерни, кулачки, собачки, механические соединения | Обычно требуется антикоррозионная защита во влажных условиях |
Это лишь общие рекомендации по выбору материала, а не взаимозаменяемые спецификации. Доступность фидстока, достижимые свойства, требования к поверхности и реакция на термообработку должны быть согласованы с производителем.
Нержавеющая сталь 316L: когда коррозионная стойкость на первом месте
316L — распространенный выбор для небольших компонентов, подвергающихся воздействию влаги, чистящих средств или сред, где важна чистота поверхности нержавеющей стали. Низкое содержание углерода помогает ограничить сенсибилизацию, а сплав обладает хорошей пластичностью при правильной обработке.
Типичное применение включает механизмы хирургических инструментов, компоненты медицинского оборудования, детали управления потоками жидкости и прецизионную фурнитуру. Для таких применений конечное состояние поверхности может быть так же важно, как и марка материала. При необходимости можно указать полировку, очистку и пассивацию.
316L — не лучший выбор, когда детали требуется очень высокая твердость или износостойкость. Она обычно не упрочняется обычной закалкой и отпуском. Если конструкция определяется прежде всего несущей способностью, а не коррозионной стойкостью, 17-4PH может стать более подходящим вариантом.
Нержавеющая сталь 17-4PH: для более прочных конструкционных компонентов
17-4PH — это нержавеющая сталь дисперсионного твердения, используемая для небольших деталей, которые должны выдерживать нагрузку, сохранять форму или сопротивляться деформации. Термообработка может повысить прочность и твердость, делая материал полезным для запорных деталей, рычагов, небольших кронштейнов и других механических компонентов.
Для деталей 17-4PH, изготовленных методом MIM, недостаточно просто указать «17-4PH» на чертеже. Также должны быть определены состояние термообработки, требования к твердости или прочности и метод контроля. Различные режимы старения обеспечивают разные комбинации свойств.
17-4PH обладает хорошей коррозионной стойкостью, но ее не следует автоматически считать эквивалентной 316L в хлоридсодержащих или иных агрессивных средах. Материал должен быть выбран исходя из фактических условий эксплуатации.
Нержавеющие стали 420 и 440C: для твердости и износостойкости
Когда основным требованием является постоянный контакт, скольжение или сохранение остроты кромок, стоит обратить внимание на мартенситные нержавеющие стали, такие как 420 и 440C. В отличие от 316L, эти марки можно упрочнить с помощью соответствующей термообработки.
MIM 420 может быть полезна для небольших износостойких механизмов и деталей инструментов. 440C можно рассматривать там, где требуется еще более высокая твердость, но обратной стороной может стать снижение ударной вязкости и более сложный процесс обработки.

Термообработка также может изменить размеры. Конструкторам следует определить опорные поверхности, критические отверстия или сопрягаемые поверхности, которые могут потребовать окончательной шлифовки или чистовой обработки на станках с ЧПУ после закалки. Ни одну из этих марок не следует выбирать только потому, что она помечена как «нержавеющая»; коррозионную стойкость необходимо проверять в соответствии с условиями применения.
Низколегированные стали 4605 и 4140: для функциональных механических деталей
Низколегированные стали для MIM часто рассматриваются для изготовления шестерен, кулачков, собачек, компонентов приводов и других деталей, где механическая прочность и реакция на термообработку важнее, чем коррозионная стойкость нержавеющей стали.
Марки, такие как 4605 и 4140, после соответствующей термообработки могут обладать полезными прочностными характеристиками и твердостью. В приложениях, подвергающихся воздействию влаги или агрессивных сред, может потребоваться гальваническое покрытие, окраска или иная защитная отделка.
Хотя эти материалы могут быть экономически эффективными, самая дешевая порошковая смесь не всегда означает самую дешевую готовую деталь. Дополнительная термообработка, покрытие, контроль деформаций или вторичная механическая обработка могут существенно изменить общую стоимость.
Как марка стали влияет на эксплуатационные характеристики деталей MIM
Свойства детали, изготовленной методом MIM, зависят не только от номинального химического состава сплава. Характеристики порошка, контроль удаления связующего, условия спекания, итоговая плотность и постпроцессинговая обработка — все это влияет на готовую деталь.
Плотность и механическая прочность
Хорошо контролируемые процессы MIM позволяют производить стальные детали с высоким процентом теоретической плотности. Обычно указываемый диапазон составляет около 96–99%, хотя достижимый результат варьируется в зависимости от сплава, геометрии и условий процесса.
Высокая плотность способствует хорошим механическим характеристикам, но не гарантирует, что деталь MIM будет иметь точно такую же усталостную прочность, ударную вязкость или состояние поверхности, как деталь из кованой стали или проката. Для критически важных или высоконагруженных узлов инженерам следует запрашивать данные для соответствующей марки стали и условий процесса, а не использовать общие справочные значения для кованой стали.
Коррозионная стойкость
Коррозионное поведение зависит от состава сплава, а также от того, как деталь обрабатывалась и доводилась до готовности. Например, на характеристики могут влиять загрязнение углеродом или кислородом в процессе производства, остаточная пористость и состояние поверхности. Марки нержавеющей стали следует сравнивать с учетом ожидаемого воздействия чистящих средств, соли, влажности или химических веществ при эксплуатации.
Для регулируемых или критически важных по коррозии отраслей рассмотрите, нужны ли проекту испытания на коррозию, проверка пассивации или соблюдение специфических требований к чистоте поверхности.
Термообработка и финишная отделка
Стальные детали могут потребовать старения, закалки и отпуска, полировки, пассивации, гальванического покрытия или прецизионной механической обработки после спекания. Эти операции — не просто косметические. Они могут определять конечную твердость, коррозионную стойкость, сопряжение с другими деталями и общую функциональность.
Вот почему сталь для литья металлов под давлением следует специфицировать как конечное состояние материала, а не просто как марку порошка.
Рекомендации по проектированию стальных деталей для MIM
Хорошая конструкция стальной детали для MIM должна успешно проходить этап литья и оставаться стабильной в процессе удаления связующего и спекания. Многие производственные проблемы возникают из-за элементов, которые выглядят простыми в CAD-модели, но их трудно заполнить, поддержать или обеспечить их равномерную усадку.
Учет усадки при спекании
Стальные детали MIM значительно сжимаются по мере уплотнения во время спекания. Диапазон линейной усадки около 15–20% часто используется в качестве раннего ориентира при проектировании, но фактический коэффициент зависит от содержания твердых частиц в фидстоке, сплава, конструкции пресс-формы и условий процесса.
Пресс-форма проектируется с увеличенными размерами, чтобы компенсировать эту усадку. Инженерам не следует вручную увеличивать каждый размер чертежа на универсальный процент; команда разработчиков оснастки должна определить коэффициент для конкретного материала и процесса.
Например, переход с 316L на 17-4PH может потребовать пересмотра коэффициента усадки и размеров, даже если геометрия остается прежней.
Поддерживайте относительно постоянную толщину стенок
Значительные изменения толщины сечения могут привести к неравномерному удалению связующего и поведению при спекании, повышая риск деформации, трещин или внутренних дефектов. Плавные переходы, галтели и грамотно спланированные поддерживающие элементы обычно эффективнее, чем резкие изменения между очень тонкими и толстыми сечениями.
Для некоторых конструкций возможна толщина стенки около 0,5 мм и более, но это не является универсальным минимумом. Значение имеют путь течения, материал, локальная геометрия, конструкция формы и объем производства. Толстые сплошные сечения также требуют тщательного контроля, поскольку удаление связующего становится сложнее по мере увеличения пути диффузии.
Проектируйте элементы, которые можно отлить и извлечь
MIM может уменьшить потребность в механической обработке сложных элементов, но он не свободен от ограничений оснастки. Глубокие поднутрения, узкие внутренние каналы, острые внутренние углы и неудачное расположение линии разъема могут потребовать специальных механизмов пресс-формы или изменений в конструкции.
Уклоны, расположение впускных каналов (литников), стратегия выталкивания и места расположения следов от толкателей должны быть продуманы до изготовления формы. Элементы, которые невозможно сформировать экономически выгодно, лучше добавить посредством последующей механической обработки.
Назначайте допуски в зависимости от функции
Для предварительного планирования иногда используются допуски на размеры после спекания в диапазоне примерно ±0,3–0,5% от размера. Окончательный допуск сильно зависит от материала, направления измерения, геометрии и возможностей процесса.
Например, размер 20 мм при ±0,3% соответствует ±0,06 мм. Это иллюстрация процентного соотношения, а не гарантия того, что конкретный размер 20 мм может быть изготовлен с таким допуском.
Отверстия под подшипники, уплотнительные поверхности, прецизионные резьбы и базовые поверхности для выравнивания могут потребовать обработки на станках с ЧПУ или шлифовки после спекания. Экономически эффективный чертеж обычно ограничивает допуски только для тех элементов, которые действительно влияют на функциональность.

Где используются стальные компоненты MIM?
Литье стали под давлением особенно полезно для компонентов, сочетающих небольшие размеры, сложную форму и потребность в серийном производстве.
Медицинское и лабораторное оборудование. Небольшие механизмы инструментов, коннекторы и механическая фурнитура могут использовать преимущества коррозионной стойкости 316L или прочности 17-4PH. Прослеживаемость материала, чистота, совместимость со стерилизацией и нормативные требования к устройству по-прежнему требуют независимой проверки. Более широкий обзор см. в нашем руководстве по производству медицинских деталей.
Промышленная автоматизация и робототехника. Миниатюрные защелки, шестереноподобные компоненты, запорные механизмы и звенья захватов могут быть подходящими, если их геометрия требует многократных настроек станка при механической обработке. Требуемая марка стали зависит от износа, нагрузки, рабочей среды и ожидаемого срока службы. Родственные применения освещены в нашей статье о роботизированных захватах и исполнительных механизмах.
Автомобильные и механические узлы. Небольшие кулачки, собачки, крепежные детали и компоненты трансмиссии являются возможными кандидатами для MIM, когда объем производства оправдывает использование специальной оснастки. Для этих применений можно рассматривать термообработанные низколегированные стали при соблюдении требований к прочности, усталости и валидации.
Электроника и точные инструменты. Литье стали под давлением позволяет производить кронштейны, детали коннекторов, компоненты петель и компактные механические части с повторяющимися элементами. Конструкторам следует подтвердить магнитные свойства, условия коррозионного воздействия и требования к декоративной отделке перед выбором марки нержавеющей стали.
Ни одна отрасль не делает MIM автоматически правильным процессом. Геометрия, количество, допуски и квалификационные требования по-прежнему определяют маршрут производства.
Литье стали под давлением vs. ЧПУ: что лучше?
Для небольших стальных деталей выбор между литьем под давлением и механической обработкой обычно является вопросом зрелости конструкции, сложности, объема и стоимости вторичных операций.
| Фактор принятия решения | Стальной MIM | ЧПУ обработка |
|---|---|---|
| Лучшее применение | Сложные детали серийного производства | Прототипы, меняющиеся конструкции, малые объемы |
| Первоначальные инвестиции | Требуется специальная оснастка | Обычно без специальной формы |
| Сложные 3D элементы | Можно объединить много элементов в одной детали | Может потребоваться несколько настроек или специнструмент |
| Использование материала | Формование, близкое к конечной форме, с минимальным удалением материала | Материал удаляется из цельной заготовки |
| Контроль размеров | Необходимо управлять усадкой при спекании | Строгий контроль прецизионных элементов |
| Изменения в конструкции | Изменения в оснастке могут быть дорогостоящими | Программы можно изменить проще |
| Вторичная обработка | Часто необходима для критических элементов | Механическая обработка — основная формообразующая операция |
| Экономика единицы продукции | Часто улучшается при увеличении объема | Часто привлекательна для малых партий |
Рассмотрим миниатюрную запорную деталь из 17-4PH с несколькими угловыми элементами. Если проекту нужно 30 прототипов, механическая обработка может быть более практичным вариантом, поскольку конструкция все еще проходит тестирование. Если та же утвержденная деталь будет производиться в гораздо больших количествах, MIM может сократить количество повторяющихся операций резания и настройки станков.
Не существует фиксированного объема заказа, при котором метод MIM становится выгоднее. Точка безубыточности зависит от стоимости пресс-формы, марки стали, геометрии детали, годовой потребности, риска брака и требований к финишной обработке. Варианты прототипирования и прецизионной финишной обработки представлены в разделе услуг по ЧПУ-обработке компании XY-Global.

Что определяет стоимость литья стали под давлением (MIM)?
Марка порошка — это лишь часть затрат. Инженерам и закупщикам следует оценивать весь производственный маршрут целиком, а не сравнивать только цены на сырье.
Оснастка и сложность детали влияют на первоначальные инвестиции. Дополнительные ползуны, сложные литники, высокие требования к внешнему виду или трудновыполнимые элементы для извлечения из формы могут увеличить стоимость оснастки.
Размер детали и толщина сечений влияют на расход материала, удаление связующего, время спекания и контроль деформаций. Компактную деталь с равномерными стенками легче обрабатывать, чем массивное изделие с толстыми сплошными участками.
Термическая и финишная обработка могут увеличить стоимость, особенно когда закаленный элемент должен соответствовать жестким размерным допускам. Полировка, пассивация, нанесение покрытий, механическая обработка и индивидуальный контроль должны быть включены в коммерческое предложение.
Объем заказа влияет на амортизацию оснастки. Более низкая цена за единицу продукции в серии может не компенсировать затраты на пресс-форму, если общий объем партии невелик или неопределен.
По этой причине литье стали под давлением лучше всего оценивать через общую стоимость готовой годной детали, включая затраты на оснастку и соблюдение требований к качеству.
Как составить запрос на расчет стоимости литья стали под давлением
Четкий запрос на коммерческое предложение делает сравнение материалов более обоснованным и снижает риск перепроектирования после начала изготовления оснастки. Перед отправкой проекта на оценку предоставьте:
-
3D-модель (CAD) и 2D-чертеж с указанием критических размеров и баз.
-
Предпочтительную марку стали или требуемые показатели прочности, твердости, износостойкости и коррозионной стойкости, если выбор марки еще открыт.
-
Условия эксплуатации, рабочие нагрузки и любые важные требования по очистке или стерилизации.
-
Ожидаемое количество прототипов, годовой объем производства и прогнозируемый жизненный цикл изделия.
-
Необходимые виды постобработки, такие как старение, пассивация, гальваническое покрытие или прецизионная мехобработка.
-
Требования к контролю, испытаниям, сертификации материалов и прослеживаемости.
Для ответственных деталей указывайте соответствие материала согласованному стандарту MIM, а не просто химическому составу аналогичной деформируемой стали. Релевантные стандарты включают ASTM B883 для материалов, полученных литьем под давлением, и MPIF Standard 35-MIM. Последняя редакция MPIF 35-MIM была выпущена в 2025 году; требования должны быть подтверждены в соответствии с актуальным стандартом и техническим заданием проекта.
Ранняя оценка технологичности конструкции (DFM) также должна выявить поверхности, требующие припусков на мехобработку, и элементы, склонные к деформации при спекании.
Часто задаваемые вопросы
Какая сталь чаще всего используется при литье под давлением?
Нержавеющие стали 316L и 17-4PH являются наиболее распространенным выбором. 316L часто выбирают из-за коррозионной стойкости и пластичности, а 17-4PH используют, когда требуется повышенная прочность. Закаливаемые марки, такие как 420 и 440C, а также низколегированные стали (например, 4605) также применяются для специфических механических задач.
Такие же прочные литые стальные детали, как и механически обработанные?
MIM позволяет производить плотные стальные детали с хорошими механическими свойствами, но их характеристики не всегда идентичны деформируемой или кованой стали. Важны сплав, итоговая плотность, термообработка, геометрия и условия нагружения. Инженерам следует сравнивать протестированные свойства для конкретного состояния MIM, особенно для усталостно-нагруженных или ответственных компонентов.
Каковы типичные допуски при литье стали под давлением?
Предварительная оценка для общих размеров после спекания обычно составляет около ±0,3–0,5%, однако этот диапазон не следует считать универсальной гарантией процесса. Фактические возможности определяются стратегией оснастки, геометрией детали, маркой стали и поведением материала при спекании. Критически важные элементы могут потребовать дополнительной мехобработки для достижения заданных допусков.
Поддержка производства изделий методом стального MIM от XY-Global
Выбор правильной марки стали — это только первый шаг. Успешный проект также требует практической обратной связи по DFM, подходящего подхода к оснастке, контролируемой постобработки и четких требований к контролю.
В XY-Global мы оказываем поддержку в изготовлении прецизионных металлических компонентов, помогая с выбором технологии производства, инженерным анализом, ЧПУ-обработкой и сопровождением проектов MIM. Мы поможем оценить, что лучше подходит для конкретной детали: стальной MIM, ЧПУ-обработка или их сочетание.
Если вы разрабатываете небольшой стальной компонент, свяжитесь с XY-Global, предоставив ваши чертежи, ожидаемые объемы, требования к материалам и подробности применения. Наша команда проанализирует основные производственные аспекты до того, как проект перейдет к этапам создания оснастки или серийного производства.


Делиться:
Калибровка в порошковой металлургии: назначение, этапы и допуски