


Допуск — это допустимое отклонение измерения от эталонного измерения. Использование допусков помогает обеспечить простоту использования конечного продукта,

Допуски могут применяться ко многим различным единицам. В промышленном производстве мы в основном говорим о допусках, которые применяются к линейным, угловым и другим физическим размерам.
Однако, независимо от используемых единиц, допуск на чертеже представляет собой приемлемый диапазон измерений от контрольной точки (номинала).
При отсутствии указанного допустимого допуска производитель будет стараться придерживаться этого значения, которое мы называем стандартным допуском, но будут некоторые отклонения из-за возможностей машины, настройки, возможностей оператора и т. д. Отклонения обычно делятся на верхние и нижние отклонения.

Например, чертеж указывает 9,75 как минимально допустимый размер и 10,25 мм как максимально допустимый размер. Таким образом, общий «пространство погрешности» остается тем же самым — 0,5 мм — но может отклоняться от номинального значения на 0,25 мм.
Таким образом, допустимо изготовление детали, размеры которой укладываются в диапазон от 9,75 до 10,25 мм.
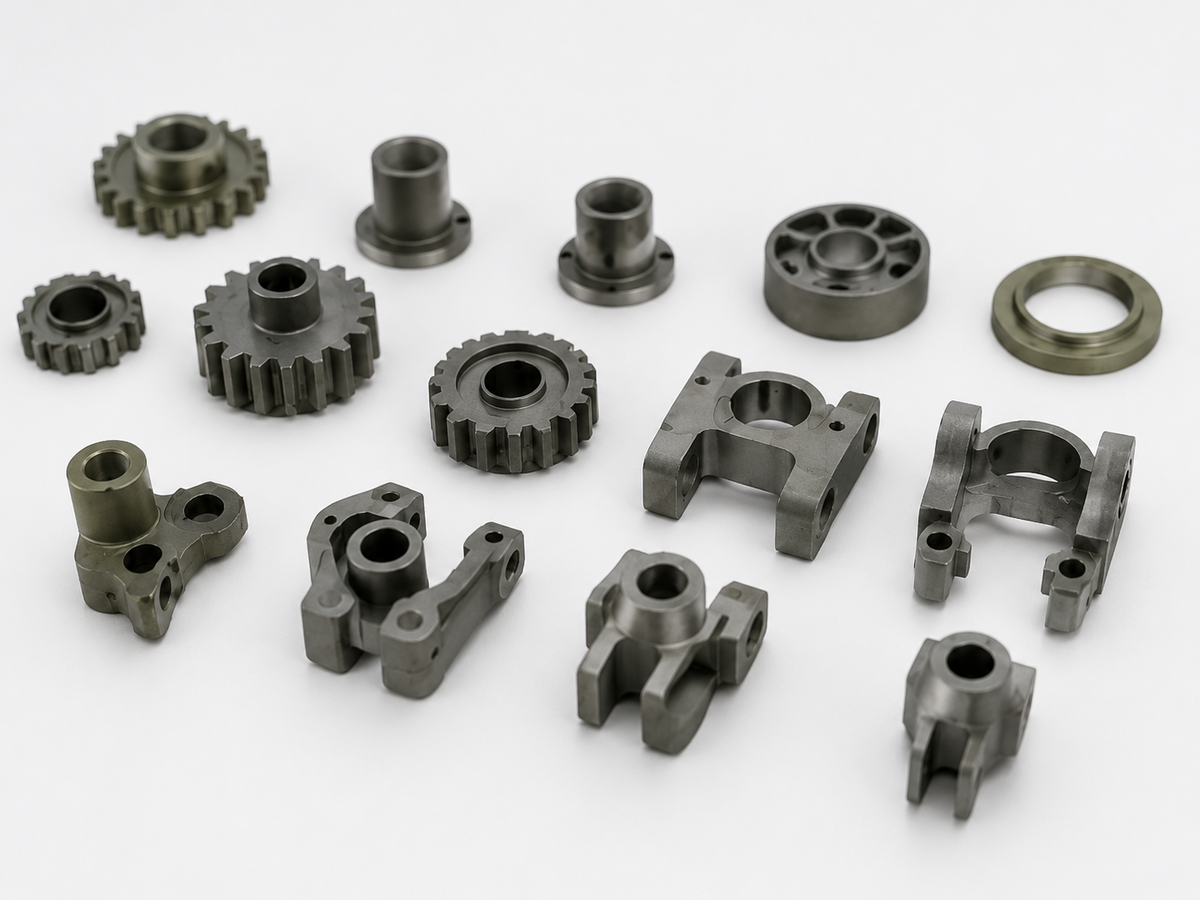
Допуск MIM — это значение допуска, которого можно достичь при литье металла под давлением после процесса впрыска и спекания. Обычно достигаемый допуск MIM составляет +/-0,3% (т. е. 1,000" +/-.003").
Диапазон допуска: Допуск на размер обычно составляет 0,3%~0,5% от размера. Например, если размер детали составляет 25 мм, допуск может быть около ±0,75 мм.
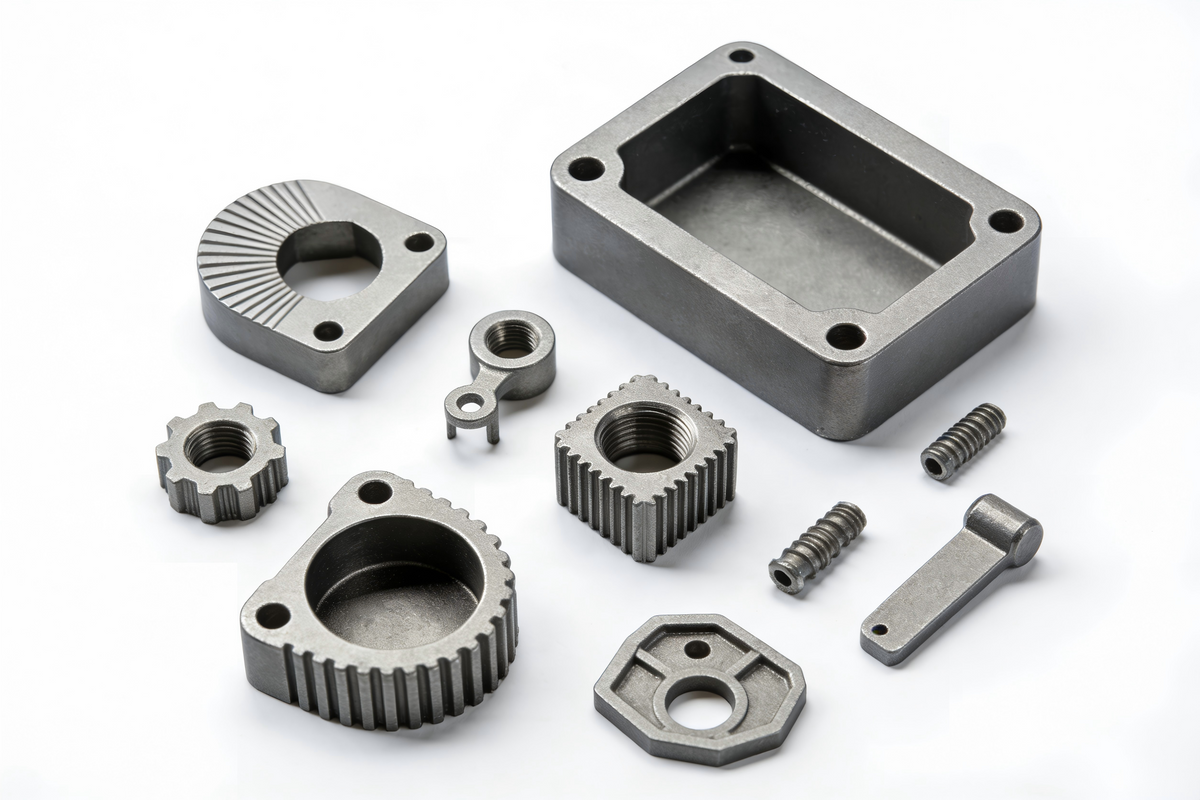
Область применения: MIM-процесс подходит для производства малогабаритных, высокоточных деталей. Максимальный размер не превышает 150 мм, а типичный вес детали составляет 10~15 г, наиболее ценная часть менее 50 г, а максимальная не превышает 300 г.
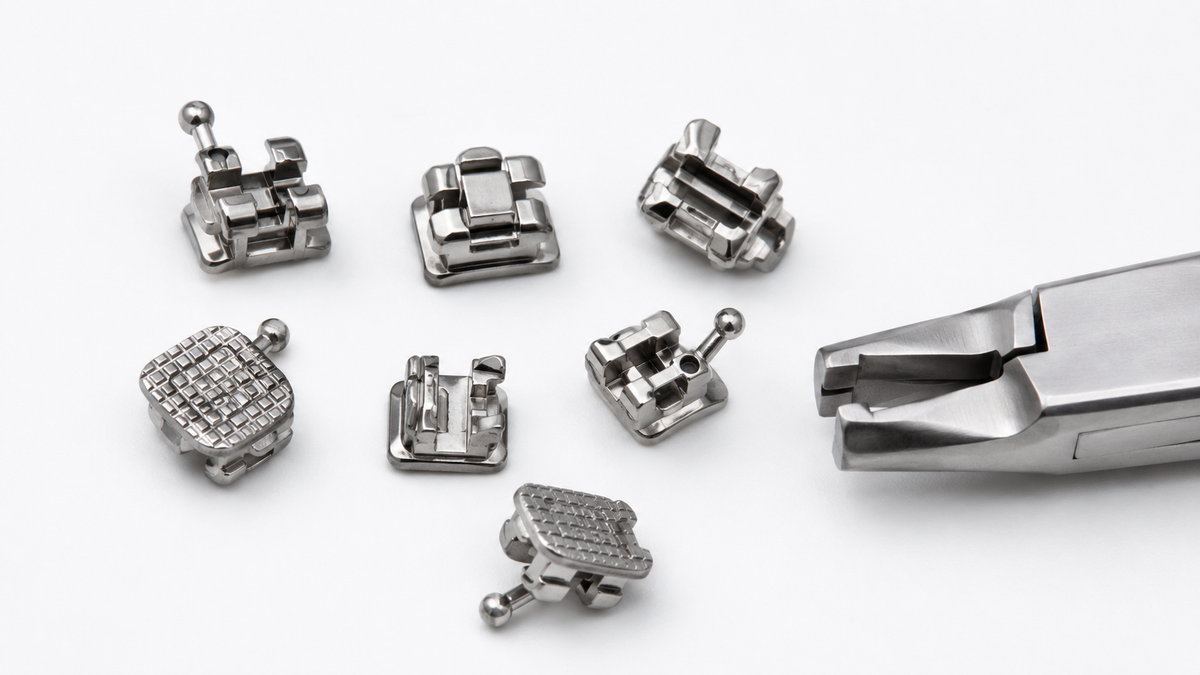
Такой диапазон допусков делает процесс MIM особенно подходящим для производства небольших, точных и сложных трехмерных металлических деталей, особенно подходящих для бытовой электроники, автомобильных деталей, медицинских приборов, электроинструментов, промышленного оборудования и предметов повседневного спроса.
Следует отметить, что если размер детали слишком большой, то допуск станет больше, и она может не соответствовать требованиям конструкции, или потребуется дополнительная вторичная обработка, например механическая, что увеличит стоимость.
Однако из-за различных факторов, таких как различные материалы, конструкции, структуры компонентов MIM, структуры пресс-форм, расположение линий разъема, расположение литников и т. д., допуск может быть меньше или больше диапазона +/-0,3% в реальном производственном процессе.
XY MIM может быть впоследствии обработана с помощью ЧПУ для обеспечения проектных допусков чертежа и удовлетворения ваших индивидуальных потребностей.

Делиться:
Карбидные огнеупорные материалы – от синтеза до готовой продукции
Прецизионная обработка керамических деталей