

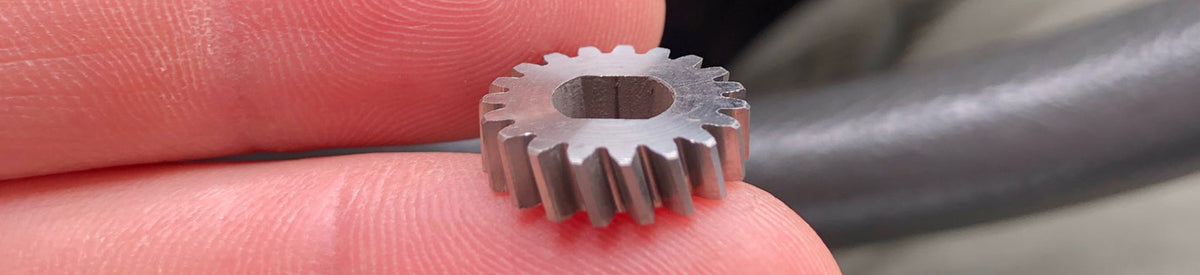
Esaminiamo il processo di produzione degli ingranaggi minuscoli. Nel 1973 scoppiò in Giappone la crisi petrolifera. Il governo esortò le aziende di tutto il Paese a ridurre i consumi energetici. Motoo Matsuura, direttore generale di Japan Shuken Co., Ltd., una piccola azienda produttrice di ingranaggi nella prefettura di Aichi, vide nuove opportunità commerciali in questa crisi: il risparmio energetico sarebbe diventato una tendenza. Riteneva che tutti i prodotti sarebbero diventati sempre più piccoli e che, per ridurre le dimensioni dei prodotti, fosse innanzitutto necessario ridurre le dimensioni dei loro componenti.

All'epoca, il più piccolo ingranaggio metallico producibile dalla stessa industria in Giappone pesava circa un centesimo di grammo e veniva spesso utilizzato negli orologi. Motoo Matsuura acquistò più di 50 orologi Seiko e Citizen e li smontò uno per uno per verificare se fosse possibile sostituirli con ingranaggi in plastica e produrre ingranaggi più piccoli.
Nel 1986, Shuken riuscì finalmente a sviluppare un ingranaggio in gomma ultraminiaturizzato del peso di un millesimo di grammo. Ricoh, Casio e altre aziende orologiere si recarono spontaneamente presso Shuken Co., Ltd. e firmarono accordi di collaborazione. Motoo Matsuura, però, non era soddisfatto. Poco dopo, Shuken sviluppò con successo un ingranaggio del peso di un diecimillesimo di grammo. Alcuni artigiani giapponesi dissero che, se Shuken fosse riuscita a produrre un ingranaggio del peso di un centomillesimo di grammo, sarebbe stato un vero successo. «D'accordo, facciamo un altro salto e produciamo un ingranaggio del peso di un centomillesimo di grammo», accettò la sfida Motoo Matsuura.
Nel maggio 1988 nacque l'ingranaggio del peso di un centomillesimo di grammo. Il famoso gruppo svizzero Swatch Watch Group, il produttore britannico di componenti automobilistici EMI e altre aziende firmarono accordi con Shuken e inoltrarono ordini. Non avendo concorrenti, Shuken praticamente non lasciava agli acquirenti alcuna possibilità di contrattare. In seguito, l'ingranaggio del peso di un centomillesimo di grammo fu utilizzato gradualmente in fotocamere miniaturizzate, videocamere, telefoni cellulari e computer speciali; successivamente, venne acquistato in grandi quantità dai governi di vari Paesi e utilizzato in mini-aeromobili da ricognizione per ridurne il peso e facilitarne il funzionamento.

Nell'agosto 2002, Shuken produsse un ingranaggio del peso di un milionesimo di grammo. Viene chiamato ingranaggio in polvere, ha un diametro di 0,15 mm e una larghezza massima di 0,08 mm. L'intera superficie dell'ingranaggio è all'incirca uguale all'area della sezione trasversale di un capello. Tuttavia, anche su un ingranaggio così piccolo sono presenti 5 denti distribuiti uniformemente, che possono funzionare come quelli degli ingranaggi ordinari. Bastano 3,5 secondi per produrre 4 ingranaggi di questo tipo alla volta. Come aveva previsto Matsuura, questo ingranaggio in polvere è oggi installato dai medici di diversi importanti ospedali statunitensi nella sezione anteriore di vasi sanguigni artificiali in fibra, per pulire i vasi sanguigni cerebrali dei pazienti colpiti da infarto cerebrale, diventando un importante dispositivo medico per salvare vite umane.
Lo sviluppo della produzione di microingranaggi non si è fermato qui. Con il continuo sviluppo della società e delle applicazioni pratiche.
Metodi di produzione dei microingranaggi

Per quanto riguarda i motori di azionamento, sono stati prodotti micromotori con un diametro del rotore di 0.5mm e un diametro esterno di alcuni millimetri. Tuttavia, a causa dell'elevata velocità e della bassa coppia di questi micromotori, per sfruttarne appieno le prestazioni è necessario un microriduttore con un rapporto di trasmissione di diverse centinaia tra il motore e il carico (attuatore). Tra i vari meccanismi di trasmissione, la trasmissione a ingranaggi è la più utilizzata. Pertanto, per miniaturizzare il riduttore, è necessario miniaturizzare l'ingranaggio.
Lavorazione per dentatura a creatore
Gli ingranaggi vengono solitamente tagliati su una dentatrice a creatore utilizzando un creatore. Quando si lavorano microingranaggi (inferiori a m0.1), il profilo dentato del creatore deve essere lavorato con estrema precisione. Poiché il profilo dei denti è piccolo, oltre all'errore del profilo dentato del creatore, anche il fuori centro del foro del creatore, il fuori piano della faccia frontale, il passo e altri errori influiranno notevolmente sulla precisione del microingranaggio. La precisione e la rigidità della dentatrice, del mandrino del pezzo, del mandrino utensile, del meccanismo di indicizzazione del pezzo e del dispositivo di fissaggio del pezzo utilizzati per la lavorazione, nonché la precisione di montaggio del creatore e del pezzo, influiranno sulla precisione di produzione dei microingranaggi. È quindi necessario migliorare la precisione complessiva del sistema di produzione. Su questa base, selezionando materiali facili da lavorare, è più semplice produrre in serie microingranaggi con lo stesso modulo e diversi tipi.
Ingranaggi in plastica stampati a iniezione
Gli ingranaggi in plastica lavorati mediante stampaggio a iniezione vengono utilizzati soprattutto in applicazioni con carichi più leggeri, come macchine da ufficio ed elettrodomestici, poiché possono essere prodotti in serie in breve tempo. Negli ultimi anni, con il continuo miglioramento della tecnologia di stampaggio a iniezione e delle prestazioni dei materiali per stampaggio a iniezione, anche la precisione degli ingranaggi stampati a iniezione è migliorata notevolmente. La precisione degli ingranaggi stampati a iniezione e la tecnologia di stampaggio a iniezione sono entrambi fattori importanti che influenzano il metodo di stampaggio a iniezione. Nella realizzazione degli stampi vengono utilizzati principalmente il taglio a filo e la lavorazione a elettroerosione. Tuttavia, a causa dell'influenza di fattori quali il diametro del filo utilizzato e la distanza di scarica dell'elettrodo di formatura, il miglioramento della precisione degli stampi per microingranaggi è limitato. Lo stampo può essere realizzato anche mediante elettroformatura. L'ingranaggio di riferimento utilizzato per l'elettroformatura può essere migliorato mediante taglio o rettifica. L'ingranaggio di riferimento può essere ispessito mediante galvanica.
Metodo di produzione mediante sinterizzazione dei metalli
L'ingranaggio in metallo sinterizzato (ingranaggio da metallurgia delle polveri), formato mediante stampaggio ad alta pressione della polvere metallica nello stampo e successiva sinterizzazione e solidificazione ad alta temperatura, ha una resistenza meccanica superiore rispetto agli ingranaggi in plastica e viene utilizzato in condizioni di carico medio. Il metodo di stampaggio con stampo è adatto alla produzione in serie. Tuttavia, dopo la formatura nello stampo, il pezzo viene sinterizzato ad alta temperatura e si deforma notevolmente. Pertanto, per ottenere la precisione necessaria, l'ingranaggio deve essere sottoposto a lavorazione di precisione dopo la sinterizzazione. A causa del profilo dentato ridotto, la lavorazione di precisione dei microingranaggi è relativamente difficile e le particelle metalliche della polvere sono grandi, il che limita il miglioramento della precisione della forma e della finitura superficiale. Se lo stampo di formatura adotta il metodo di lavorazione elettrolitica dell'elettrodo con ingranaggio di riferimento menzionato sopra nello stampaggio a iniezione degli ingranaggi in plastica, la precisione dell'ingranaggio lavorato potrebbe migliorare.
Altri metodi di produzione
I microingranaggi possono essere prodotti mediante tecnologie di fabbricazione dei semiconduttori, fotolitografia o lavorazione laser. La fotolitografia può essere utilizzata per realizzare prototipi di microingranaggi di alcune decine di micrometri e i brocciatori possono ricavare ingranaggi interni, ecc. In futuro, la domanda di microingranaggi aumenterà e continueranno a emergere nuovi metodi di produzione e tecnologie per la produzione in serie.
Benvenuti nel nostro settore!Il nostro servizio vi soddisferà sicuramente.


Condividi:
Processo di stampaggio a microiniezione
Materiale in acciaio basso legato per iniezione di metallo - MIM 4605