

Quando “abbastanza simile” non è un'opzione, la produzione tradizionale spesso raggiunge un limite. Un produttore di dispositivi medicali lo ha imparato a proprie spese quando il suo design di pinza da 0,8 mm ha comportato una perdita impressionante del 15% a causa dei limiti intrinseci della pressofusione. In XY-Global eccelliamo nel colmare il divario tra progettazione complessa ed esecuzione impeccabile. Integrando l'analisi strumentale con lo stampaggio a iniezione di metallo (MIM) ad alta precisione, abbiamo trasformato una produzione fallimentare in una storia di successo ad alta resa, riducendo la percentuale di scarti al 2% e stabilendo un nuovo punto di riferimento per la costanza della qualità di livello chirurgico. Questo caso non riguarda soltanto MIM vs. pressofusione; è una vera lezione su come un'ingegneria mirata trasformi sfide produttive ad alto rischio in un vantaggio competitivo decisivo.
Definizioni fondamentali: stampaggio a iniezione di metallo (MIM) vs pressofusione
Prima di confrontare i due processi, è essenziale stabilire definizioni chiare e autorevoli. Sia lo stampaggio a iniezione di metallo sia la pressofusione sono metodi di produzione a forma netta o quasi netta, ovvero producono componenti con una lavorazione successiva minima, ma differiscono sostanzialmente per la gestione dei materiali, la meccanica del processo e l'ambito di applicazione.

Che cos'è lo stampaggio a iniezione di metallo (MIM)?
Lo stampaggio a iniezione di metallo (MIM) è un processo ibrido che combina la versatilità dello stampaggio a iniezione della plastica con l'integrità strutturale del metallo. Il processo consiste nel miscelare polveri metalliche fini (tipicamente di 5-20 micron) con un legante termoplastico per creare una “materia prima”, che viene quindi iniettata nella cavità dello stampo ad alta pressione. Dopo lo stampaggio, il legante viene rimosso (tramite debinding) e il componente viene sinterizzato ad alte temperature per densificare il metallo, ottenendo un pezzo con proprietà paragonabili a quelle del metallo lavorato. Il MIM è particolarmente adatto alla produzione di componenti piccoli e complessi con tolleranze ristrette, ed è quindi una scelta privilegiata per settori come l'aerospaziale, i dispositivi medicali e l'elettronica.
Che cos'è la pressofusione?
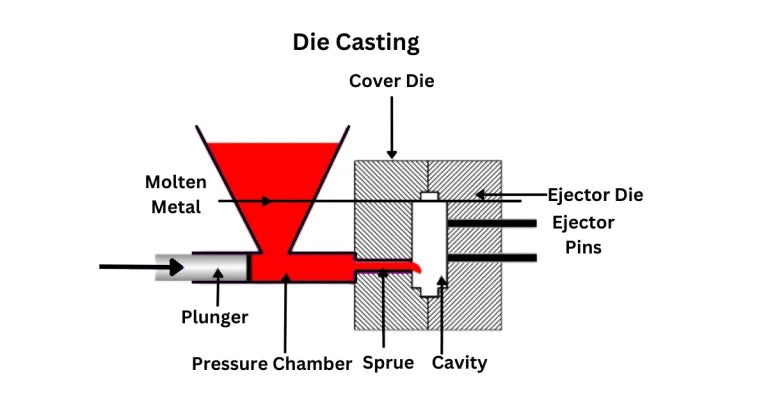
La pressofusione è un processo di fusione dei metalli che consiste nell'iniettare metallo fuso (solitamente metalli non ferrosi come alluminio, zinco o magnesio) in uno stampo riutilizzabile in acciaio (matrice) ad alta pressione e velocità. Il metallo fuso si raffredda e solidifica rapidamente nello stampo, producendo un componente ad alta precisione. La pressofusione è ideale per la produzione in grandi volumi di componenti da medi a grandi con dimensioni uniformi ed è ampiamente utilizzata nella produzione automobilistica, di elettronica di consumo e di apparecchiature industriali. Esistono due metodi principali di pressofusione: a camera calda (per metalli a basso punto di fusione come lo zinco) e a camera fredda (per metalli ad alto punto di fusione come l'alluminio).

Confronto principale: stampaggio a iniezione di metalli vs pressofusione
Per aiutare i responsabili aziendali a valutare quale processo risponda meglio alle esigenze del progetto, abbiamo raccolto un confronto dettagliato degli attributi principali, tra cui compatibilità dei materiali, flessibilità progettuale, struttura dei costi ed efficienza produttiva. Questa sezione integra dati essenziali e considerazioni pratiche per supportare decisioni informate nella selezione dei fornitori e dei partner produttivi.
1. Compatibilità dei materiali
La selezione dei materiali è un fattore fondamentale nella scelta tra lo stampaggio a iniezione di metalli e la pressofusione, poiché ciascun processo presenta limitazioni e punti di forza distinti sotto questo aspetto. Comprendere quali metalli siano compatibili con ciascun metodo è essenziale per garantire le prestazioni dei componenti e la fattibilità produttiva.
Materiali per lo stampaggio a iniezione di metalli (MIM)
-
Metalli ferrosi: acciaio inossidabile (316L, 304L), acciaio al carbonio, acciaio legato (ad es., 4140)
-
Metalli non ferrosi: titanio, rame, leghe di nichel (Inconel, Hastelloy), metalli preziosi (oro, argento)
-
Vantaggio principale: il MIM supporta una gamma più ampia di metalli ad alte prestazioni, inclusi quelli con elevati punti di fusione e un’eccellente resistenza alla corrosione o al calore, caratteristiche fondamentali per applicazioni impegnative come quelle aerospaziali e dei dispositivi medicali.
Materiali per pressofusione
-
Metalli principali: alluminio, zinco, magnesio (tutti non ferrosi, con punti di fusione da bassi a moderati)
-
Limitazioni: la pressofusione non è adatta ai metalli ferrosi (ad es., acciaio, ferro) a causa dei loro elevati punti di fusione, che danneggerebbero lo stampo in acciaio e aumenterebbero i costi di produzione in modo proibitivo.
-
Vantaggio principale: i metalli non ferrosi per pressofusione offrono un’eccellente conducibilità termica, leggerezza e convenienza economica per componenti di consumo e automobilistici prodotti in grandi volumi.
2. Flessibilità progettuale e tolleranze
Per le aziende che sviluppano componenti complessi, la flessibilità progettuale e l’accuratezza dimensionale sono imprescindibili. La capacità di produrre geometrie complesse senza un’eccessiva post-lavorazione incide direttamente sui costi e sul time-to-market. Di seguito è riportato un confronto dettagliato tra lo stampaggio a iniezione di metalli e la pressofusione in questo ambito fondamentale.
|
Attributo
|
Stampaggio a iniezione di metalli (MIM)
|
Pressofusione
|
|---|---|---|
|
Dimensioni minime dei pezzi
|
Da 0,1 g a 500 g (ideale per componenti piccoli e microcomponenti)
|
Da 10 g a oltre 100 kg (più adatto a pezzi di dimensioni medie o grandi)
|
|
Caratteristiche complesse
|
Supporta geometrie complesse: sottosquadri, pareti sottili (0,2-0,5 mm), canali interni e dettagli fini (ad es., fori filettati, loghi)
|
Limitato dalla progettazione dello stampo: i sottosquadri richiedono carrelli complessi e costosi; le pareti sottili (1-2 mm per l’alluminio) sono possibili, ma possono causare difetti
|
|
Tolleranze dimensionali
|
Tolleranze ristrette: ±0,005 mm per mm (fino a ±0,1 mm per i pezzi più grandi); è necessaria una post-lavorazione minima
|
Buone tolleranze: ±0.01mm per mm (fino a ±0.2mm per pezzi più grandi); può richiedere lavorazioni meccaniche per le caratteristiche critiche
|
|
Finitura superficiale
|
Superficie liscia (Ra 0.8-3.2 μm) dopo la sinterizzazione; può essere lucidata fino a ottenere una finitura a specchio
|
Superficie liscia (Ra 1.6-6.3 μm) allo stato grezzo di fusione; possono essere presenti segni della matrice che richiedono una finitura
|
La differenza del supporto DFM di XY-Global: indipendentemente dal fatto che il progetto utilizzi il MIM o la pressofusione, il supporto DFM (Design for Manufacturability) di XY-Global garantisce che il design sia ottimizzato fin dall'inizio per il processo scelto. A differenza dei produttori standard che si limitano a seguire i disegni, il nostro team di ingegneri fornisce un feedback proattivo sulle modifiche al design per migliorarne la fattibilità, ridurre i costi e migliorare le tolleranze. Ad esempio, nei progetti MIM, potremmo suggerire di modificare lo spessore delle pareti per evitare difetti di sinterizzazione; per la pressofusione, possiamo ottimizzare il design del sistema di alimentazione per prevenire la porosità. Questo intervento tempestivo riflette il nostro impegno a ridurre tempi e costi attraverso una progettazione collaborativa.
3. Struttura dei costi: attrezzature, produzione e costo totale di proprietà
Per chi prende decisioni aziendali, il costo è un fattore determinante, ma il TCO (costo totale di proprietà) dipende da più dei soli prezzi iniziali delle attrezzature. Dipende dai tassi di scarto, dalle rilavorazioni e dall'affidabilità dei pezzi nel lungo periodo. Il caso delle ganasce per pinze laparoscopiche lo dimostra: il tasso di scarto del 15% del fornitore tradizionale di pressofusione ha aggiunto $30.000 di costi evitabili per materiali e manodopera su 50.000 unità. Di seguito è riportata un'analisi dei costi basata sui dati per lo stampaggio a iniezione di metallo rispetto alla pressofusione e di come i processi di XY-Global riducano queste spese nascoste.
Costi delle attrezzature
-
Stampaggio a iniezione di metallo (MIM): i costi delle attrezzature sono da moderati a elevati ($5.000-$50.000+). Le attrezzature MIM sono simili a quelle per lo stampaggio a iniezione della plastica, e la complessità ne aumenta i costi (ad esempio, le attrezzature multicavità per gli alti volumi). Tuttavia, la capacità del MIM di produrre pezzi complessi in un'unica fase riduce la necessità di attrezzature aggiuntive (ad esempio, per la lavorazione meccanica).
-
Pressofusione: i costi delle attrezzature sono da elevati a molto elevati ($10.000-$100.000+). Le matrici per pressofusione sono realizzate in acciaio temprato per resistere ad alte temperature e pressioni, mentre i design complessi (ad esempio, con carrelli per i sottosquadri) aumentano significativamente la complessità e il costo delle attrezzature. Le matrici a camera calda (per lo zinco) sono generalmente meno costose di quelle a camera fredda (per l'alluminio).
Costi di produzione
-
Stampaggio a iniezione di metallo (MIM): i costi unitari sono elevati per i bassi volumi (a causa del feedstock e delle fasi di rimozione del legante e sinterizzazione), ma diminuiscono significativamente per gli alti volumi (10.000+ pezzi). La sinterizzazione richiede attrezzature specializzate ed energia, ma la lavorazione post-processo minima compensa questi costi.
-
Pressofusione: i costi unitari sono bassi per volumi elevati (oltre 100.000 pezzi) grazie ai tempi ciclo rapidi (10-60 secondi per pezzo). Tuttavia, la produzione a basso volume è antieconomica a causa dell'elevato ammortamento degli stampi. La post-lavorazione (ad esempio, lavorazione meccanica, rifilatura) può aumentare i costi unitari per i componenti critici.
Intervento ingegneristico di XY-Global per la riduzione dei costi: l'analisi del flusso nello stampo di XY-Global è stata fondamentale per risolvere il problema della ganascia della pinza laparoscopica. A differenza del partner originale, che si affidava alla progettazione manuale dello stampo e ad aggiustamenti basati sull'esperienza, abbiamo utilizzato un avanzato software di simulazione per visualizzare come il materiale di alimentazione MIM avrebbe riempito la cavità dello stampo. L'analisi ha rivelato che la progettazione originale del sistema di alimentazione per la pressofusione causava un flusso irregolare, con conseguenti difetti sulle pareti sottili. Abbiamo ottimizzato fin dall'inizio il sistema di alimentazione e sfiato dello stampo MIM, eliminando intrappolamenti d'aria e ritiri. Il nostro processo utilizza tre strumenti fondamentali: un analizzatore laser della distribuzione granulometrica per verificare la costanza del materiale di alimentazione, un simulatore del flusso nello stampo per prevedere il comportamento di riempimento e una macchina di misura a coordinate (CMM) per convalidare le tolleranze dopo la sinterizzazione. Questo approccio basato sulla strumentazione si contrappone a quello dei produttori tradizionali, che spesso si affidano a tentativi ed errori e ispezioni manuali. I nostri rapporti dettagliati di simulazione, condivisi con il cliente durante la fase di progettazione, hanno inoltre garantito la massima trasparenza, rispondendo alle sue preoccupazioni sulla prevedibilità della produzione. Questa collaborazione basata sui dati è lo standard per tutti i nostri progetti e consolida la fiducia dei clienti globali che necessitano di componenti uniformi e conformi per applicazioni mediche, nei semiconduttori e nell'ottica.
Riepilogo del costo totale di proprietà (TCO)
Il MIM è più conveniente per volumi da bassi a medi (1.000-100.000 pezzi) di componenti piccoli e complessi, nei quali i costi degli stampi sono compensati da una post-lavorazione minima. La pressofusione è superiore per volumi elevati (oltre 100.000 pezzi) di componenti non ferrosi di medie e grandi dimensioni, dove i bassi costi unitari e i tempi ciclo rapidi riducono il TCO. Il coinvolgimento tempestivo di XY-Global nell'ingegneria garantisce l'ottimizzazione del TCO indipendentemente dal processo, con l'analisi del flusso nello stampo e il supporto DFM che riducono i costi nascosti associati a difetti e rilavorazioni.
4. Efficienza produttiva e tempi di consegna
Nel mercato odierno, caratterizzato da ritmi frenetici, la velocità di produzione e i tempi di consegna incidono direttamente sul vantaggio competitivo. Le aziende devono comprendere le prestazioni dello stampaggio a iniezione di metallo rispetto alla pressofusione in termini di tempi ciclo, tempi di attrezzaggio e scalabilità.
Tempi ciclo
-
Stampaggio a iniezione di metallo (MIM): tempi ciclo più lunghi (1-5 minuti per pezzo) a causa delle fasi di rimozione del legante e sinterizzazione. I lotti di sinterizzazione possono richiedere diverse ore, ma gli stampi multicavità possono aumentare la produttività per la produzione ad alto volume.
-
Pressofusione: tempi di ciclo rapidi (10-60 secondi per componente) grazie all'iniezione diretta del metallo fuso e al raffreddamento rapido. La pressofusione a camera fredda (alluminio) ha cicli leggermente più lunghi rispetto a quella a camera calda (zinco), ma entrambe sono significativamente più rapide rispetto al MIM.
Tempi di consegna e supporto NPI
L'introduzione di nuovi prodotti (NPI) è una fase critica in cui velocità e flessibilità possono determinare il successo o il fallimento di un progetto. Le capacità di supporto NPI e di gestione del Programma di produzione dell'attrezzaggio di XY-Global affrontano le sfide specifiche dei processi NPI sia MIM sia di pressofusione.
-
Stampaggio a iniezione di metalli MIM NPI: il tempo di consegna dell'attrezzaggio è di 4-8 settimane (più breve rispetto alla pressofusione). Tuttavia, lo sviluppo del feedstock e l'ottimizzazione del processo di sinterizzazione possono richiedere tempo aggiuntivo. Il supporto NPI di XY-Global accelera questa fase sfruttando il nostro database dei materiali e i parametri di sinterizzazione prevalidati, consentendo iterazioni rapide dei prototipi e di componenti pronti per la produzione. Forniamo un Programma di produzione dell'attrezzaggio chiaro, con aggiornamenti settimanali per garantire l'allineamento con le tempistiche del cliente.
-
Pressofusione NPI: il tempo di consegna dell'attrezzaggio è di 8-16 settimane (più lungo a causa della complessità dello stampo). L'elevato costo dell'attrezzaggio rende rischiose le iterazioni per i produttori tradizionali. Il coinvolgimento tempestivo di XY-Global (tramite analisi del flusso nello stampo e DFM) riduce la necessità di modifiche all'attrezzaggio, mentre il nostro supporto NPI semplifica il processo di test e validazione. Il nostro Programma di produzione dell'attrezzaggio include il monitoraggio delle tappe fondamentali per la progettazione e la fabbricazione dello stampo e per le prove, garantendo la riduzione al minimo dei ritardi. Come sottolineiamo: più rapidamente un prodotto viene sottoposto a iterazioni durante la NPI, maggiore è il vantaggio competitivo e il nostro team di ingegneria è strutturato per consentire feedback e adeguamenti rapidi.
Per la produzione in grandi volumi, i tempi di ciclo più rapidi della pressofusione la rendono più efficiente. Tuttavia, la gestione della NPI e del programma di attrezzaggio di XY-Global garantisce che sia i progetti MIM sia quelli di pressofusione rispettino scadenze di lancio serrate, con rilavorazioni minime e massima scalabilità.
5. Proprietà meccaniche e idoneità all'applicazione
Le prestazioni meccaniche dei componenti (ad es., resistenza, duttilità, resistenza alla corrosione) determinano la loro idoneità per applicazioni specifiche. Di seguito è riportato un confronto tra lo stampaggio a iniezione di metalli e la pressofusione in termini di proprietà meccaniche, seguito da casi d'uso specifici per settore.
Proprietà meccaniche
|
Proprietà
|
Stampaggio a iniezione di metalli (MIM)
|
Pressofusione
|
|---|---|---|
|
Densità
|
95-99% della densità teorica (elevata densità dopo la sinterizzazione)
|
90-98% della densità teorica (può presentare porosità dovuta a gas intrappolato)
|
|
Resistenza alla trazione
|
Elevata (ad es., acciaio inossidabile 316L: 500-600 MPa)
|
Da moderata ad alta (ad es., pressofusione dell'alluminio: 200-300 MPa; zinco: 100-200 MPa)
|
|
Resistenza alla corrosione
|
Eccellente (supporta acciaio inossidabile, titanio e leghe di nichel)
|
Buona per i metalli non ferrosi (ad esempio, alluminio anodizzato; zinco con placcatura)
|
|
Conducibilità termica
|
Moderata (dipende dal metallo; l’acciaio inossidabile ha una bassa conducibilità termica)
|
Eccellente (alluminio e zinco sono materiali altamente performanti per la dissipazione del calore)
|
Applicazioni ideali per settore
Applicazioni dello stampaggio a iniezione di metalli (MIM)
-
Dispositivi medicali: ganasce per pinze laparoscopiche (pareti sottili da 0,8 mm, biocompatibilità), componenti per impianti ortopedici (titanio, tolleranze ristrette), dispositivi dentali (accoppiamento di precisione)
-
Semiconduttori: pin per socket di test (resistenti alla corrosione, microdimensioni), componenti per la movimentazione dei wafer (materiali compatibili con camere bianche)
-
Ottica: staffe di montaggio per lenti (bassa espansione termica, stabilità dimensionale)
Applicazioni della pressofusione
-
Dispositivi medicali: involucri per apparecchiature diagnostiche (alluminio leggero, schermatura EMI), impugnature per strumenti chirurgici (lega di zinco, resistenza agli urti)
-
Comunicazioni: alloggiamenti per filtri di stazioni base 5G (alluminio, conducibilità termica), corpi di adattatori per fibra ottica (coerenza dimensionale)
-
Ottica: involucri per dispositivi fotonici (magnesio, leggerezza, geometria stabile)
Come scegliere tra lo stampaggio a iniezione di metalli e la pressofusione per il tuo progetto
La scelta del processo giusto dipende dai requisiti specifici del progetto. Utilizza il seguente quadro decisionale per valutare lo stampaggio a iniezione di metalli rispetto alla pressofusione e considera come i servizi di ingegneria di XY-Global possano migliorare entrambi i processi:
Fattori decisionali chiave
-
Requisiti dei materiali: se sono necessari metalli ferrosi, leghe ad alte prestazioni o materiali biocompatibili, il MIM è l’unica opzione. Se sono sufficienti metalli non ferrosi (alluminio, zinco, magnesio), la pressofusione può essere più conveniente per grandi volumi.
-
Dimensioni e complessità del pezzo: per pezzi piccoli e complessi (≤500 g) con sottosquadri, pareti sottili o dettagli fini, il MIM è ideale. Per pezzi di dimensioni medio-grandi (≥10 g) con geometria da semplice a moderatamente complessa, la pressofusione è migliore.
-
Volume di produzione : per volumi medio-bassi (1.000-100.000 pezzi), il MIM offre un TCO inferiore. Per volumi elevati (oltre 100.000 pezzi), i cicli rapidi e i bassi costi unitari della pressofusione sono vantaggiosi.
-
Costi e tempi di consegna: se i tempi NPI sono stretti, i tempi di realizzazione degli stampi del MIM, più brevi (4-8 settimane), possono essere preferibili. Per la produzione ad alto volume a lungo termine, i costi unitari inferiori della pressofusione giustificano un investimento iniziale maggiore negli stampi.
-
Esigenze meccaniche e prestazionali: se sono necessari elevata densità, resistenza o resistenza alla corrosione (ad esempio, nei settori aerospaziale e medicale), il MIM è la scelta migliore. Se la conducibilità termica e la leggerezza sono fondamentali (ad esempio, nel settore automobilistico ed elettronico), la pressofusione è la soluzione ottimale.
Il vantaggio di XY-Global: eccellenza ingegneristica per entrambi i processi
Indipendentemente dal fatto che tu scelga lo stampaggio a iniezione dei metalli o la pressofusione, la gamma di servizi di ingegneria di XY-Global garantisce che il tuo progetto sia ottimizzato per il successo, dal concept alla produzione. I nostri elementi distintivi includono:
-
Analisi del flusso nello stampo basata su strumenti: Utilizziamo analizzatori laser della granulometria, simulatori del flusso nello stampo e CMM per ottimizzare i progetti fin dall'inizio, senza tentativi ed errori. Ad esempio, abbiamo risolto il problema di porosità di un componente per uno zoccolo di test per semiconduttori simulando il flusso della materia prima, riducendo gli scarti dal 12% all'1,5%.
-
Supporto DFM strutturato: I nostri ingegneri (con una media di oltre 15 anni di esperienza nella produzione medicale, di semiconduttori e ottica) seguono un processo DFM in 4 fasi: 1) valutazione della compatibilità dei materiali, 2) analisi della fattibilità geometrica, 3) simulazione del flusso nello stampo, 4) convalida delle tolleranze. Questo approccio si contrappone a quello dei produttori tradizionali, che spesso forniscono riscontri generici basati sull'esperienza.
-
Controllo qualità end-to-end: Pre-produzione: certificazione dei materiali (ad esempio, biocompatibilità per i componenti medicali). Produzione: ispezioni CMM in linea ogni 100 unità. Post-produzione: test finali di resistenza alla corrosione (secondo gli standard ASTM) e documentazione sulla tracciabilità dei lotti. Il nostro supporto NPI include report settimanali sullo stato di avanzamento, assicurando che i clienti siano informati sui progressi degli stampi e sulle iterazioni dei prototipi.
-
Competenza settoriale su misura: Siamo specializzati nelle applicazioni medicali (certificazione ISO 13485) e ottiche (materiali a bassa espansione termica). Questa focalizzazione significa che comprendiamo i requisiti specifici di ogni settore, come la biocompatibilità per i componenti medicali o il controllo della contaminazione da particelle per i componenti dei semiconduttori, aspetti che spesso sfuggono ai produttori generalisti.
Conclusione: stampaggio a iniezione dei metalli vs pressofusione — La scelta giusta per la tua attività
Lo stampaggio a iniezione dei metalli e la pressofusione rispondono a esigenze diverse: il MIM è indicato per componenti piccoli, complessi e ad alte prestazioni; la pressofusione per componenti non ferrosi di dimensioni medio-grandi e ad alto volume. Tuttavia, l'affidabilità del processo dipende dall'ingegneria che lo sostiene. Non affidare al caso la resa della tua produzione. Nei settori in cui la precisione è imprescindibile, come quello medicale, dell'ottica o dei semiconduttori, hai bisogno di qualcosa di più di un produttore: ti serve un partner che garantisca risultati attraverso un intervento ingegneristico proattivo.
In XY-Global, sostituiamo le supposizioni con certezze basate sui dati. Integrando analisi strumentali e un supporto strutturato per DFM e NPI, ottimizziamo il tuo progetto fin dall'inizio per eliminare i difetti costosi prima che si verifichino.
Pronto a ottimizzare il tuo prossimo componente? Che tu stia valutando il MIM rispetto alla pressofusione per un nuovo progetto o cercando di perfezionare una linea di produzione esistente, il nostro team di esperti di ingegneria è pronto a trasformare le tue sfide tecniche in un vantaggio competitivo concreto.
Contatta oggi XY-Global — Facciamo crescere la tua attività.


Condividi:
Perché la ceramica medicale è importante: spiegazione delle ceramiche tecniche, della lavorazione meccanica di precisione e dello stampaggio a iniezione
La guida definitiva agli ingranaggi in metallo sinterizzato: eccellenza ingegneristica attraverso la coerenza produttiva