

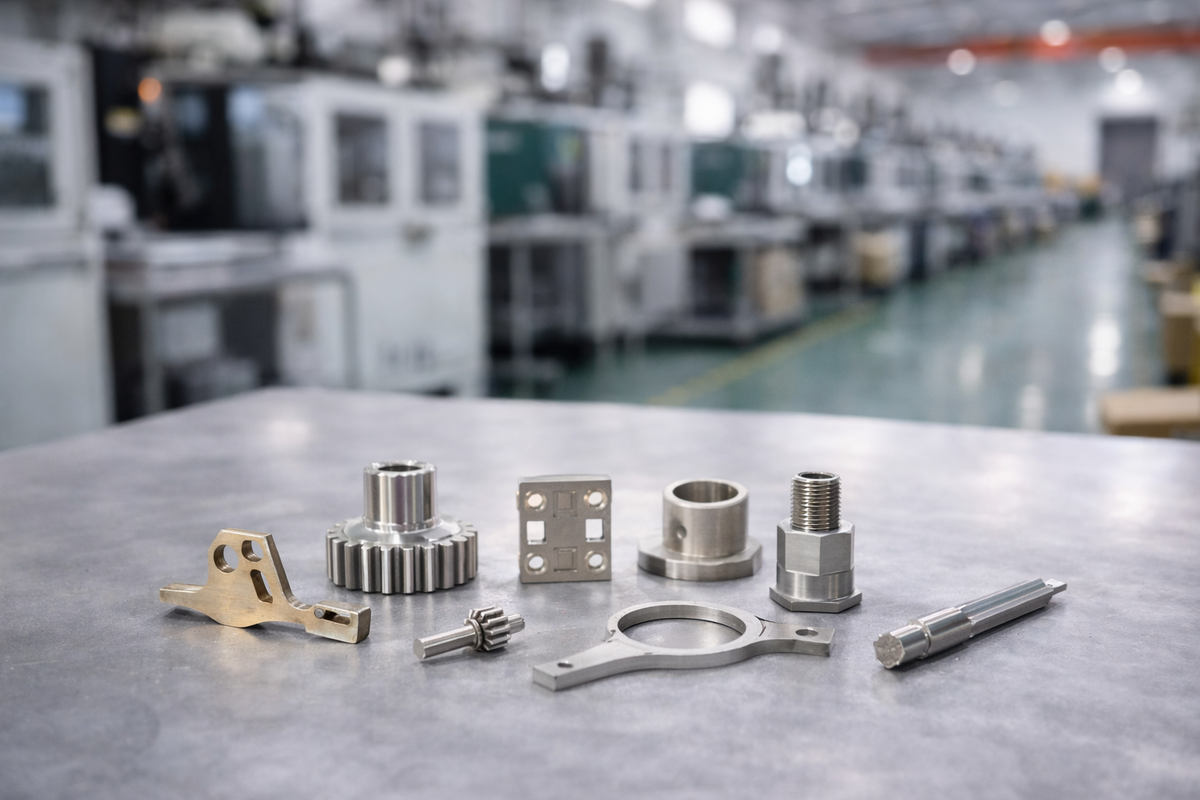
Nella produzione di alta precisione odierna, lo stampaggio a iniezione dei metalli (MIM) è diventato una soluzione di riferimento per parti metalliche piccole e complesse prodotte in grandi volumi. Colma il divario tra la precisione della lavorazione CNC e la produttività dello stampaggio a iniezione della plastica, soprattutto per dispositivi medici, elettronica di consumo, componenti automobilistici e utensili industriali.
Se vuoi saperne di più sulla tecnologia MIM, analizziamola in dettaglio passo dopo passo: cos'è, a chi è destinata, quando è preferibile rispetto ad altri processi e come progettare per utilizzarla.cos'è, a chi è destinata, quando è preferibile rispetto ad altri processi e come progettare per utilizzarla.

Che cos'è il Metal Injection Molding (MIM)?
Il Metal Injection Molding (MIM), ovvero lo stampaggio a iniezione dei metalli, è un processo produttivo che combina la flessibilità geometrica dello stampaggio a iniezione della plastica con la resistenza dei materiali metallici. Invece di lavorare un blocco metallico pieno, il MIM parte da una polvere metallica fine, la trasforma in un feedstock “simile alla plastica”, quindi la inietta in uno stampo e infine la sinterizza (cuoce) per ottenere un pezzo metallico denso.
Questo rende il MIM particolarmente efficace per parti metalliche piccole e complesse, che sarebbero molto costose o lente da produrre con la tradizionale lavorazione CNC o tramite fusione.
Il processo MIM in 4 fasi
Un modo semplice per comprendere il MIM consiste nel suddividerlo in quattro fasi principali:
-
Preparazione del feedstock Le polveri metalliche fini (solitamente <20μm) vengono miscelate con un legante termoplastico per creare un “feedstock”. Questa miscela si comporta come la plastica durante lo stampaggio, motivo per cui il MIM può utilizzare normali macchine e stampi per lo stampaggio a iniezione.
-
Stampaggio a iniezione Il feedstock viene riscaldato e iniettato nella cavità di uno stampo in acciaio. In questa fase il pezzo viene chiamato “pezzo verde” - ha la stessa forma del prodotto finale, ma è circa il 15–20% più grande perché in seguito si restringerà.
-
Rimozione del legante Il legante viene rimosso con cura, solitamente mediante processi termici o catalitici. Questa fase è molto delicata e deve essere controllata rigorosamente. Dopo la rimozione del legante, il pezzo viene chiamato “pezzo marrone” ed è ancora poroso.
-
Sinterizzazione Il pezzo marrone viene riscaldato in un forno ad atmosfera controllata. Le particelle metalliche si fondono tra loro, il pezzo si restringe fino a raggiungere le dimensioni finali e la densità raggiunge circa il 96–98% di quella teorica. Dopo la sinterizzazione, il pezzo presenta proprietà meccaniche simili a quelle del metallo forgiato o lavorato per deformazione plastica.

Rispetto alla produzione tradizionale, il MIM consente di produrre piccole parti metalliche geometricamente complesse con meno operazioni secondarie e un costo per unità molto più basso nella produzione in grandi volumi.
Quali tipi di parti sono adatti al MIM?
Gli utenti che cercano “tecnologia MIM” di solito si chiedono: “Il MIM può davvero produrre la mia parte?” In pratica, il MIM funziona al meglio per:
-
Piccole parti metalliche, generalmente con un peso compreso tra 0,1 g e 50 g (questo è il “punto ideale”).
-
Produzione in grandi volumi, solitamente di almeno 5.000 parti all'anno.
-
Geometrie complesse — caratteristiche interne, pareti sottili, sottosquadri e forme orientate in più direzioni, difficili da lavorare in modo economico.
-
Materiali difficili da lavorare, come acciaio inossidabile, titanio o acciaio per utensili.
Esempi di applicazioni comuni:
-
Dispositivi medici: strumenti chirurgici, piccoli componenti per impianti, strumenti odontoiatrici e impugnature per strumenti.
-
Elettronica di consumo: staffe per smartphone, moduli fotografici, connettori e piccoli involucri.
-
Automotive: piccoli ingranaggi, componenti per sensori, componenti del sistema di alimentazione ed elementi di fissaggio.
-
Orologi e articoli di lusso: casse, lunette, fibbie e piccoli componenti decorativi.
-
Utensili industriali: piccoli inserti resistenti all'usura, ingranaggi ed elementi di fissaggio.
Se la tua parte è più piccola di una pallina da golf, presenta caratteristiche interne complesse o caratteristiche orientate in più direzioni e richiede un'elevata resistenza meccanica, il MIM è molto probabilmente un'opzione valida.
MIM vs CNC vs pressofusione: quale scegliere?
Quando le persone cercano “MIM vs CNC”, “MIM vs pressofusione” o “quale processo è migliore per le piccole parti metalliche?”, di solito desiderano un confronto chiaro e pratico. Di seguito è riportata una semplice tabella che evidenzia le principali differenze.
| Caratteristica | Tecnologia MIM | Lavorazione CNC | Pressofusione |
| Complessità della geometria | Estremamente elevata | Media | Media o elevata |
| Gamma di materiali | Acciaio inossidabile, Ti, acciaio per utensili | Quasi tutti i metalli | Principalmente Al, Zn o altri metalli non ferrosi |
| Tolleranza dimensionale | ±0,3% - ±0,5% | ±0,005 mm (molto stretta) | ±0,1–0,3 mm (varia in base alla lega) |
| Dimensione tipica del lotto | >5.000 parti/anno | 1–500 parti/anno | >10.000 parti/anno |
| Dimensioni delle parti più adatte | Piccole, complesse (0,1–50 g) | Da piccole a grandi, qualsiasi geometria | Da medie a grandi, forma da semplice a mediamente complessa |
| Finitura superficiale (Ra) | 0,8–1,6 μm | 0,4–3,2 μm | 1,6–3,2 μm |
Da questa tabella si può vedere che il MIM eccelle nella produzione in grandi volumi di piccole parti metalliche complesse, mentre la lavorazione CNC è più adatta a volumi ridotti o a parti con tolleranze molto strette, e la pressofusione è preferibile per componenti più grandi e semplici.
Quando il MIM è la scelta migliore
Utilizza il MIM quando:
-
Il tuo design è piccolo, intricato e richiede un'elevata resistenza.
-
Prevedi una produzione in grandi volumi (oltre 5.000 unità/anno).
-
Stai utilizzando acciaio inossidabile, titanio o acciai per utensili costosi o difficili da lavorare.
-
Vuoi ridurre il costo per pezzo rispetto alla lavorazione CNC.
Quando la lavorazione CNC è preferibile
La lavorazione CNC è solitamente la scelta migliore se:
-
Ti servono solo piccole serie o prototipi (1–500 pezzi).
-
Il tuo pezzo richiede tolleranze molto ristrette o requisiti speciali relativi al materiale.
-
Prevedi frequenti modifiche al progetto e vuoi evitare di investire nello stampo.
Quando la fusione è la scelta giusta
La fusione (pressofusione o fusione a cera persa) è spesso la scelta migliore se:
-
I tuoi pezzi sono grandi o di medie dimensioni.
-
La geometria è relativamente semplice.
-
Stai lavorando con metalli non ferrosi, come alluminio o zinco.
Progettazione per il MIM: regole di progettazione fondamentali (DFM)
Se stai progettando per lo stampaggio a iniezione di metalli, devi seguire buone regole di progettazione per la producibilità (DFM). In caso contrario, rischi deformazioni, cricche o una scarsa qualità superficiale durante la sinterizzazione, con conseguente aumento degli scarti e dei costi.
Spessore e uniformità delle pareti
Cerca di mantenere lo spessore delle pareti il più uniforme possibile. Un intervallo pratico tipico è 1.0–3.0mm. Le sezioni spesse possono causare segni di ritiro o vuoti interni perché il centro si raffredda più lentamente. Le pareti molto sottili (<0.5mm) potrebbero non riempirsi correttamente durante l'iniezione o diventare fragili dopo la sinterizzazione.
Angoli di sformo e raccordi
Aggiungi angoli di sformo (almeno 0.5°–1.0°) affinché il pezzo allo stato verde possa essere estratto facilmente dallo stampo. Evita gli spigoli vivi. Usa invece raccordi e raggi per migliorare il flusso del materiale e ridurre la concentrazione delle tensioni. Queste semplici modifiche possono migliorare notevolmente la qualità del pezzo e ridurre il rischio di cricche.
Limiti di peso e dimensioni
Il MIM è ottimizzato per i pezzi piccoli, non per le fusioni di grandi dimensioni. L'intervallo ideale per il peso è 0,1g–50g. Sono possibili pezzi fino a circa 200–250g, ma per componenti più grandi la lavorazione CNC o la fusione diventano spesso più convenienti, a causa dei maggiori costi del feedstock e degli stampi.
Progettare entro questi intervalli non solo migliora la producibilità, ma offre anche maggiori possibilità di ottenere un costo per pezzo inferiore e una qualità stabile nella produzione di grandi volumi.
Quali materiali possono essere realizzati con il MIM?
Uno dei motivi principali per cui le persone cercano “tecnologia MIM” è che lavorano con metalli difficili da lavorare, come titanio o acciaio inossidabile. I materiali MIM sono particolarmente interessanti per questi metalli perché evitano lunghi cicli di lavorazione e un'usura costosa degli utensili.
I materiali MIM comuni includono:
-
Acciaio inossidabile 316L – Eccellente resistenza alla corrosione, ampiamente utilizzato per dispositivi medicali, casse di orologi ed elettronica di consumo.
-
Acciaio inossidabile 17‑4PH – Alta resistenza, adatto per strumenti chirurgici, ingranaggi e componenti sottoposti a forti sollecitazioni.
-
Leghe di titanio (Ti‑6Al‑4V) – Leggere e biocompatibili, ideali per impianti medicali e dispositivi di fissaggio aerospaziali.
-
Acciai basso legati – Utilizzati per componenti strutturali ad alta resistenza nel settore automobilistico, negli utensili e nelle apparecchiature industriali.
-
Leghe pesanti di tungsteno – Alta densità, utilizzate per contrappesi, smorzatori di vibrazioni e schermature dalle radiazioni.
Se il componente è realizzato in uno di questi materiali ed è piccolo, complesso e richiesto in grandi volumi, la MIM è molto probabilmente un’opzione valida.
Quando la MIM è più economica della CNC?
Una domanda molto comune sui motori di ricerca è: “MIM vs CNC: quale costa meno?” La risposta dipende principalmente dal volume e dalla complessità del componente.
Costo iniziale degli stampi
La MIM richiede stampi in acciaio, che generalmente costano tra 3.000 e 10.000 $, a seconda delle dimensioni e della complessità. La lavorazione CNC non comporta costi per gli stampi, ma il tempo di lavorazione per componente può essere elevato, soprattutto per geometrie complesse.
Punto di pareggio
Per Per la produzione a basso volume (meno di 2.000 pezzi/anno), la lavorazione CNC è solitamente più economica perché non è necessario pagare gli stampi. Per la produzione ad alto volume (5.000+ pezzi/anno), il costo unitario della MIM diminuisce rapidamente grazie ai cicli rapidi (circa 15–30 secondi per stampata). In molti casi, la MIM può ridurre il costo per componente del 30–60% rispetto alla lavorazione CNC negli scenari ad alto volume.
Quindi, se stai pianificando una produzione a lungo termine di piccoli componenti metallici, la MIM è spesso la soluzione più conveniente, soprattutto per componenti complessi in acciaio inossidabile o titanio.
Problemi comuni nella MIM e come risolverli
Anche se il progetto è valido, la MIM presenta alcune difficoltà specifiche. Ecco i problemi più comuni e come evitarli o risolverli.
Controllo del ritiro
I componenti MIM si ritirano di circa il 15–20% durante la sinterizzazione. Per questo motivo, le cavità dello stampo devono essere realizzate più grandi del componente finale e i progettisti devono utilizzare fattori di scala e software di simulazione per prevedere con precisione le dimensioni finali. I fornitori qualificati usano una scalatura precisa, condizioni di sinterizzazione stabili e un rigoroso controllo del processo per mantenere le tolleranze finali entro ±0.3%–0.5%.
Finitura superficiale e post-lavorazione
La MIM produce naturalmente una buona superficie “come sinterizzata” con Ra 0.8–1.6 μm. Per prodotti di consumo estetici come orologi o componenti per smartphone, spesso si utilizza una finitura aggiuntiva:
-
Lucidatura per creare superfici lisce e brillanti.
-
Rivestimento PVD per aggiungere colore, durezza e resistenza alla corrosione.
-
Anodizzazione o placcatura per finiture speciali o personalizzazione del marchio.
Questi passaggi possono migliorare sia l'aspetto sia le prestazioni funzionali senza modificare la geometria di base.
Deformazioni e distorsioni
Le deformazioni si verificano solitamente quando gli spessori delle pareti non sono uniformi, gli angoli sono affilati o la rimozione del legante non è adeguata. Una buona progettazione (DFM), una rimozione controllata del legante e condizioni di sinterizzazione stabili contribuiscono a ridurre al minimo le deformazioni. Il monitoraggio regolare del processo e l'ispezione dei componenti sono fondamentali per mantenere alta la resa e ridurre al minimo gli scarti.
La tecnologia MIM è adatta al tuo componente?
Se continui a chiederti «La tecnologia MIM è adatta a me?», ecco una breve checklist per aiutarti a decidere:
-
Il componente è piccolo - generalmente nella gamma da 0.1g a 50g.
-
La geometria è complessa - con caratteristiche interne, pareti sottili o sottosquadri.
-
Hai bisogno di elevata resistenza meccanica e buona precisione dimensionale.
-
Prevedi una produzione in grandi volumi (di solito oltre 5.000 unità all'anno).
-
Utilizzi acciaio inossidabile, titanio o acciaio per utensili.
Se la maggior parte di questi punti è vera, è molto probabile che la tecnologia MIM sia la scelta migliore per la tua applicazione nel 2026 e oltre.
Come iniziare con la tecnologia MIM
Se ti interessa la tecnologia MIM per piccoli componenti metallici, ecco i prossimi passi che puoi compiere:
-
Invia il tuo modello CAD a un fornitore MIM per una rapida valutazione.
-
Richiedi un confronto dei costi tra MIM e CNC per il volume previsto.
-
Richiedi un feedback DFM - i buoni fornitori suggeriranno piccole modifiche progettuali che migliorano la resa e riducono i costi.
-
Ordina campioni o prototipi prima di impegnarti nella produzione su larga scala.
Iniziare con una semplice conversazione e alcuni campioni può aiutarti a capire se la tecnologia MIM è davvero adatta al tuo progetto e quanto puoi risparmiare nel lungo periodo.
Collabora con XY-GLOBAL: la tecnologia MIM dà il meglio di sé
Presso XY-GLOBAL, con il supporto di 15 anni di esperienza nella tecnologia MIM e la certificazione ISO 9001 e ISO 13485, offriamo un servizio MIM completo - dalla progettazione e prototipazione alla produzione di massa. Approfitta della flessibilità senza MOQ, di prototipi in 3 giorni e di campioni in 7 giorni, oltre a più di 50 opzioni di materiali, tra cui acciaio inossidabile, titanio e ceramica, con tolleranze fino a ±0.001mm. Il nostro avanzato stampaggio dell'acciaio garantisce microcomponenti medicali di alta precisione, finiture uniformi e qualità affidabile, il tutto più rapidamente e a costi inferiori rispetto agli standard del settore.
Contatta oggi XY-GLOBAL per un preventivo MIM gratuito e scopri come trasformiamo la tua idea di componenti di precisione in realtà in tempi record!


Condividi:
Le 10 principali aziende di stampaggio a iniezione dei metalli nel 2026: guida globale
Materiali per lo stampaggio a iniezione della ceramica: come scegliere il materiale giusto