

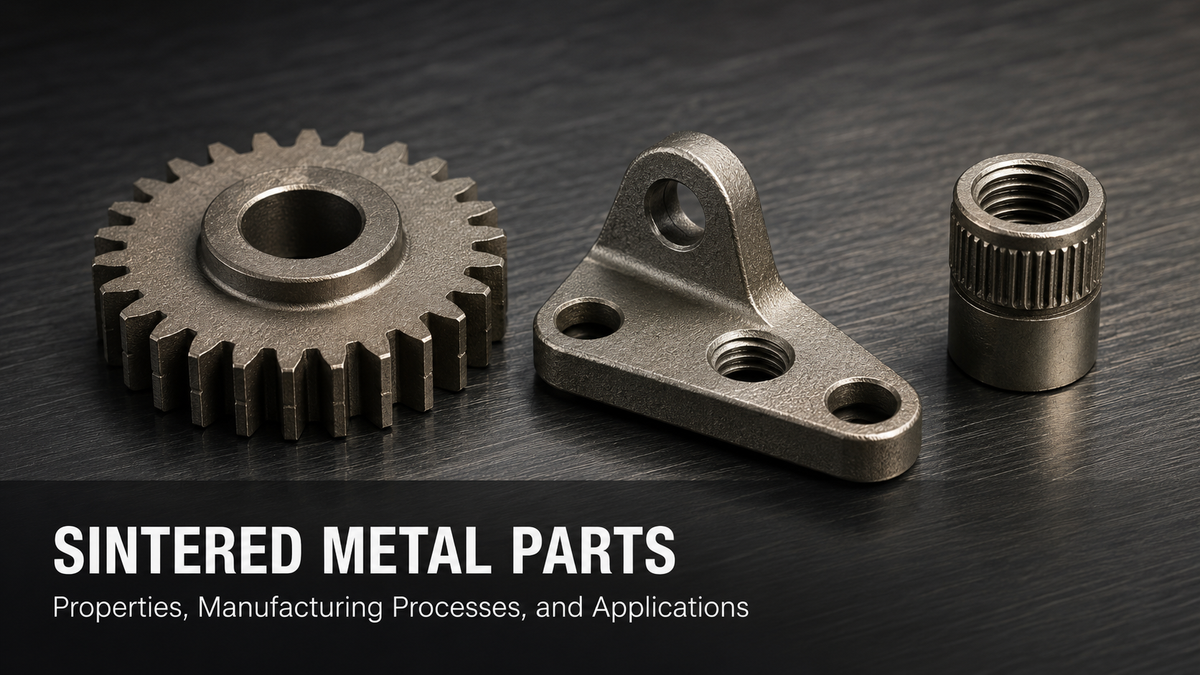
I componenti metallici sinterizzati vengono prodotti senza fondere il metallo di base. La polvere metallica viene invece formata, mediante stampaggio a iniezione o pressatura in stampo, e quindi riscaldata in un forno ad atmosfera controllata a una temperatura inferiore al punto di fusione. Alla temperatura di sinterizzazione, la diffusione atomica lega tra loro le particelle di polvere, la porosità viene eliminata e il componente raggiunge la densità e le proprietà meccaniche finali.
Questo approccio offre diversi vantaggi pratici rispetto alla fusione e alla lavorazione meccanica: la produzione a forma quasi definitiva riduce al minimo lo spreco di materiale, lo stampaggio a iniezione o la pressatura in stampo consentono di realizzare geometrie complesse ad alta velocità e la microstruttura sinterizzata garantisce proprietà meccaniche uniformi in grandi lotti di produzione. I componenti metallici sinterizzati sono utilizzati nei settori automobilistico, medico, dell'elettronica di consumo, industriale e della difesa, ovunque siano richiesti componenti metallici di precisione in volumi di produzione tali da rendere antieconomica la lavorazione meccanica dei singoli pezzi.

Cosa sono i componenti metallici sinterizzati?
Un componente metallico sinterizzato è qualsiasi componente metallico prodotto mediante il processo di metallurgia delle polveri, con compattazione o stampaggio seguito dalla sinterizzazione. La caratteristica distintiva è che il metallo non viene mai completamente fuso durante la produzione: il componente raggiunge la forma e la densità interamente attraverso la sinterizzazione allo stato solido o in fase liquida della polvere metallica.
Come funziona la sinterizzazione
Durante la sinterizzazione, un compatto di polvere metallica viene caricato in un forno e riscaldato fino a circa il 70–90% della temperatura di fusione del materiale. A questa temperatura, gli atomi nei punti di contatto tra le particelle possiedono energia termica sufficiente per diffondersi attraverso i confini tra le particelle, formando forti legami metallici. Con il progredire della sinterizzazione, i colli tra le particelle crescono, la porosità si riduce e il componente si densifica.
L'atmosfera di sinterizzazione è controllata per prevenire l'ossidazione: a seconda della lega, si utilizzano ambienti a idrogeno, azoto o vuoto. Il tempo di sinterizzazione e la temperatura massima sono le principali variabili che determinano la densità finale, la dimensione dei grani e le proprietà meccaniche. Un controllo preciso del processo è essenziale: una cottura insufficiente lascia porosità residue e riduce la resistenza; una cottura eccessiva provoca una crescita eccessiva dei grani, che può compromettere la duttilità e la resistenza a fatica.
Per la maggior parte delle leghe MIM, le temperature di sinterizzazione variano da 1.100°C (leghe a base di ferro) a 1.400°C (titanio). I tempi di mantenimento alla temperatura di sinterizzazione variano in genere da 30 minuti a diverse ore, a seconda dello spessore della sezione del componente e della densità richiesta.
Perché la sinterizzazione produce componenti metallici affidabili
I pezzi sinterizzati prodotti mediante MIM raggiungono densità pari al 96–99% del valore teorico, ovvero meno dell'1–4% del volume del pezzo rimane sotto forma di porosità residua. A questo livello di densità, le proprietà meccaniche del pezzo sinterizzato si avvicinano a quelle del materiale lavorato per deformazione plastica della stessa composizione. Un pezzo MIM in acciaio inossidabile 316L sinterizzato raggiunge proprietà di trazione pari al 90–95% di quelle del 316L lavorato per deformazione plastica; un pezzo in 17-4PH sinterizzato nella condizione H900 raggiunge un carico di snervamento superiore a 1.100 MPa, comparabile a quello degli equivalenti lavorati per deformazione plastica e trattati termicamente.
La costanza della sinterizzazione rappresenta inoltre un vantaggio produttivo: il ciclo del forno è rigorosamente controllato e le proprietà sono determinate dal sistema di materiali e dai parametri di sinterizzazione, anziché dalla tecnica dell'operatore. La costanza da pezzo a pezzo in grandi lotti è intrinseca al processo.
Processi di produzione per pezzi metallici sinterizzati
Due processi di produzione rappresentano la maggior parte della produzione di pezzi metallici sinterizzati: lo stampaggio a iniezione di metalli e la pressatura della metallurgia delle polveri. Entrambi condividono la fase di sinterizzazione, ma differiscono fondamentalmente nel modo in cui viene formato il pezzo crudo, determinando la geometria, la densità e l'economia del pezzo finito.
Stampaggio a iniezione di metalli (MIM)
Il MIM combina la polvere metallica con un legante termoplastico per creare una materia prima che viene stampata a iniezione in uno stampo di precisione. Il pezzo crudo stampato viene sottoposto a rimozione del legante e sinterizzato per produrre un componente metallico denso con la geometria tridimensionale completa formata nello stampo. Poiché lo stampaggio a iniezione non è vincolato a un unico asse di pressatura, il MIM può produrre sottosquadri, fori passanti, canali interni, filettature e profili curvi complessi direttamente dopo la sinterizzazione, senza lavorazioni meccaniche secondarie.
Il MIM raggiunge densità dopo sinterizzazione pari al 96–99% del valore teorico, offrendo proprietà meccaniche prossime a quelle degli equivalenti lavorati per deformazione plastica. È più conveniente per pezzi di peso inferiore a circa 100 g, con geometria complessa e volumi annuali superiori a circa 5.000–10.000 pezzi. Al di sotto di questo volume, l'ammortamento degli stampi per pezzo diventa significativo.
Pressatura della metallurgia delle polveri
Nella pressatura PM, la polvere metallica viene compattata in uno stampo rigido a pressioni di 400–800 MPa per formare un compatto crudo, che viene quindi sinterizzato. La compattazione nello stampo limita la geometria dei pezzi a forme che possono essere estratte dallo stampo lungo un solo asse: niente sottosquadri, fori passanti o cavità interne perpendicolari alla direzione di pressatura. Il processo è molto rapido e i costi degli utensili sono moderati, rendendolo conveniente per geometrie semplici in grandi volumi.
La pressatura PM raggiunge densità dopo sinterizzazione pari all'85–93% del valore teorico. Questa porosità residua riduce la resistenza a trazione, la durata a fatica e la duttilità rispetto ai materiali MIM o lavorati per deformazione plastica. Per le applicazioni in cui questi livelli prestazionali sono sufficienti e la geometria è compatibile con i vincoli della pressatura, la pressatura PM offre il costo per pezzo più basso di qualsiasi processo di produzione di metalli sinterizzati.
Scelta tra MIM e pressatura PM
La scelta tra MIM e pressatura PM si riduce a tre domande. La geometria del componente richiede caratteristiche non ottenibili mediante pressatura lungo un solo asse? In caso affermativo, il MIM è l'unico processo di metallurgia delle polveri che non richiede lavorazioni meccaniche secondarie. L'applicazione richiede proprietà meccaniche prossime a quelle del materiale lavorato per deformazione - resistenza, durata a fatica, duttilità - che la densità PM non è in grado di offrire? In caso affermativo, è necessaria la densità MIM del 96-99%. Il componente pesa meno di circa 100 g e presenta caratteristiche complesse? In caso affermativo, il costo per pezzo del MIM è competitivo o superiore rispetto alla pressatura PM più la lavorazione meccanica secondaria.
Per geometrie semplici e grandi volumi, quando la pressatura PM soddisfa i requisiti di densità e proprietà meccaniche, la pressatura rimane il processo più economico. I due processi sono complementari all'interno della famiglia dei componenti metallici sinterizzati, non sostituti diretti.

Materiali per componenti metallici sinterizzati
Le leghe a base di ferro sono i materiali metallici sinterizzati prodotti più diffusamente a livello globale. Gli acciai bassolegati (4605, equivalente al 4140), le qualità ferro-nichel-molibdeno e gli acciai legati per diffusione coprono la maggior parte delle applicazioni strutturali PM. Il trattamento termico dopo la sinterizzazione aumenta ulteriormente la resistenza e la durezza.
Gli acciai inossidabili - principalmente 316L per la resistenza alla corrosione e la biocompatibilità, e 17-4PH per una maggiore resistenza nelle applicazioni in acciaio inossidabile - sono i materiali MIM più comuni. Il 316L sinterizzato mediante MIM raggiunge una resistenza a trazione ultima di 480-520 MPa allo stato sinterizzato; il 17-4PH in condizione H900 raggiunge una resistenza a trazione ultima di 1.100-1.200 MPa.
Le leghe di titanio - Ti-6Al-4V per applicazioni strutturali e biomediche - vengono prodotte mediante MIM, offrendo il più elevato rapporto resistenza/peso e la piena biocompatibilità. Il MIM di Ti-6Al-4V richiede la sinterizzazione sottovuoto e un raffreddamento controllato per mantenere la microstruttura desiderata.
Le leghe cobalto-cromo vengono sinterizzate mediante MIM per componenti di impianti ortopedici e applicazioni ad alta usura, dove sono richieste la combinazione di durezza, resistenza alla corrosione e biocompatibilità.
Il tungsteno e le leghe pesanti di tungsteno vengono sinterizzati a temperature superiori a 1.400°C in atmosfera di idrogeno. Il MIM del tungsteno produce componenti per la schermatura dalle radiazioni, contrappesi e parti ad alta densità per applicazioni industriali e della difesa.
Proprietà meccaniche dei componenti metallici sinterizzati
Le proprietà meccaniche dei componenti metallici sinterizzati dipendono direttamente dalla densità di sinterizzazione, determinata dal processo produttivo. Lo stampaggio MIM e la pressatura PM producono livelli di densità significativamente diversi - e quindi profili prestazionali differenti - per la stessa lega.
Per il 316L MIM al 97% di densità: Rm 480–520 MPa, carico di snervamento 170–200 MPa, allungamento 40–50%. Per un tipico 316L pressato mediante PM all’87% di densità: Rm 350–400 MPa, carico di snervamento 150–180 MPa, allungamento 12–20%. Il componente MIM è più resistente e considerevolmente più duttile - risultato della minore porosità residua, che agisce da sito di innesco delle cricche sotto carico.
Per il 17-4PH MIM nella condizione H900: Rm 1.100–1.200 MPa, carico di snervamento 1.050–1.100 MPa, allungamento 6–8% - valori prossimi alla specifica del 17-4PH H900 lavorato per deformazione plastica, con Rm di 1.310 MPa. Il piccolo divario rispetto alle proprietà del materiale lavorato per deformazione plastica riflette la minima porosità residua ancora presente al 97–98% di densità.
Il trattamento termico post-sinterizzazione - ricottura di solubilizzazione, invecchiamento, tempra, rinvenimento - viene applicato a molte leghe MIM per sviluppare le proprietà finali, esattamente come per i materiali lavorati per deformazione plastica. La risposta al trattamento termico del materiale MIM ben sinterizzato segue gli stessi principi metallurgici del materiale lavorato per deformazione plastica con la stessa composizione.

Applicazioni dei componenti metallici sinterizzati
Automobilistico
La pressatura della metallurgia delle polveri domina la produzione di componenti sinterizzati per il settore automobilistico in termini di volumi: inserti per sedi delle valvole, cappelli di biella, ingranaggi della trasmissione, pignoni e cappelli dei cuscinetti vengono prodotti ogni anno a centinaia di milioni utilizzando leghe PM a base di ferro. Il MIM è utilizzato nel settore automobilistico per componenti più piccoli e complessi - alloggiamenti dei sensori, parti degli attuatori dei turbocompressori, componenti degli iniettori del carburante e componenti metallici dei meccanismi di bloccaggio - dove la complessità geometrica rende impraticabile la pressatura.
Dispositivi medicali
I componenti medicali MIM rappresentano il segmento di maggior valore della produzione di componenti metallici sinterizzati. Staffe ortodontiche, componenti delle ganasce di strumenti laparoscopici, parti di clip endoscopiche, teste di viti ossee ortopediche e attuatori di dispositivi per la somministrazione di farmaci sono tutti prodotti mediante MIM a partire da leghe biocompatibili. La combinazione di geometria complessa, dimensioni ridotte, volumi elevati e requisiti di biocompatibilità rende il MIM l’unico processo produttivo praticabile per molti microcomponenti medicali.
Elettronica di consumo e dispositivi indossabili
MIM produce componenti metallici strutturali e funzionali per smartphone, dispositivi indossabili e strumenti di precisione. Le sezioni centrali delle casse degli orologi, i vassoi per schede SIM, i meccanismi delle cerniere, gli alloggiamenti dei connettori e le staffe dei moduli fotocamera vengono prodotti mediante MIM in 316L, 17-4PH o titanio, nei volumi richiesti dai programmi di produzione dell’elettronica di consumo. La combinazione di geometria complessa, dimensioni ridotte e qualità della finitura superficiale rende il MIM il processo standard per queste applicazioni.
Industriale e armi da fuoco
I componenti industriali sinterizzati includono ingranaggi per pompe, componenti per valvole, inserti per portautensili e componenti per sistemi idraulici. Nel settore delle armi da fuoco, il MIM produce gruppi di scatto, componenti del cane, gruppi del disconnettore e meccanismi di sicura - componenti che richiedono geometrie tridimensionali complesse, elevata durezza dopo il trattamento termico e proprietà e dimensioni costanti per garantire il funzionamento di sicurezza in grandi lotti di produzione. Il MIM ha in gran parte sostituito la microfusione per i piccoli componenti delle armi da fuoco grazie alla maggiore coerenza dimensionale e al costo per pezzo inferiore nei volumi di produzione.
Componenti metallici sinterizzati rispetto alle alternative fuse e lavorate
rispetto alla microfusione: la microfusione produce componenti metallici tridimensionali complessi colando metallo fuso in stampi ceramici. Per componenti grandi oltre circa 50–100 g, la microfusione è generalmente più conveniente del MIM. Per piccoli componenti complessi sotto i 50 g, il MIM offre una migliore coerenza dimensionale, dettagli superficiali più fini e un costo per pezzo inferiore a volumi equivalenti. La microfusione produce inoltre una porosità allo stato grezzo maggiore rispetto al MIM, rendendo necessaria la pressatura isostatica a caldo (HIP) per le applicazioni critiche - un costo aggiuntivo che il MIM evita.
rispetto alla lavorazione CNC: la lavorazione CNC da barra o semilavorato è il processo di produzione dei metalli più flessibile per piccoli volumi e geometrie semplici, ma genera il 60–95% di scarti di materiale e richiede tempi di lavorazione proporzionali alla complessità del componente. Per componenti complessi oltre circa 5.000–10.000 pezzi all'anno, la produzione MIM quasi a forma finita offre generalmente un costo totale per pezzo inferiore. Il punto di equilibrio dei volumi dipende fortemente dalla geometria del componente, dal costo del materiale e dal numero di configurazioni di lavorazione necessarie.
rispetto alla pressofusione dei metalli: la pressofusione di alluminio e zinco è destinata ad applicazioni diverse - materiali con resistenza inferiore, componenti più grandi e requisiti termici differenti. Per applicazioni in acciaio, acciaio inossidabile, titanio e cobalto-cromo in cui i materiali per pressofusione non possono soddisfare i requisiti prestazionali, i componenti metallici sinterizzati tramite MIM o PM rappresentano l'alternativa per produzioni in volumi elevati rispetto alla lavorazione meccanica.

Considerazioni di progettazione per componenti metallici sinterizzati
Sovrametallo per il ritiro: i componenti MIM si ritirano linearmente del 15–22% durante la sinterizzazione. Questo fattore viene considerato nella progettazione dello stampo. Sono necessari una materia prima costante e un controllo della sinterizzazione per garantire la ripetibilità dimensionale tra i lotti. Le tolleranze allo stato sinterizzato sono generalmente pari a ±0.3–0.5% della dimensione nominale.
Spessore della parete: lo spessore minimo consigliato per il MIM è di 0.3–0.5 mm. Uno spessore uniforme riduce il ritiro differenziale durante la sinterizzazione ed è la regola di progettazione più importante per la coerenza dimensionale. Quando le transizioni da spesso a sottile sono inevitabili, le transizioni graduali riducono la concentrazione delle tensioni di sinterizzazione.
Operazioni secondarie: le operazioni post-sinterizzazione, tra cui calibratura, rettifica, maschiatura, trattamento termico e finitura superficiale, sono comunemente applicate. Specificare le operazioni secondarie solo sulle superfici funzionali - superfici di accoppiamento, sedi dei perni, filettature - riduce al minimo il costo aggiuntivo, garantendo al contempo le tolleranze richieste sulle dimensioni critiche.
Angoli di sformo: gli stampi MIM richiedono angoli di sformo di 0,5-1° sulle superfici estraibili per l'espulsione del componente. Nella maggior parte delle geometrie dei componenti, questo requisito viene integrato nella progettazione dello stampo senza influire sulla funzionalità del componente.
Caso applicativo: componente MIM del grilletto per arma sportiva
Un cliente che produce armi sportive semiautomatiche richiedeva un componente del grilletto in acciaio basso legato 8620. Il componente comprendeva una superficie portante cementata, una superficie di ingaggio del dente di scatto critica per la geometria, un alloggiamento della molla di ritorno del grilletto e un foro per il perno trasversale - una combinazione di caratteristiche che in precedenza richiedeva un processo di lavorazione in tre fasi da barra forgiata, seguito da cementazione e da un'operazione di calibratura.
La verifica della geometria ha confermato che tutte le caratteristiche potevano essere formate allo stato di sinterizzazione mediante MIM. La geometria della superficie di ingaggio del dente di scatto è stata realizzata nello stampo; il foro del perno trasversale è stato formato mediante un'anima; l'alloggiamento della molla era un sottosquadro realizzato mediante un cursore dello stampo. Le operazioni post-sinterizzazione sono state limitate alla cementazione (carburazione in gas) e a una leggera calibratura della superficie di ingaggio del dente di scatto, per ottenere la planarità superficiale richiesta di 0,015 mm.
Con il volume del cliente di 120.000 pezzi all'anno, il costo unitario MIM - inclusi il trattamento termico e la calibratura - era inferiore del 52% rispetto al costo totale del componente lavorato. La coerenza dimensionale è migliorata: la planarità della superficie di ingaggio del dente di scatto, sinterizzata e calibrata, ha mostrato una variazione inferiore rispetto all'equivalente lavorato, grazie alla geometria dello stampo autocorrettiva dell'operazione di calibratura. Il programma è passato dalla lavorazione meccanica alla produzione MIM nell'arco di un ciclo generazionale del prodotto.

Cosa fornire per un preventivo per componenti metallici sinterizzati
- Disegno tecnico 2D con tutte le quote, le tolleranze e le indicazioni delle caratteristiche critiche
- Modello 3D in formato STEP, STP, X_T o IGES
- Specifiche del materiale - grado della lega e stato (come sinterizzato, trattato termicamente, trattato superficialmente)
- Volume di produzione annuale e quantità iniziale di campioni o prototipi
- Requisiti post-sinterizzazione - trattamento termico, rettifica, elettrolucidatura, placcatura o altro
- Descrizione dell'applicazione e requisiti prestazionali principali - resistenza, resistenza alla corrosione, resistenza all'usura, biocompatibilità
Domande frequenti
Cosa sono i componenti metallici sinterizzati?
I componenti metallici sinterizzati sono componenti metallici prodotti riscaldando polvere metallica compattata o stampata al di sotto del punto di fusione, per legare le particelle attraverso la diffusione atomica. Il processo - chiamato sinterizzazione - produce un componente metallico denso senza colata o fusione. I due principali metodi di produzione sono il Metal Injection Molding (MIM) per geometrie complesse ad alta densità e la pressatura della metallurgia delle polveri per geometrie semplici in grandi volumi.
I componenti metallici sinterizzati sono resistenti quanto quelli lavorati meccanicamente o colati?
I componenti sinterizzati MIM raggiungono il 96-99% della densità teorica e proprietà meccaniche prossime a quelle degli equivalenti lavorati, in genere entro il 5-10% della resistenza a trazione e della durezza del materiale lavorato della stessa lega. I componenti standard pressati e sinterizzati mediante PM raggiungono una densità dell'85-93%, producendo proprietà meccaniche pari al 60-80% di quelle degli equivalenti lavorati a causa della porosità residua. Per le applicazioni che richiedono proprietà prossime a quelle del materiale lavorato in una geometria complessa, il MIM è il processo di produzione di metalli sinterizzati appropriato.
Quali materiali possono essere sinterizzati per ottenere componenti metallici?
I materiali sinterizzati più diffusi sono gli acciai bassolegati a base di ferro, gli acciai inossidabili (316L, 17-4PH), le leghe di titanio (Ti-6Al-4V), il cobalto-cromo e le leghe di tungsteno. Le leghe PM a base di ferro dominano in termini di volume di produzione grazie al loro costo. I componenti MIM in acciaio inossidabile e titanio sono impiegati in applicazioni medicali, nell'elettronica di consumo e nella strumentazione di precisione, dove sono richieste resistenza alla corrosione o biocompatibilità.
Qual è la quantità minima d'ordine per i componenti metallici sinterizzati?
Per il MIM, l'investimento iniziale per l'attrezzatura è ammortizzato sul volume di produzione. Le quantità minime pratiche di produzione sono in genere comprese tra 1.000 e 5.000 pezzi affinché il costo dell'attrezzatura sia commercialmente sostenibile, a seconda delle dimensioni del componente e della complessità dell'attrezzatura. Per la pressatura PM, le quantità minime sono in genere maggiori, tra 10.000 e 20.000 pezzi, a causa dell'investimento nello stampo. È possibile produrre quantità per la prototipazione mediante lavorazione CNC prima di impegnarsi nell'attrezzatura MIM, consentendo di validare il progetto prima dell'investimento nella produzione.
Come vengono finiti i componenti metallici sinterizzati?
Le operazioni di finitura post-sinterizzazione più comuni includono il trattamento termico (tempra, rinvenimento, cementazione, invecchiamento) per sviluppare le proprietà meccaniche finali; la rettifica, la tornitura o l'elettroerosione sulle caratteristiche dimensionali critiche; l'elettrolucidatura o la passivazione per migliorare la resistenza alla corrosione dell'acciaio inossidabile; la burattatura o la finitura vibratoria per sbavare i bordi e levigare la superficie; nonché la placcatura o il rivestimento per la protezione della superficie o per requisiti funzionali. La sequenza di finitura appropriata dipende dal materiale, dall'applicazione e dai requisiti di tolleranza dimensionale.
Conclusione
I componenti metallici sinterizzati offrono la combinazione di geometrie complesse, proprietà meccaniche prossime a quelle del materiale lavorato e vantaggi economici dei volumi di produzione che né la colata né la sola lavorazione meccanica possono raggiungere per componenti piccoli e intricati. Il MIM estende le capacità della produzione di metalli sinterizzati a geometrie completamente tridimensionali, con densità prossime a quelle del materiale lavorato, rendendolo il processo preferibile per componenti complessi quando le alternative richiedono molteplici operazioni di lavorazione meccanica o comportano penalizzazioni in termini di densità e proprietà. Contattaci inviandoci il tuo disegno e il volume annuo per valutare se il MIM sia il processo di produzione di metalli sinterizzati più adatto alla tua applicazione.


Condividi:
Micromodellazione medicale: componenti metallici di precisione per dispositivi medici mediante MIM
Componenti ceramici di precisione per applicazioni industriali ad alte prestazioni