

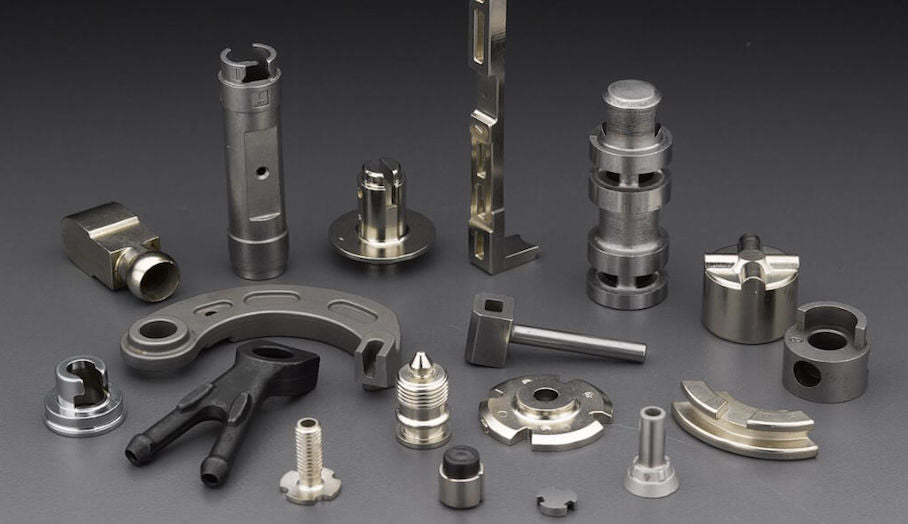
초경합금은 고경도 내화 금속인 탄화텅스텐 미크론 분말을 주성분으로 하고, 코발트나 니켈, 몰리브덴을 결합제로 사용하여 진공로 또는 수소 환원로에서 소결한 분말 야금 제품입니다.

소결은 초경합금 제조에서 매우 중요한 단계입니다. 소결이란 분말 성형체를 일정한 온도까지 가열하고 일정 시간 유지한 다음 냉각하여 필요한 성능을 갖는 재료를 얻는 공정입니다. 초경합금의 소결 공정은 매우 복잡하므로 주의하지 않으면 소결 폐기물이 발생하기 쉽습니다.
그렇다면 소결 폐합금이 발생하는 원인은 무엇일까요?

1. 초경의 첫 번째 소결 폐기물은 박리입니다. 즉, 초경합금 표면에 가장자리의 균열을 따라 박리나 균열이 발생하고, 심한 경우에는 생선 비늘 같은 작고 얇은 껍질이 나타나며 균열이 생기고 분말화되기까지 합니다. 박리는 주로 성형체 내 코발트의 접촉 작용으로 인해 발생합니다. 이로 인해 탄소 함유 가스가 내부의 자유 탄소를 분해하여 성형체의 국부 강도가 낮아지고, 그 결과 박리가 발생합니다.
2. 초경 소결 폐기물에서 두 번째로 흔한 결함은 기공입니다. 크기가 40마이크로미터를 초과하는 기공을 기공이라고 합니다. 블리스터링을 일으킬 수 있는 요인이 기공을 형성할 수 있습니다. 또한 소결체에 용융 금속이 젖지 않는 불순물이 있거나, 예를 들어 "압착이 제대로 되지 않은" 큰 기공이 있거나, 소결체 내부에서 고상과 액상의 심각한 편석이 발생하면 기공이 형성될 수 있습니다.
3. 초경 소결 폐기물에서 세 번째로 흔한 기공은 블리스터입니다. 초경합금 제품 내부에 기공이 생기고 해당 부위의 표면에 볼록한 곡면이 나타나는 현상을 블리스터링이라고 합니다.
블리스터링이 발생하는 주된 원인은 소결체 내부에 가스가 비교적 집중되어 있기 때문입니다. 일반적으로 두 가지 유형이 있습니다. 하나는 소결체 내부에 공기가 모이고, 소결 수축 과정에서 공기가 내부에서 표면으로 이동하는 경우입니다. 소결체 내부에 합금 조각, 철 부스러기, 코발트 조각 등 일정 크기의 불순물이 있으면 공기가 이곳에 집중됩니다. 소결체에 액상이 나타나 치밀화될 때 공기가 배출되지 못하면, 저항이 가장 작은 소결체 표면에 블리스터가 형성됩니다.
두 번째는 소결체에서 다량의 가스를 발생시키는 화학 반응이 일어나는 경우입니다. 소결체에 특정 산화물이 있으면 액상이 나타난 후에야 산화물이 환원되어 가스를 발생시키며, 이로 인해 제품에 블리스터가 생깁니다. WC-Co 합금의 경우 일반적으로 혼합물 내 산화물이 응집하여 발생합니다.
4. 불균일한 조직: 혼합

5. 변형 소결체의 불규칙한 외관 변화를 변형이라고 합니다. 변형의 주요 원인은 프레스 성형체의 불균일한 밀도 분포입니다. 완성 합금의 밀도는 동일하기 때문입니다. 소결체의 국부적인 탄소 부족이 심한 경우에는 탄소 부족으로 액상이 상대적으로 감소합니다. 또한 장입 방식이 불합리하거나 받침판이 고르지 않은 경우에도 발생합니다.
6. 흑심 합금의 파단면에서 조직이 느슨한 영역을 흑심이라고 합니다. 주요 원인은 탄소 함량이 너무 낮거나 부적절하게 높기 때문입니다. 소결체의 탄소 함량에 영향을 미치는 모든 요인은 흑심 형성에 영향을 줍니다.
7. 균열은 초경합금 소결 폐기물에서 흔히 발생하는 현상이기도 합니다. 압축 균열: 프레스 성형체가 건조될 때 압력 완화가 즉시 발생하지 않아 소결 중 탄성 회복이 더 빠르게 일어나기 때문에 발생합니다. 산화 균열: 압분체가 건조될 때 일부가 심하게 산화되고, 산화된 부분과 산화되지 않은 부분의 열팽창이 다르기 때문에 발생합니다.
8. 과소 소결 소결 온도가 너무 높거나 유지 시간이 너무 길면 제품이 과소 소결됩니다. 제품의 과소 소결로 결정립이 조대해지고 기공이 커지며 합금 성능이 크게 저하됩니다. 과소 소결 제품의 금속 광택은 뚜렷하지 않으며 재소결만 하면 됩니다.
해결 방법

박리: 압분체의 혼합 및 프레싱 공정을 개선하여 코발트와 탄소가 균일하게 분포되도록 합니다.
기공: 원료의 순도와 소결 공정을 최적화하여 불순물 유입을 줄이고 고상과 액상의 편석을 방지합니다.
기포: 진공 소결을 사용하거나 가스 생성 반응을 제어하는 등 소결 공정을 개선하여 가스가 모이는 현상을 줄입니다.
변형: 압분체의 밀도 분포가 균일하도록 하고, 국부적인 탄소 부족을 방지하기 위해 보트와 받침판을 합리적으로 설계합니다.
흑심: 탄소 함량을 정확하게 제어하여 적절한 범위 내에 있도록 합니다.
균열: 압분체의 건조 공정을 최적화하고 산화를 줄이며 소결 중 압력이 균일하게 분포되도록 합니다.
합금 소결 시 기타 고려 사항

소결 온도 및 시간: 과소 소결이나 소결 관통을 방지하기 위해 소결 온도와 시간을 엄격하게 제어합니다.
원료 순도: 고순도 원료를 사용하여 불순물이 소결 공정에 미치는 영향을 줄입니다.
소결 장비: 소결 장비를 정기적으로 유지보수하여 정상적으로 작동하도록 하고 장비 고장으로 인한 소결 불량을 방지합니다.


공유:
초정밀 가공 서비스——당신의 섬세한 상상을 부품으로 만들어 드립니다
유명한 금속 분말 야금 기업